

چه تلرانس هایی در ماشین کاری CNC دقیق هوافضا مورد نیاز است؟
قطعات هوافضا اغلب به عنوان «دقت بالا» توصیف می شوند، اما هیچ تلرانس واحدی برای هر براکت ها، بدنه ها، شفت، کانکتور یا قطعات آزمایش پرواز وجود ندارد. در ماشین کاری CNC دقیق هوافضا، دقت به عملکرد، ماده، اندازه، شرایط مونتاژ، دمای عملیاتی و روش بازرسی بستگی دارد.
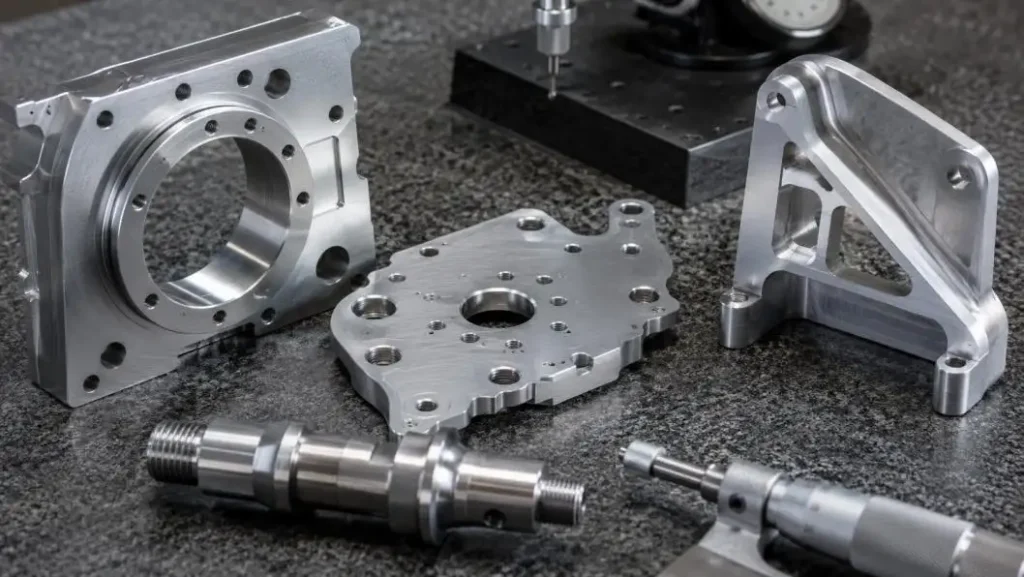
یک پوشش غیربحرانی ممکن است محدودیت های گسترده ای را بپذیرد، در حالی که نشیمن یاتاقان، سطح آب بندی، رابط حسگر یا الگوی سوراخ های تراز ممکن است نیاز به کنترل در چند میکرومتر داشته باشد. هدف مشخص کردن سخت ترین تلورانس در همه جا نیست. هدف آن کنترل ویژگی هایی است که بر فیت، آب بندی، حرکت، انتقال بار، مدیریت حرارتی و قابلیت اطمینان تأثیر می گذارند.
تلرانس ماشین کاری CNC چیست؟
تلرانس به حداکثر و حداقل حدود انحرافات قابل قبول اندازه گیری اشاره دارد. برای مثال، اگر قطر مشخص شده باید ۲۰٬۰۰۰ میلی متر باشد و تلرانس ماشین کاری ±۰٫۰۱۰ میلی متر فرض کنیم، قطر می تواند حداقل ۱۹٫۹۹۰ میلی متر و حداکثر ۲۰٫۰۱۰ میلی متر باشد.
دقت در مهندسی هوافضا شامل ملاحظات هندسی نیز می شود.
• تحمل فرم: تنوع در فرم های صافی، صافی، دایره ای بودن و استوانه ای.
• تحمل جهت گیری: روابط بین ویژگی ها در تلرانس های موازی بودن، عمود بر هم بودن و زاویه داری.
• تحمل موقعیت: کنترل موقعیت و پروفایل حفره ها و سطوح.
• ساختار داتوم: رابطه مونتاژ مورد نظر در تولید و بازرسی توسط داده های عملکردی تعریف می شود.
ASME Y14.5 استاندارد پیشرو در ابعاد هندسی و تحمل (GD&T) است که پذیرفته شده ترین چارچوب برای انتقال تلرانس ها به طراحان، برنامه نویسان CNC (کنترل عددی کامپیوتری)، ماشین کاران و بازرس ها می باشد.
چه سطحی از دقت برای قطعات هوافضا لازم است؟
تلرانس های عمومی CNC (کنترل عددی کامپیوتری) اغلب در بازه ±0.10 تا ±0.05 میلی متر قرار دارند. با این حال، ویژگی های مهندسی هوافضا ممکن است به تلرانس هایی تا ±0.01 میلی متر، ±0.005 میلی متر یا کمتر نیاز داشته باشند. این ها محدوده های تصویری هستند نه قوانین جهانی هوافضا.
| نوع ویژگی | تحمل توضیحی | هدف عملکردی |
| پوشش ها و نگهبانان | ±0.10 تا ±0.05 میلی متر | تناسب کلی |
| براکت های ساختاری | ±0.05 تا ±0.02 میلی متر | تراز و انتقال بار |
| الگوهای سوراخ | ±0.02 تا ±0.01 میلی متر | مجموعه تکرارپذیر |
| صندلی های باربری و محفظه ها | ±0.01 تا ±0.005 میلی متر | تنظیم و حرکت کنترل شده |
| رابط های حسگر | ویژگی های ویژه | موقعیت یابی پایدار |
تلرانس عددی یکسان می تواند چالش های مختلفی در تولید ایجاد کند. حفظ ±0.005 میلی متر روی لوله فولادی کوتاه معادل نگه داشتن آن روی یک محفظه آلومینیومی بزرگ و نازک نیست.
بنابراین اندازه ویژگی، سختی، ماده، ضخامت پوشش، انتخاب داده ها و عدم قطعیت اندازه گیری باید با هم بررسی شوند.
چرا تلرانس های هوافضا مبتنی بر عملکرد هستند؟
Aerospace Precision CNC Machining نیازهای ماشین کاری اویونیک، هواپیماهای بدون سرنشین، ماهواره ها، ماژول های باتری، الکترونیک کابین، سیستم های حرارتی و تجهیزات آزمایش پرواز را برآورده می کند.
هر یک از کاربردهای فوق نیازهای منحصر به فردی در زمینه دقت ابعادی دارند.
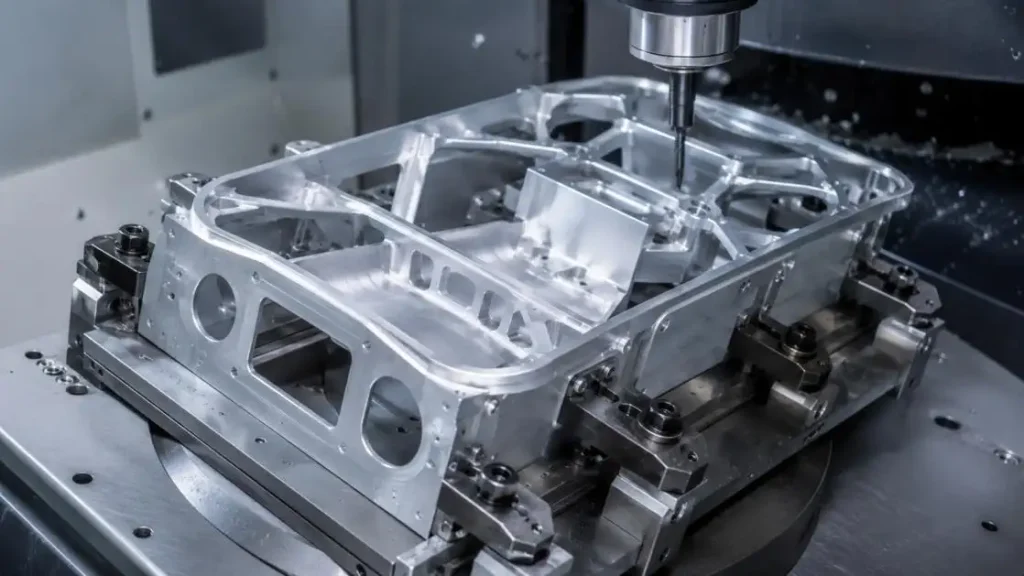
• محفظه های آویونیک: دقت در قرارگیری کانکتورها، ضخامت دیواره و شیارهای آب بندی برای بسته بندی بهینه اویونیک و تضمین حفاظت محیط زیست ضروری است.
• سازه های پهپاد: اعوجاج ماشین کاری هنگام استفاده از جیب های سبک و طراحی دیوارهای نازک یک نگرانی است.
• اجزای ماهواره: برای مونتاژ، موقعیت یابی و تراز کردن سیستم های ماهواره ای، رابط هایی با درجه کنترل بالا لازم است.
•ماژول های توان: عملکرد اتصال ها، عایق الکتریکی و هدایت حرارتی با درجه بالایی از صاف بودن سطح نصب بهبود یافته است.
• محفظه های حسگر: موقعیت حسگر نسبت به سطح برای تعیین تکرارپذیری اندازه گیری حسگر حیاتی است و بنابراین نیاز به سطح پایدار دارد.
بنابراین تلرانس های هوافضا باید به یک الزام عملکردی متصل شوند. کنترل دقیق ممکن است برای سطح نصب لازم باشد، در حالی که سطح غیرتماسی نزدیک ممکن است تحمل گسترده تری داشته باشد.
چه چیزی تلرانس های دقیق را دشوار می کند؟
دقت نهایی یک محصول توسط کل سیستم تولید تعیین می شود، نه ادعاهای دقت ماشین آلات CNC.
• انبساط حرارتی: تغییرات دمای محیط ماشین آلات، ابزارآلات، قطعات و حتی دستگاه های اندازه گیری منجر به انبساط یا انقباض می شود.
• رفتار مواد: هر یک از مواد ذکر شده - آلومینیوم، تیتانیوم، فولاد ضدزنگ، PEEK و نایلون - هنگام قرار گرفتن در شرایط ماشین کاری واکنش متفاوتی خواهند داشت.
• اعوجاج دیواره نازک: سازه های با چگالی پایین ممکن است پس از جدا شدن از چراغ (پس از ماشین کاری) خم یا شل شوند.
• انحراف ابزار: بارهای برش ممکن است شکل نهایی را تغییر دهند اگر ابزار بیش از حد بلند یا قطر خیلی کوچک باشد.
• استراتژی فیکسچر: انتخاب نادرست دیتوم ها یا کلمپینگ بیش از حد ممکن است منجر به همان خطاها در تغییر شکل و عدم تکرارپذیری شود.
• انباشتن تلرانس: حتی اگر اجزای منفرد یک مجموعه مشخصات مورد نیاز را داشته باشند، ممکن است مجموعه همچنان نتواند کار کند.
اندازه گیری های ابعادی معمولا به ۲۰ درجه سانتی گراد اشاره می شوند زیرا تغییرات دما می تواند هم بر قطعه کار و هم بر نتیجه اندازه گیری تأثیر بگذارد.
به همین دلیل، قطعات دقیق هوافضا ممکن است به زمان پایداری کافی قبل از اندازه گیری نهایی نیاز داشته باشند.
قطعات CNC هوافضا چگونه بازرسی می شوند؟
برنامه ریزی بازرسی، به ویژه برای نقشه هایی که شامل GD&T پیچیده هستند، باید همیشه پیش از ماشین کاری باشد.
• بازرسی CMM: دستگاه اندازه گیری مختصات اندازه، موقعیت، پروفیل، صاف بودن و تراز بودن با ویژگی های دیتوم را اندازه گیری و ارزیابی می کند.
•میکرومتر و گیج های بور: این ابزارها هم قطرهای خارجی و هم طول هایی را که قابل دسترسی هستند اندازه گیری می کنند. همچنین قطر داخلی دقیق سوراخ های کوچک را اندازه بگیرید.
• آزمایش سطح: اندازه گیری میانگین زبری برای ارزیابی تطابق ویژگی های ماشین کاری شده با Ra مورد نیاز با استفاده از ابزار اندازه گیری زبری یا پروفیلومتر.
• مقاله اول بازرسی: این بازبینی رسمی بخش اول تولید شده است تا اطمینان حاصل شود که روش پیشنهادی تولید و روش بازرسی الزامات نقشه کشی را برآورده می کند.
• بررسی های درون فرآیندی: ابزارهای اندازه گیری برای بررسی ابعاد ویژگی ها بین عملیات، رانش حرارتی و تغییرات تنظیمات و همچنین تغییرات ابعاد را قبل از تکمیل عملیات نهایی ماشین کاری شناسایی می کنند.
تجهیزات بازرسی باید بر اساس ویژگی مورد اندازه گیری انتخاب شوند. کالیپر استاندارد ممکن است برای ابعاد کلی بیرونی مناسب باشد اما وضوح کافی برای جایگاه دقیق یاتاقان یا موقعیت سوراخ کنترل شده محکم را ارائه ندهد.
استاندارد مدیریت کیفیت هوافضا 9100 بر پایه ISO 9001 بنا شده و الزامات هوانوردی، فضایی و دفاعی شامل ریسک، مستندسازی، پیکربندی، ردیابی و کنترل زنجیره تأمین را اضافه می کند.
سان آن'طراحی و رویکرد فنی
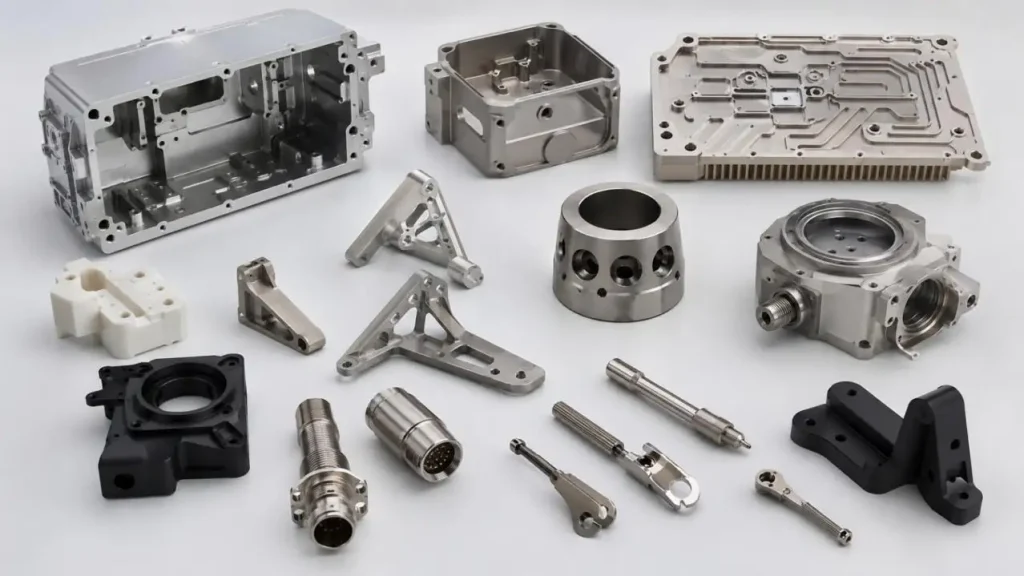
SunOn ماشین کاری CNC Aerospace Precision را برای قطعات فلزی سبک وزن و با قابلیت اطمینان بالا و قطعات مهندسی-پلاستیکی مورد استفاده در پهپادها، اویونیک، ماهواره ها، سیستم های حرارتی و تجهیزات آزمایش پرواز ارائه می دهد.
| توانایی فنی | سان آن’s داده ها |
| تحمل ابعادی | ±0.10 میلی متر تا ±0.002 میلی متر |
| پوشش سطحی | تا Ra 0.8 میکرومتر |
| فناوری ماشین کاری | CNC سه محوره، چهار محوره و ۵ محوره |
| زمان پیشرو نمونه اولیه | به سرعت ۷۲ ساعت |
| حجم تولید | از ۱ تا ۱۰۰ قطعه برای پروژه های کم حجم |
| مواد | آلومینیوم، تیتانیوم، فولاد ضدزنگ، PEEK، نایلون و برنج |
| بازرسی | CMM، میکرومتر، کالیپرها و گیج های قطر |
قابلیت ±0.002 میلی متر SunOn تنها برای برخی ویژگی های حیاتی منتخب و تحت شرایط کنترل شده هنگام ماشین کاری و بازرسی کاربرد دارد. این به این معنا نیست که دقت در این سطح برای همه ویژگی های یک قطعه قابل دستیابی است.
• بررسی DFM: مهندسان تغییر شکل ها، تلرانس ها، ضخامت دیواره و انتخاب داده ها را بررسی می کنند.
• ماشین کاری پنج محوره: ماشین کاری هندسه ها و زوایای پیچیده را می توان در چند حالت مختلف انجام داد.
• کنترل فرآیند: روش های اندازه گیری و شرایط برای سایش ابزار، نیروهای ماشین کاری و اثرات توالی های مختلف عملیات و دماهای متغیر قابل استفاده است.
• بازرسی کیفیت: اندازه گیری و تأیید GD&T همراه با پوشش سطح مورد نیاز قبل از ارسال قطعات انجام و تأیید می شود.
تخصص سان آن در زمینه طراحی و ساخت قالب ها برای صنعت هوافضا شامل موارد زیر است:
•بسته بندی سبک: قالب هایی می توانند برای ساخت بدنه های سبک با ضخامت کنترل شده دیواره ساخته شوند.
• حسگرها: قالب هایی می توانند ساخته شوند تا امکان قرار دادن قطعات داخلی با حفره ها و ویژگی های دقیق را فراهم کنند.
• ساختارها: قالب ها می توانند برای ویژگی ها و هندسه های مختلف طراحی شوند که بتوانند فاصله و موقعیت عناصر را در نظر بگیرند.
• سپرها: قالب ها می توانند برای کمک به تولید قطعات با مواد جاری و متغیر طراحی شوند.
• بدنه ها: قالب ها می توانند به گونه ای طراحی شوند که به تولید قطعاتی با فاصله زیاد و ویژگی های کوچک کمک کنند.
سان آن می تواند قالب هایی طراحی کند که امکان ادغام مواد جریان و ویژگی های خنک کننده را فراهم می کند تا به کنترل دقت ابعاد کمک کند.
سان آن خدمات نمونه سازی، ماشین کاری دقیق، ساخت قالب ها و قالب ها و مونتاژ را به صنایع هوافضا و خودروسازی ارائه می دهد. SunOn دارای گواهینامه های ISO 9001، ISO 14001 و IATF 16949 است.
نتیجه نهایی
تلرانس صحیح هوافضا عملکرد، قابلیت اطمینان و مونتاژ را حفظ می کند و در عین حال برای ساخت و تأیید عملی باقی می ماند.
ماشین کاری CNC Precision Aerospace می تواند کنترل ابعاد دقیقی داشته باشد، اما نتایج موفقیت آمیز به تصمیمات هماهنگ مربوط به GD&T، رفتار مواد، اثرات حرارتی، فیکسچر، توالی ماشین کاری، پرداخت سطح و بازرسی بستگی دارد.
نقشه ها یا مدل های سه بعدی خود را برای دریافت بررسی DFM، توصیه ساخت و قیمت پروژه ارسال کنید.
سوالات متداول
سؤال ۱: بازرسی قطعات CNC هوافضا چگونه انجام می شود؟
بازرسی به راحتی با استفاده از CMMها، میکرومترها، گیج های سیلندر و تسترهای سطح انجام می شود.
سؤال ۲: بهترین تلورانس قابل دستیابی برای قطعات CNC هوافضا چیست؟
ماشین کاری CNC هوافضا می تواند به تلرانس هایی تا ±0.002 میلی متر در ویژگی ها دست یابد.
سؤال ۳: معمولا چه موادی را ماشین کاری می کنید؟
مواد قابل ماشین کاری شامل آلومینیوم، تیتانیوم، فولاد ضدزنگ، PEEK، نایلون و سایر مواد مهندسی موجود است.
سؤال ۴: چرا CNC پنج محوره برای قطعات هوافضا استفاده می شود؟
برای ماشین کاری CNC پنج محوره، خطای کمتر و تنظیمات کمتر لازم است زیرا دقت بالایی برای طراحی قطعات پیچیده فراهم می کند.
سؤال ۵: چه عواملی بر دقت طراحی قطعات در ماشین کاری CNC تأثیر می گذارد؟
چندین عنصر بر دقت تأثیر می گذارند، مانند ماده در حال ماشین کاری، هندسه طراحی، دما و کیفیت ابزارها، تجهیزات و روش های بازرسی.
