

صفحات خنک کننده مایع ماشین کاری شده CNC | تولید دقیق در سان آن
سان آن صفحات خنک کننده مایع سفارشی CNC ماشین کاری شده را از نقشه ها و مدل های سه بعدی CAD تولید می کند. هر پروژه حول ویژگی هایی که مستقیما بر اتصال، آب بندی، مونتاژ و تماس حرارتی تأثیر می گذارند، از جمله کانال های خنک کننده، سطوح تماس صاف، شیارهای آب بندی، پورت های رزوه دار، سوراخ های نصب و روابط داده شده بررسی می شود.
تیم ما از بازبینی نقشه ها، بازخورد DFM، انتخاب مواد، ماشین کاری CNC، پرداخت سطح و برنامه ریزی بازرسی ابعادی پشتیبانی می کند. نیازهای نمونه اولیه، حجم کم و تولید تکراری را می توان بر اساس هندسه قطعه، تلرانس، مقدار و کاربرد ارزیابی کرد.
نقشه دوبعدی و مدل CAD سه بعدی خود را برای بررسی قابلیت ساخت و قیمت گذاری به SunOn ارسال کنید.
صفحات خنک کننده مایع CNC سفارشی از SunOn
صفحه خنک کننده مایع صرفا یک قطعه آلومینیومی صاف نیست. بخش های مختلف قطعه عملکردهای متفاوتی دارند و هر کدام ممکن است نیاز به روش ماشین کاری و بازرسی خاص خود داشته باشند.
بسته به طراحی، SunOn می تواند پروژه های صفحه خنک کننده را که شامل موارد زیر هستند، بررسی کند:
- کانال های خنک کننده ماشین کاری شده
- سطوح تماس حرارتی
- پورت های ورودی و خروجی
- شیارهای مهر و موم کننده
- سوراخ های رزوه دار
- سوراخ های نصب و کانتربورها
- چهره های تاریخ
- ویژگی های چندوجهی
- رابط های اسمبلی
- الزامات تصفیه سطحی
خدمات ما با داده های طراحی مشتری آغاز می شود. ما مدل سه بعدی، نقشه فنی، مواد، کمیت، ابعاد حیاتی، الزامات نهایی و انتظارات بازرسی را قبل از تأیید مسیر تولید بررسی می کنیم.
سانان پهن تر استخدمات ماشین کاری CNC دقیقاز قطعات مبتنی بر نقشه که نیازمند ابعاد کنترل شده، تنظیمات متعدد، پرداخت و الزامات بازرسی مستند هستند، پشتیبانی می کنند.
حمایت پروژه ممکن است شامل موارد زیر باشد:
- بررسی CAD و طراحی
- طراحی برای بازخورد قابلیت تولید
- بحث درباره مواد آلومینیوم
- فرز CNC و ارزیابی فرآیند چندمحوره
- نمونه اولیه و ماشین کاری کوچک
- دبررینگ و پرداخت سطحی
- برنامه ریزی بازرسی ابعادی
- پشتیبانی تولید مرتبط با مونتاژ
- برنامه ریزی نمونه اولیه تا تولید
الزامات آزمایش، اتصال یا تمیزی خاص صفحه سرد باید در RFQ گنجانده شود تا معیارهای دسترسی و پذیرش آن ها قبل از تولید تأیید شود.
چرا ویژگی های تلرانس دقیق در صفحه خنک کننده مایع اهمیت دارند
نقشه باید ویژگی هایی را که از نظر عملکرد حیاتی هستند شناسایی کند. اعمال تلرانس های غیرضروری دقیق روی کل قطعه می تواند هزینه های ماشین کاری و بازرسی را افزایش دهد بدون اینکه عملکرد را بهبود بخشد.
سطح تماس حرارتی
سطح تماس حرارتی باید با سطحی که روی آن قرار می گیرد مطابقت داشته باشد. صاف بودن، زبری، اندازه و ارتباط آن با ویژگی های نصب باید روی نقشه تعریف شود.
صاف بودن محلی در سطح تماس عملکردی ممکن است مهم تر از الزام کلی صاف بودن روی کل صفحه باشد. توالی ماشین کاری، فشار فیچکتور، وضعیت مواد و سطح درمانی نیز می تواند بر نتیجه نهایی تأثیر بگذارد.
بنابراین روش بازرسی باید قبل از تولید مورد توافق قرار گیرد، به ویژه زمانی که نیاز پس از آنودایز یا پرداخت دیگر اعمال شود.
کانال های خنک کننده و لبه های حساس به تیغه
عرض کانال، عمق، شعاع گوشه، ضخامت دیواره و دسترسی به ابزار همگی بر قابلیت ساخت تأثیر می گذارند. کانال های عمیق یا باریک ممکن است به ابزارهای کوچکتر، زمان ماشین کاری طولانی تر، تنظیمات اضافی یا تغییرات طراحی نیاز داشته باشند.
گوشه های داخلی تیز معمولا با برش دهنده چرخان استاندارد قابل تولید نیستند. شعاع ابزار عملی باید در نظر گرفته شود مگر اینکه روش ساخت دیگری تأیید شده باشد.
تیغه های اطراف کانال ها می توانند در آب بندی، تمیزی یا مونتاژ اختلال ایجاد کنند. لبه های کانال و انتقال های داخلی باید در برنامه دبری و بازرسی گنجانده شوند و نباید به عنوان نواحی زیبایی غیرعملکردی در نظر گرفته شوند.
شیارهای مهر و سطوح مهر و موم
یک شیار آب بندی باید همراه با واشر مورد نظر، اورینگ، درپوش، روش اتصال، مایع خنک کننده و فشار عملیاتی ارزیابی شود.
جزئیات مهم نقاشی ممکن است شامل موارد زیر باشد:
- عرض و عمق شیار
- شعاع گوشه ها
- تحمل موقعیتی
- وضعیت سطح
- ماده مهر و موم
- هندسه اجزای جفت گیری
- فشار آزمایش
- معیارهای پذیرش نشت
دقت ابعادی به تنهایی اثبات نمی کند که صفحه مونتاژ شده نیاز نشتی را برآورده می کند. هرگونه آزمایش فشار یا نشتی باید هنگام دریافت قیمت تعریف و تأیید شود.
پورت ها، رزوه ها، سوراخ ها و ویژگی های نصب
پورت های مایع خنک کننده و ویژگی های نصب بر اتصالات سیال و مونتاژ نهایی تأثیر می گذارند. نقشه باید به وضوح استانداردهای رزوه، عمق سوراخ، موقعیت پورت، عمود بودن، کانتربورها، اینسرت ها و ارجاعات دیتوم را مشخص کند.
در حالی که چندین وجه در تنظیمات مختلف ماشین کاری می شوند، SunOn بررسی می کند که این ویژگی ها چگونه به یکدیگر مرتبط هستند و آیا موقعیت درخواستی قابل بررسی قابل اعتماد است یا خیر.
| ویژگی عملکردی | شرکت تولیدی | اطلاعات مورد نیاز از خریدار | تأیید احتمالی |
|---|---|---|---|
| سطح تماس حرارتی | صافی، زبری، اعوجاج | منطقه تماس و فراخوانی ها | صاف بودن و بازرسی ابعادی |
| کانال خنک کننده | عرض، عمق، شعاع، تیغه ها، دسترسی به ابزار | هندسه کانال و نواحی بحرانی | بازرسی بصری و ابعادی |
| شیار مهر و موم | موقعیت، عمق و وضعیت سطح | معیارهای طراحی و پذیرش مهر و موم | بازرسی ابعادی |
| پورت خنک کننده | رزوه، موقعیت، رابط آب بندی | استاندارد رزوه و جزئیات اتصال | بررسی های نخ و موقعیت |
| سوراخ نصب | آرایش مونتاژ | تلرانس حفره و طرح داده | بازرسی موقعیتی |
| سطح نهایی | تجمع پوشش و پوشاندن | الزامات بعد نهایی | بازرسی پس از پایان |
ماشین کاری CNC در مقابل ریخته گری برای صفحات خنک کننده مایع
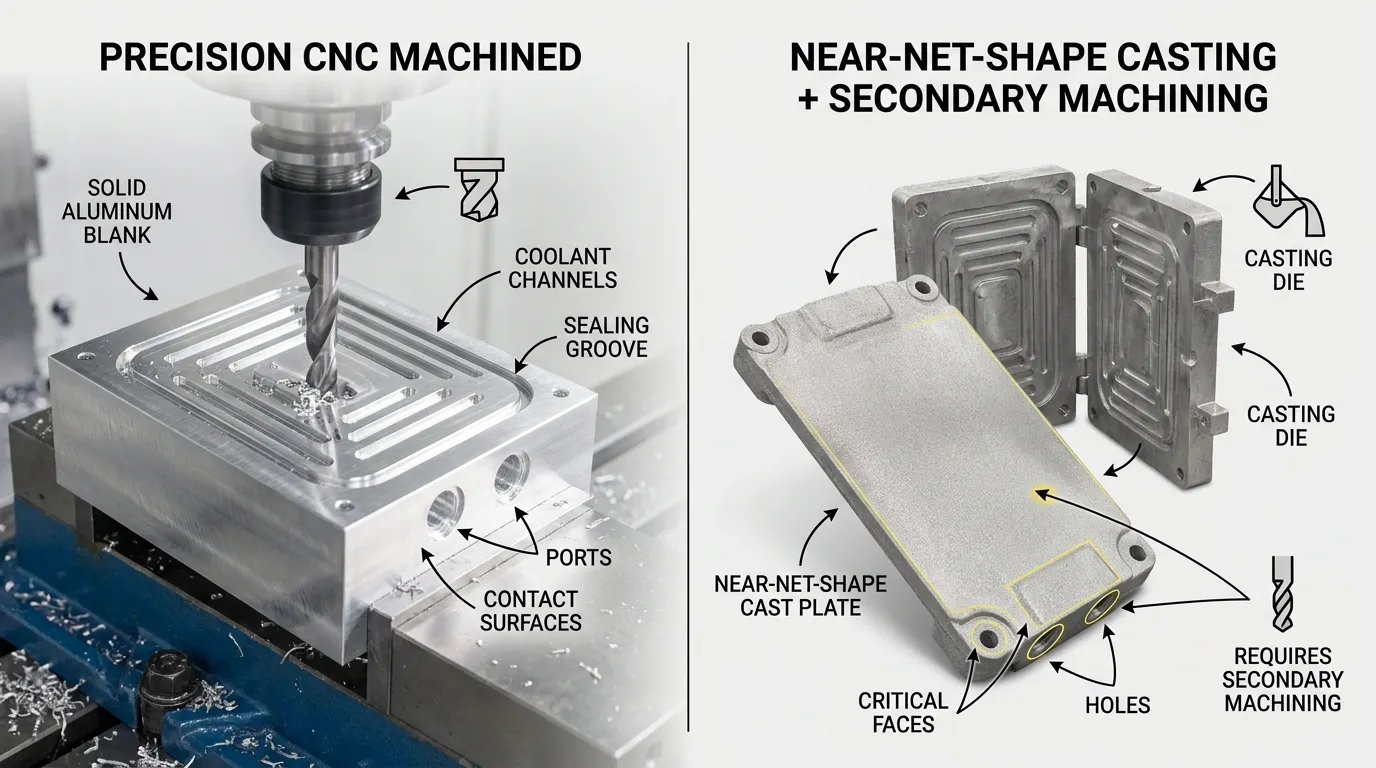
ماشین کاری CNC اغلب زمانی مناسب است که طراحی هنوز در حال تغییر است، حجم تولید محدود است یا ویژگی های حیاتی نیاز به کنترل مستقیم ماشین کاری دارند. ریخته گری ممکن است زمانی که طراحی و حجم آن پایدار شود، مقرون به صرفه تر شود.
| عامل تصمیم گیری | ماشین کاری CNC | انتخاب بازیگران |
|---|---|---|
| ابزار سازی پیش رو | نیازی به قالب ریخته گری اختصاصی نیست | ابزارآلات و توسعه قالب مورد نیاز |
| تغییرات طراحی | نقشه ها و برنامه ها قابل بازنگری هستند | تغییر ابزارها ممکن است هزینه و زمان بیشتری اضافه کند |
| مناسب بودن نمونه اولیه | مناسب برای نمونه های اولیه عملکردی | معمولا برای اعتبارسنجی اولیه با حجم پایین کمتر عملی است |
| تولید فیلم بلند | کانال ها، شیارها، پورت ها و فیس ها را می توان در صورت دسترسی ماشین کاری کرد | سطوح بحرانی ممکن است همچنان نیاز به ماشین کاری ثانویه داشته باشند |
| اقتصاد واحد | زمان ماشین کاری بیشتر برای هر قطعه | می تواند در حجم کافی اقتصادی شود |
| کاربرد مواد | حذف بیشتر مواد | تولید تقریبا خالص می تواند ماشین کاری را کاهش دهد |
| نواحی حساس به تلرانس | کنترل مستقیم از طریق ماشین کاری و بازرسی | تنوع ریخته گری باید در نظر گرفته شود |
| مرحله بهترین تناسب | نمونه اولیه، حجم کم، طراحی های در حال تحول | طراحی های پایدار و تولید با حجم بالاتر |
ماشین کاری CNC به طور خودکار برای هر پروژه ای بهتر نیست. مسیر ریخته گری ممکن است هزینه واحد را در مقادیر بالاتر کاهش دهد، در حالی که ماشین کاری CNC ممکن است برای سطوح تماس حرارتی، مناطق آب بندی، پورت های رزوه دار یا رابط های نصب ضروری باقی بماند.
SunOn حجم مورد انتظار، پایداری طراحی، الزامات تلرانس و عملیات ثانویه را قبل از توصیه مسیر بررسی می کند. ماخدمات ماشین کاری CNC آلومینیوماطلاعات بیشتری درباره درجه های آلومینیوم، پوشش ها، تلرانس ها و ملاحظات تولید ارائه دهید.
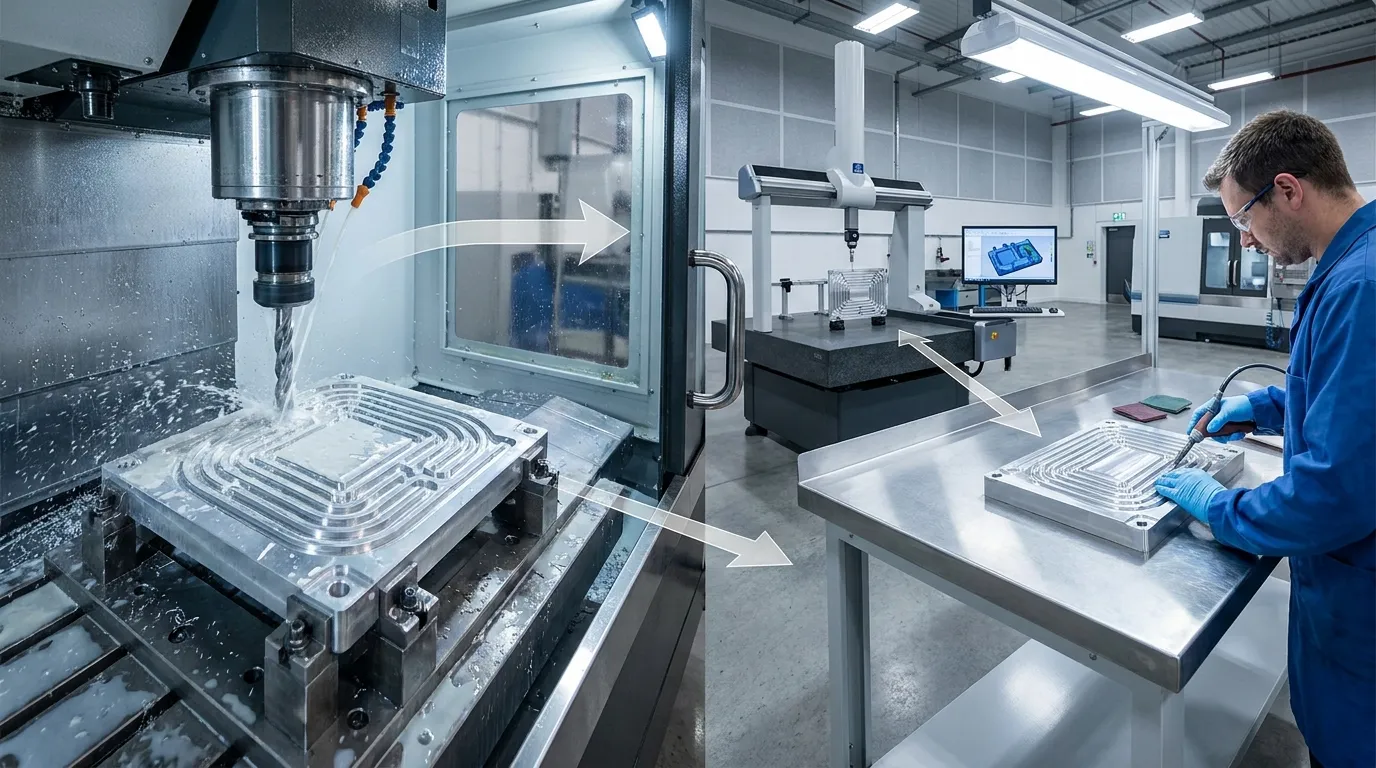
فرآیند تولید CNC SunOn برای پروژه های صفحه خنک کننده
۱. بازبینی RFQ و نیازمندی ها
بررسی با اطلاعات موجود در طراحی و پروژه آغاز می شود:
- مدل CAD سه بعدی
- نقاشی دو بعدی حاشیه نویسی شده
- جنس و درجه
- نمونه اولیه یا مقدار تولید
- ابعاد بحرانی
- الزامات صاف بودن و زبری
- مشخصات پورت و نخ
- پوشش سطحی
- الزامات بازرسی
- الزامات آزمون عملکردی
- مقصد تحویل و برنامه زمانی
۲. بازبینی DFM و ریسک
SunOn دسترسی به ابزار، هندسه کانال، شعاع گوشه، ضخامت دیوار، ساختار دیتوم، ویژگی های آب بندی، ظرفیت پرداخت و امکان سنجی بازرسی را بررسی می کند.
این مرور همچنین تلرانس های عملکردی را از ابعاد غیربحرانی جدا می کند. این کار به جلوگیری از عملیات غیرضروری ماشین کاری کمک می کند و در عین حال ویژگی های مهم را تحت کنترل نگه می دارد.
۳. تأیید مواد و فرآیند
درجه مواد، توالی ماشین کاری، استراتژی تجهیزات، تعداد راه اندازی، مسیر تکمیل و برنامه بازرسی پیش از تولید تأیید می شوند.
ماشین کاری چندمحوره ممکن است زمانی در نظر گرفته شود که ویژگی ها روی چند وجه ظاهر شوند یا زمانی که کاهش تنظیمات می تواند کنترل موقعیت را بهبود بخشد. مسیر نهایی بستگی به هندسه واقعی دارد.
۴. برنامه نویسی، راه اندازی و ماشین کاری CNC
مدل و نقشه تأیید شده به عملیات ماشین کاری ترجمه می شوند. برنامه ریزی فیکسچر و دیتوم به ویژه برای سطوح صاف بزرگ، دیوارهای نازک، کانال ها، شیارهای آب بندی و ویژگی هایی که در سطوح مختلف قرار دارند، اهمیت دارد.
ابعاد بحرانی ممکن است در طول ماشین کاری بررسی شوند تا خطاها شناسایی شوند قبل از اینکه عملیات های بعدی هزینه بیشتری اضافه کنند.
۵. پاک سازی، تمیزکاری و پرداخت سطحی
پس از ماشین کاری، نواحی حساس به تیغه مانند کانال ها، سطوح آب بندی کننده، پورت ها و سوراخ ها نیاز به توجه دقیق دارند.
پرداخت های موجود باید برای هر پروژه تأیید شود. نیازمندی ها ممکن است شامل سطح ماشین کاری شده، بلاستینگ مهره ای، آنودیزه کردن، پوشش، ماسک گذاری یا درمان مشخص دیگری باشد. ابعادی که پس از پایان باید پذیرفته شوند باید به وضوح علامت گذاری شوند.
۶. بازرسی و آزمایش های تعریف شده توسط پروژه
بازرسی ممکن است شامل موارد زیر باشد:
- ابعاد کلی
- صاف بودن
- موقعیت های حفره و پورت
- ابعاد شیار مهر و موم
- مشخصات نخ
- وضعیت سطح
- GD&T تعریف شده با نقشه
- مستندات مواد یا بازرسی
تست های نشت، فشار، جریان، تمیزی یا حرارتی به پروژه بستگی دارند. روش مورد نیاز، شرایط آزمون و استاندارد پذیرش باید ارائه شود تا SunOn بتواند موجودی را در استعلام تأیید کند.
ملاحظات مربوط به آلومینیوم و سایر مواد
آلومینیوم معمولا برای صفحات خنک کننده در نظر گرفته می شود زیرا ترکیبی از قابلیت ماشین کاری، وزن کم و عملکرد حرارتی است. با این حال، درجه بندی صحیح بستگی به محیط عملیاتی، خنک کننده، نیازهای مکانیکی، فرآیند پرداخت و هدف هزینه دارد.
6061 ممکن است برای بسیاری از قطعات ماشین کاری شده مناسب باشد، اما نباید به طور خودکار انتخاب شود. خریدار باید درجه مورد نیاز یا شرایط عملکردی که ماده باید رعایت کند را ارائه دهد.
مس یا سایر مواد باید تنها پس از تأیید قابلیت ماشین کاری، رفتار خوردگی، پرداخت ها، اتصال، وزن و هزینه پروژه مشخص شوند.
| تصمیم مادی | خریدار باید مشخص کند | تأثیر تولید |
|---|---|---|
| درجه آلومینیوم | نیاز به درجه یا عملکرد مورد نیاز | قابلیت ماشین کاری، استحکام و مقاومت در برابر خوردگی |
| محیط خنک کننده | خنک کننده و شرایط عملیاتی | سازگاری مواد و پوشش |
| پوشش سطحی | ماشین کاری شده، آنودایز شده، پوشش داده شده یا غیره | ظاهر، محافظت و ابعاد |
| ابعاد پس از پایان | کدام شرایط پس از اتمام کار اعمال می شود | مجوز ماشین کاری و مرحله بازرسی |
| مستندات | نیازهای گواهی نامه یا ردیابی | برآورد قیمت و برنامه ریزی کیفیت |
ریسک های DFM که SunOn باید قبل از ماشین کاری آن ها را بررسی کند
خطرات رایج در یک صفحه سرد ماشین کاری شده CNC شامل موارد زیر است:
- دیواره های نازکی که ممکن است هنگام گیره کاری یا ماشین کاری تغییر شکل دهند
- سطوح تماس بزرگ با نیازهای سخت صاف بودن
- کانال های خنک کننده عمیق یا باریک
- گوشه های داخلی تیز بدون شعاع ابزار عملی
- سوراخ های کوچک یا بسیار عمیق رزوه دار
- ویژگی هایی که نیاز به تنظیمات بیش از حد دارند
- ارجاعات متناقض داده ها
- اعمال تلرانس های دقیق در نواحی غیرعملکردی
- مشخصات ناقص شیار آب بندی
- اطلاعات کمبود مایع خنک کننده یا فشار
- ابعاد تحت تأثیر آنودایز یا پوشش دهی
- تفاوت های بین طراحی دوبعدی و مدل سه بعدی
- الزامات پاکیزگی تعریف نشده
- الزامات بازرسی که نمی توان آن ها را به صورت مکتوب اندازه گیری کرد
یافتن این مشکلات قبل از ماشین کاری معمولا سریع تر و کم هزینه تر از اصلاح آن ها پس از تولید نمونه اول است.
پشتیبانی از نمونه اولیه تا تولید
ماشین کاری CNC به مهندسان امکان می دهد هندسه کانال، رابط های نصب، ویژگی های آب بندی و نصب مونتاژ را بدون سرمایه گذاری روی قالب ریخته گری اختصاصی، ارزیابی کنند.
سان آن می تواند نمونه های تک قسمتی، نمونه های مهندسی، مقادیر پایلوت، دسته های کم حجم و نیازهای تولید مجدد را بررسی کند. بازبینی های قرعه کشی و تأیید مقاله اول باید قبل از انتقال به سفارش های تکراری کنترل شود.
برای پروژه هایی که هنوز در حال توسعه هستند،ماشین کاری CNC سفارشی برای نمونه سازی اولیهاین سرویس از بازبینی طراحی، تولید نمونه و بازخورد تولید پشتیبانی می کند.
حجم مورد انتظار آینده باید در زمان نقل قول اولیه به اشتراک گذاشته شود. اگر مقادیر به طور قابل توجهی افزایش یابد، SunOn می تواند بررسی کند که آیا مسیر فعلی ماشین کاری همچنان عملی است یا باید فرآیند تولید دیگری ارزیابی شود.
چرا باید با SunOn برای صفحات خنک کننده CNC کار کرد؟
SunOn فراتر از ماشین کاری مستقل ارائه می دهد. ساختار تولید ما از بازبینی نقشه ها، DFM، ماشین کاری CNC، پرداخت ها، برنامه ریزی بازرسی، بحث مونتاژ و هماهنگی گسترده تر نمونه اولیه تا تولید پشتیبانی می کند.
برای پروژه های صفحه خنک کننده، خریداران باید مدارک خاص محصول مانند موارد زیر را درخواست کنند:
- عکس هایی از قطعات ماشین کاری شده مرتبط
- نماهای نزدیک کانال و ویژگی های مهر و موم
- نمونه های DFM
- سوابق بازرسی ابعادی
- روش های اندازه گیری تخت بودن
- مستندسازی مواد
- گزارش های مقاله اول
- اطلاعات آزمایش تعریف شده توسط پروژه
قابلیت پروژه باید بر اساس نقشه واقعی ارزیابی شود نه بر اساس ادعاهای تحمل کلی. سان آن هر طرح را بر اساس هندسه، مواد، کمیت، ویژگی های حیاتی، نیازهای پرداخت و برنامه بازرسی بررسی می کند.
برای دریافت قیمت صفحه خنک کننده مایع ماشین کاری شده CNC چه چیزی ارسال کنیم
برای دریافت یک بررسی عملی تولید، موارد زیر را ارائه دهید:
- مدل CAD سه بعدی
- نقاشی دو بعدی حاشیه نویسی شده
- جنس و درجه
- نمونه اولیه یا مقدار تولید
- ابعاد کانال خنک کننده
- سطح تماس حرارتی
- الزامات صاف بودن و زبری
- جزئیات شیار مهر و موم
- اطلاعات آب بندی یا واشر
- مشخصات پورت و نخ
- الزامات نصب چاله
- الزامات داده و GD&T
- پوشش سطحی
- ابعاد پس از پایان
- نوع خنک کننده
- فشار کاری و آزمایش
- الزام پذیرش نشتی
- الزامات نظافت
- مستندات بازرسی
- الزامات مونتاژ
- محل تحویل
- برنامه هدف گذاری
نقشه های کامل به SunOn امکان می دهد ریسک های تولید را شناسایی کند، ویژگی های بحرانی را از ابعاد کلی جدا کند و قیمت دقیق تری تهیه نماید.
سؤالات متداول
چه فایل هایی برای دریافت قیمت صفحه خنک کننده مایع ماشین کاری شده با CNC لازم است؟
یک مدل CAD سه بعدی و یک نقاشی دوبعدی حاشیه نویسی شده ارسال کنید. نیازمندی های مواد، کمیت، ابعاد حیاتی، پرداخت نهایی، آزمایش، بازرسی و تحویل را درج کنید.
آیا SunOn می تواند نمونه های اولیه صفحه سرد تک بار مصرف یا کم حجم تولید کند؟
SunOn می تواند پروژه های تک قسمتی، نمونه اولیه، آزمایشی و کم حجم را بررسی کند. امکان سنجی بستگی به طراحی، مواد، تلرانس ها، الزامات آزمایش و زمان بندی دارد.
کدام درجه آلومینیوم برای صفحه خنک کننده مایع مناسب است؟
درجه بندی باید بر اساس قابلیت ماشین کاری، مقاومت، مقاومت در برابر خوردگی، سازگاری مایع خنک کننده، پرداخت و الزامات حرارتی انتخاب شود. نمره یا شرایط درخواست مورد نیاز برای بازبینی را ارائه دهید.
چگونه باید صاف بودن را روی نقشه مشخص کرد؟
سطح تماس عملکردی، صافی مورد نیاز، رابطه دیتوم، زبری سطح و اینکه آیا این نیاز قبل یا بعد از تکمیل اعمال می شود را شناسایی کنید.
آیا SunOn می تواند کانال های خنک کننده، شیارهای درزگیر، پورت ها و امکانات نصب را ماشین کاری کند؟
این ویژگی ها را می توان از طریق قرعه کشی مشتری بررسی کرد. دسترسی ابزار، عمق، شعاع، ضخامت دیوار، تلرانس و الزامات بازرسی فرآیند نهایی را تعیین می کنند.
چه زمانی باید ماشین کاری CNC را به جای دایکست انتخاب کرد؟
ماشین کاری CNC اغلب برای نمونه های اولیه، مقادیر کم، طراحی های در حال تحول و رابط های حساس به تلرانس مناسب است. ریخته گری ممکن است پس از تثبیت طراحی و حجم به صرفه تر شود.
آیا آنودایز کردن می تواند بر ابعاد بحرانی تأثیر بگذارد؟
بله. تجمع و پوشش پوشش ممکن است بر سوراخ ها، شیارها، رزوه ها، مناطق تماس و سایر ابعاد نهایی تأثیر بگذارد. الزامات پس از پایان باید به وضوح علامت گذاری شوند.
کدام گزارش های بازرسی SunOn می تواند ارائه دهد؟
گزارش های ابعادی موجود، اسناد محتوایی و سوابق مقاله اول باید هنگام ارائه قیمت بر اساس نقشه و نیازهای مشتری تأیید شوند.
آیا SunOn تست نشت یا فشار ارائه می دهد؟
در دسترس بودن تست برای هر پروژه باید تأیید شود. محیط آزمایش، فشار کاری، فشار آزمایش، مدت زمان و معیارهای پذیرش را ارائه دهید.
آیا SunOn می تواند پس از تأیید نمونه اولیه، تولید مجدد را پشتیبانی کند؟
بله، الزامات تولید مجدد پس از تأیید نمونه قابل بازبینی هستند. کنترل نسخه ها، استانداردهای بازرسی، کمیت، برنامه تحویل و حجم آینده باید پیش از انتشار توافق شود.
نقشه دوبعدی، مدل CAD سه بعدی، درجه مواد، کمیت، تلرانس های بحرانی، الزامات کانال و آب بندی، پرداخت سطح، نیازهای بازرسی، شرایط تست و برنامه تحویل را برای بررسی و قیمت گذاری DFM ارسال کنید.
