

صفحات سرد جوش خورده با هم زدن اصطکاکی: مروری بر تولید
A صفحه سرد جوش خورده با اصطکاکی همزنکانال های خنک کننده ماشین کاری شده با CNC را با یک صفحه پوششی که از طریق جوشکاری اصطکاکی همزن (FSW) به هم متصل شده است، ترکیب می کند. این روش ساخت اغلب برای قطعات خنک کننده مایع آلومینیومی که نیاز به مجموعه دائمی و مهر و موم شده، صاف بودن کنترل شده و تولید تکرارپذیر دارند، در نظر گرفته می شود.
سان آن ارائه می دهدخدمات ماشین کاری CNC دقیقبرای قطعات سفارشی ساخته شده از نقشه های مشتری، از جمله صفحات، جیب ها، شکاف ها، سوراخ ها، رزوه ها و قطعات مدیریت حرارتی. با این حال، جوشکاری اصطکاکی همزن در حال حاضر به عنوان قابلیت داخلی SunOn در اطلاعات موجود شرکت تأیید نشده است. بنابراین خریداران باید قبل از ثبت سفارش بررسی کنند که آیا FSW به صورت داخلی تکمیل می شود، توسط شریک تولید تأیید شده مدیریت می شود یا از محدوده اعلام شده مستثنی است.
برای بررسی اولیه قابلیت ساخت، نقشه دوبعدی، مدل CAD سه بعدی، درجه مواد، طراحی کانال، شرایط عملیاتی، الزامات آزمایش، پرداخت و مقدار مورد نیاز خود را ارسال کنید.
صفحات سرد جوشکاری سفارشی با اصطکاکی از SunOn
یک صفحه سرد سفارشی FSW معمولا شامل پایه آلومینیومی ماشین کاری شده با CNC، کانال های داخلی خنک کننده، صفحه پوشش هماهنگ، ویژگی های ورودی و خروجی و سطوح نصب نهایی است. دامنه تولید ممکن است شامل ماشین کاری پس از جوشکاری، تصفیه سطح، بازرسی ابعادی، تمیزکاری کانال و آزمایش نشتی یا فشار نیز باشد.
بسته به دامنه تأییدشده پروژه، تحویل های معمول ممکن است شامل موارد زیر باشد:
- پایه صفحه سرد ماشین کاری شده با CNC
- کانال های خنک کننده ماشین کاری شده و مسیرهای جریان
- صفحه پوشش آلومینیومی هماهنگ
- ورودی، خروجی، رزوه و ویژگی های اتصال
- مجموعه صفحه سرد متصل شده
- ماشین کاری سطح نصب پس از جوشکاری
- دبرینگ و تمیزکاری کانال ها
- آنودایز یا پوشش مشخص دیگر
- گزارش بازرسی ابعادی
- گزارش نشتی یا آزمایش فشار
- نمونه اولیه یا قطعات تولیدی
نقطه قوت تأیید شده SunOn تولید CNC مبتنی بر طراحی است. اینخدمات ماشین کاری CNC آلومینیوماز قطعات آلومینیومی سفارشی، از جمله هیت سینک ها و صفحات حرارتی، پشتیبانی می کند. اتصال FSW، مالکیت تجهیزات، اندازه صفحات پشتیبانی شده و قابلیت تست باید به طور جداگانه برای هر پروژه سرد تأیید شود.
آیا FSW روش مناسبی برای اتصال صفحه سرد شماست؟
FSW ممکن است زمانی مناسب باشد که صفحه سرد از آلیاژ آلومینیوم سازگار استفاده کند، مسیر جوش پیوسته قابل دسترسی داشته باشد و مواد کافی بین مسیر جوش و کانال های داخلی خنک کننده فراهم کند.
این فرآیند اغلب برای مجموعه های دائمی صفحه سرد ارزیابی می شود زیرا پایه و پوشش را بدون ذوب شدن ماده به همان روش جوشکاری همجوشی معمولی به هم متصل می کند. با این حال، مناسب بودن به آلیاژ واقعی، ضخامت پوشش، سطح جوشکاری، اندازه صفحه، طراحی فیکسچر، موقعیت کانال، نیاز به صاف بودن و تجهیزات تولیدی موجود بستگی دارد.
پروژه هایی که ممکن است برای FSW مناسب باشند
صفحه سرد جوش خورده با هم زدن اصطکاکی ممکن است ارزش بررسی داشته باشد وقتی:
- پایه و پوشش از آلیاژهای آلومینیوم پشتیبانی شده ساخته شده اند.
- ابزار اتصال می تواند به مسیر کامل جوش دسترسی داشته باشد.
- محیط کانال دارای زمین جوش کافی است.
- این مجموعه نیاز به پوشش دائمی و مهر و موم شده دارد.
- هندسه قطعات در دسته های تولیدی قابل تکرار است.
- ورودی یا اعوجاج حرارتی جوشکاری همجوشی نگرانی است.
- ماشین کاری پس از جوش می تواند برای بازسازی سطوح حیاتی استفاده شود.
- این صفحه با پاکت دستگاه و چراغ تأیید شده جا می گیرد.
FSW می تواند برخی مشکلات مرتبط با ذوب جوشکاری را کاهش دهد، اما به طور خودکار تضمین نمی کند که هیچ اعوجاج، هیچ نقص یا نشتی صفر باشد. طراحی اتصال، انتخاب ابزار، کنترل ماشین، گیره بندی، آماده سازی سطح و اعتبارسنجی فرآیند همچنان اهمیت دارند.
پروژه هایی که نیاز به مسیر اتصال جدید دارند
روش ساخت دیگری ممکن است مناسب تر باشد که:
- ابزار FSW نمی تواند به اتصال مورد نیاز دسترسی داشته باشد.
- کانال های خنک کننده مواد کافی در اطراف مسیر جوش باقی نمی گذارند.
- ساختار داخلی برای طراحی پوشش انتخاب شده بیش از حد پیچیده است.
- پوشش باید برای نگهداری قابل جدا شدن باشد.
- ترکیب مواد برای FSW اعتبارسنجی نشده است.
- صفحه از اندازه دستگاه یا چراغ موجود بیشتر است.
- طراحی هنوز هم در طول نمونه سازی اولیه به طور مکرر در حال تغییر است.
- لحیم کاری، آب بندی مکانیکی، اتصال یا روش های دیگر بهتر با هندسه مطابقت دارد.
| عامل طراحی | FSW ممکن است زمانی که مناسب باشد | مرور روش دیگری وقتی |
|---|---|---|
| مواد | آلیاژ برای فرآیند اعتبارسنجی شده است | ترکیب آلیاژ یا مواد بدون پشتیبانی است |
| دسترسی جوشکاری | این ابزار دارای مسیر دسترسی پیوسته ای است | ویژگی های دسترسی به ابزار بلوکی |
| پاکسازی کانال | زمین جوش کافی اطراف کانال را احاطه کرده است | مسیر جوش خیلی به کانال نزدیک است |
| اندازه صفحه | این قطعه با پاکت تأییدشده دستگاه مطابقت دارد | این قطعه از ظرفیت تجهیزات یا تجهیزات بیشتر است |
| قابلیت استفاده | پوشش دائمی و مهر و موم شده قابل قبول است | پوشش باید قابل جدا شدن باشد |
| مرحله تولید | هندسه پایدار و قابل تکرار است | طراحی به طور مکرر در حال تغییر است |
چگونه یک صفحه سرد FSW ساخته می شود
یک طرح تولید قابل اعتماد باید طراحی کانال، فرآیند ماشین کاری CNC، روش اتصال، عملیات پس از جوش و الزامات نهایی پذیرش را به هم متصل کند. این مراحل باید پیش از تولید با هم بررسی شوند.
بررسی نقشه و DFM
فرآیند با طراحی دوبعدی مشتری و مدل CAD سه بعدی آغاز می شود. بررسی مهندسی باید تأیید کند:
- آلیاژ آلومینیوم و تمپر
- ابعاد کلی صفحات
- عرض کانال، عمق، مسیر و ضخامت دیواره
- جنس پوشش و ضخامت
- زمین جوشکاری و مسیر ابزار
- محل های ورودی و خروجی
- رزوه ها و الزامات اتصال
- موقعیت های سوراخ نصب
- داده ها و تلرانس های بحرانی
- صاف بودن سطح نصب
- زبری سطحی
- نوع خنک کننده
- فشار عملیاتی و دما
- هدف افت فشار
- الزامات پرداخت و پوشش
- معیارهای بازرسی و آزمایش
- نمونه اولیه و مقادیر تولید
بازبینی DFM همچنین باید مناطقی را شناسایی کند که دیوارهای نازک، فاصله کانال های محدود، فضای ناکافی جوش، دسترسی دشوار به ابزار یا تلرانس های غیرضروری می توانند ریسک تولید را افزایش دهند.
ماشین کاری CNC پایه و کانال ها
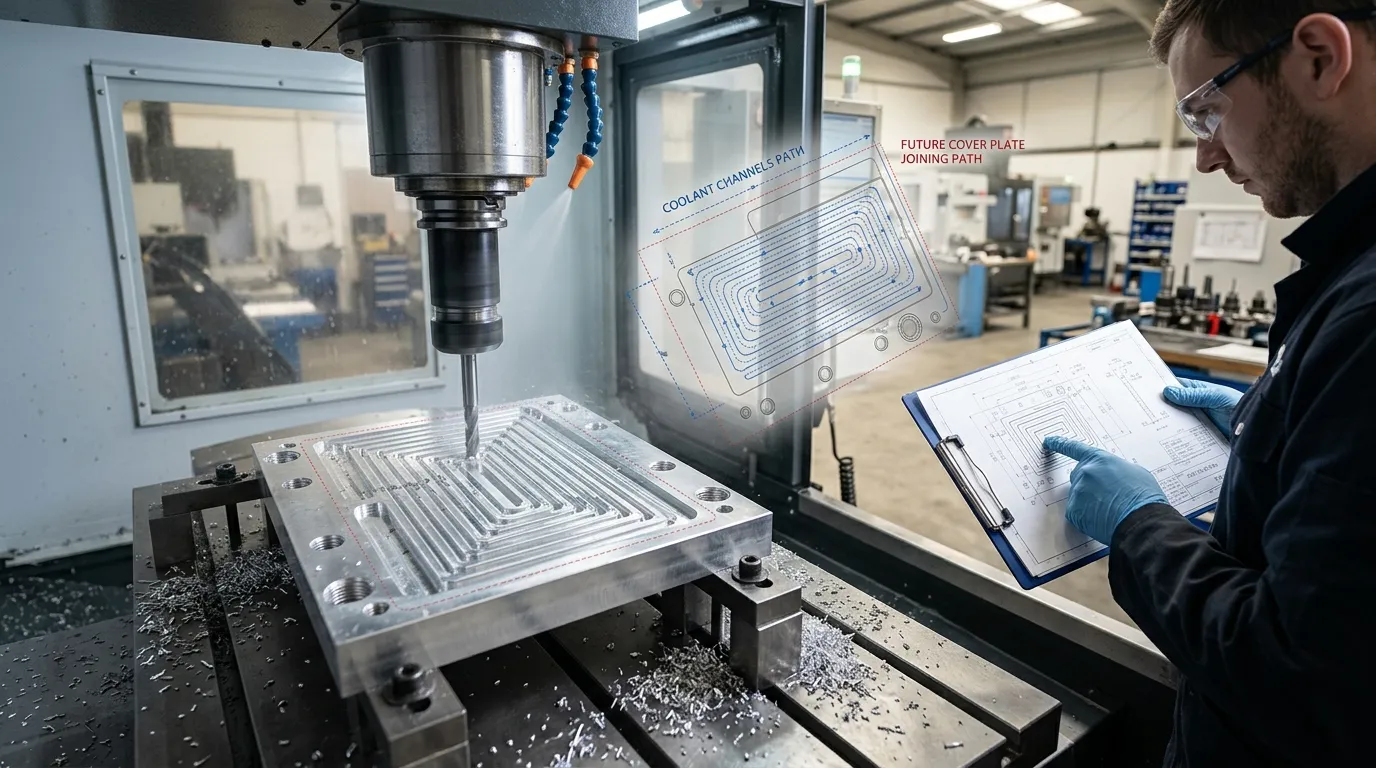
صفحه پایه برای ایجاد مسیر خنک کننده و هندسه اجزای خارجی ماشین کاری شده است. بسته به طراحی، دوربین ماشین کاری ممکن است شامل موارد زیر باشد:
- کانال های خنک کننده
- جیب ها و مناطق فرورفته
- ویژگی های توزیع جریان
- سوراخ های نصب
- پورت های رزوه ای
- سطوح دیتوم
- آب بندی یا اتصال سطوح
- پروفایل های خارجی
- مکان های حسگر یا نصب
ماشین کاری دقیق CNC اهمیت دارد زیرا موقعیت کانال، تماس درپوش، فاصله مسیر جوش و هندسه سطح نصب بر مراحل بعدی تولید تأثیر می گذارد. سان آن هاخدمات ماشین کاری CNC دقیقبرای این بخش از جریان کاری صفحه سرد مرتبط هستند.
آرایش های پیچیده تر کانال ممکن است نیازمند بازبینی طراحی اضافی باشد. خریدارانی که مسیرهای جریان متراکم را ارزیابی می کنند نیز می توانند بررسی کنندصفحات سرد میکروکانالبه عنوان یک دسته ساخت مرتبط، اگرچه هر طراحی میکروکانال برای اتصال FSW مناسب نیست.
آماده سازی و نصب پوشش
صفحه پوششی باید با هندسه پایه مطابقت داشته باشد و مواد کافی برای اتصال فراهم کند. قبل از جوشکاری، پایه و درپوش تمیز، تراز و در یک چراغ محکم می شوند.
فیکسچر باید کنترل موارد زیر را داشته باشد:
- حرکت کاور
- حرکت صفحه پایه
- تماس مشترک
- تراز قطعات
- تکیه گاه زیر مسیر جوش
- اعوجاج هنگام اتصال
- حفاظت از سطوح بحرانی
گیره بندی ضعیف یا تماس ناهموار می تواند بر ثبات جوش، دقت ابعادی و صاف بودن نهایی تأثیر بگذارد.
جوشکاری اصطکاکی همزن
در طول FSW، یک ابزار غیرمصرفی چرخان وارد ناحیه اتصال شده و در مسیر جوش برنامه ریزی شده حرکت می کند. اصطکاک و عمل مکانیکی ماده را زیر نقطه ذوب نرم می کند. ابزار مواد را مخلوط و محکم می کند تا اتصال بین پوشش و پایه ایجاد شود.
متغیرهای کنترل شده مهم ممکن است شامل موارد زیر باشند:
- طراحی ابزار
- سرعت چرخش
- سرعت چرخش
- عمق غوطه وری
- نیروی محوری
- زاویه ابزار
- موقعیت مسیر جوش
- استراتژی ورود و خروج
- پشتیبانی از فیکسچر
این مقادیر به آلیاژ، ضخامت مواد، طراحی اتصال، ماشین و فرآیند صلاحیت بستگی دارد. پارامترهای FSW خاص SunOn نباید منتشر شوند مگر اینکه توسط سوابق مهندسی و تولید واقعی تأیید شوند.
ماشین کاری و پرداخت پس از جوشکاری
پس از اتصال، ممکن است نیاز به ماشین کاری CNC اضافی برای تکمیل قطعه باشد. عملیات پس از جوش می تواند شامل موارد زیر باشد:
- ماشین کاری سطح نصب
- اصلاح صاف بودن نهایی در صورت مجاز بودن
- ابعاد نهایی خارجی
- تکمیل پورت ها و رشته ها
- ورودی یا خروجی ابزار ماشین کاری
- دبررینگ
- تمیزکاری داخلی
- آماده سازی سطح
- آنودایز یا پوشش دهی
- بازرسی نهایی بصری و ابعادی
الزامات پرداخت باید در نقشه اصلی گنجانده شود، زیرا آنودایز کردن، پوشش، ماسک کاری و ماشین کاری پس از جوش می تواند بر ابعاد و وضعیت سطح تأثیر بگذارد.
نشت، فشار و تأیید ابعادی
آزمایش باید بر اساس معیارهای پذیرش توافق شده انجام شود نه ادعاهای کلی. قبل از ارائه پیشنهاد، خریدار باید موارد زیر را تعریف کند:
- فشار عملیاتی
- فشار اثبات مورد نیاز
- متوسط آزمایشی
- مدت زمان نگه داشتن
- نرخ نشت مجاز
- دمای عملیاتی
- تحمل صاف بودن
- الزام زبری سطح
- ابعاد بحرانی
- مدارک بازرسی مورد نیاز
تأمین کننده همچنین باید تأیید کند که آیا تست نشت، آزمایش فشار، بازرسی CMM، اندازه گیری سطح و گزارش های تست برای پروژه پیشنهادی موجود است یا خیر.
اطلاعات طراحی صفحه سرد مورد نیاز برای دریافت قیمت
اطلاعات فنی کامل به تولیدکننده اجازه می دهد تا نیازهای ماشین کاری، اتصال، آزمایش، پرداخت و تولید را با هم ارزیابی کند.
| ورودی RFQ | چه چیزی باید ارائه داد | چرا اهمیت دارد |
|---|---|---|
| مدل CAD سه بعدی | هندسه کامل قطعات و مونتاژ | کانال ها، پورت ها، پوشش و فرم خارجی را تعریف می کند |
| طراحی دوبعدی | تلرانس ها، GD&T، نخ ها، یادداشت ها و داده ها | شرایط پذیرش قابل اندازه گیری را تعریف می کند |
| مواد | آلیاژ و تمپر | بر ماشین کاری و مناسب بودن اتصال تأثیر می گذارد |
| اندازه کلی | طول، عرض و ضخامت | سازگاری دستگاه و تجهیزات را تعیین می کند |
| طراحی کانال | عرض، عمق، مسیر و ضخامت دیواره | تأثیر بر جریان، ماشین کاری و فضای جوشکاری |
| طراحی جلد | ماده و ضخامت | بر طراحی مفصل و رفتار سازه ای تأثیر می گذارد |
| خنک کننده | نوع و تمرکز | بر سازگاری مواد و تمیزکاری تأثیر می گذارد |
| نیازهای جریان | نرخ جریان و هدف افت فشار | پشتیبانی از ارزیابی کانال |
| شرایط عملیاتی | فشار و دما | تقاضاهای تابعی را تعریف می کند |
| الزامات آزمون | فشار اثبات، محدودیت نشت و زمان نگهداری | روش های اعتبارسنجی را تعریف می کند |
| سطح نصب | صاف بودن و زبری سطح | بر تماس حرارتی تأثیر می گذارد |
| پایان | آنودایز کردن، پوشش دادن، ماسک کاری یا به صورت ماشین کاری شده | بر حفاظت در برابر خوردگی و ابعاد تأثیر می گذارد |
| کمیت | حجم نمونه اولیه، پایلوت و تولید | تأثیر بر تجهیزات و برنامه ریزی فرآیند |
| مستندات | گزارش های مواد، بازرسی و آزمایش ها | تحویل های کیفیت را تعریف می کند |
کمبود فشار، تلرانس، مواد یا اطلاعات تست می تواند باعث تأخیر در ارائه قیمت و ایجاد عدم قطعیت در طول تولید شود.
کنترل کیفیت برای صفحات سرد جوش خورده با هم زدن اصطکاکی
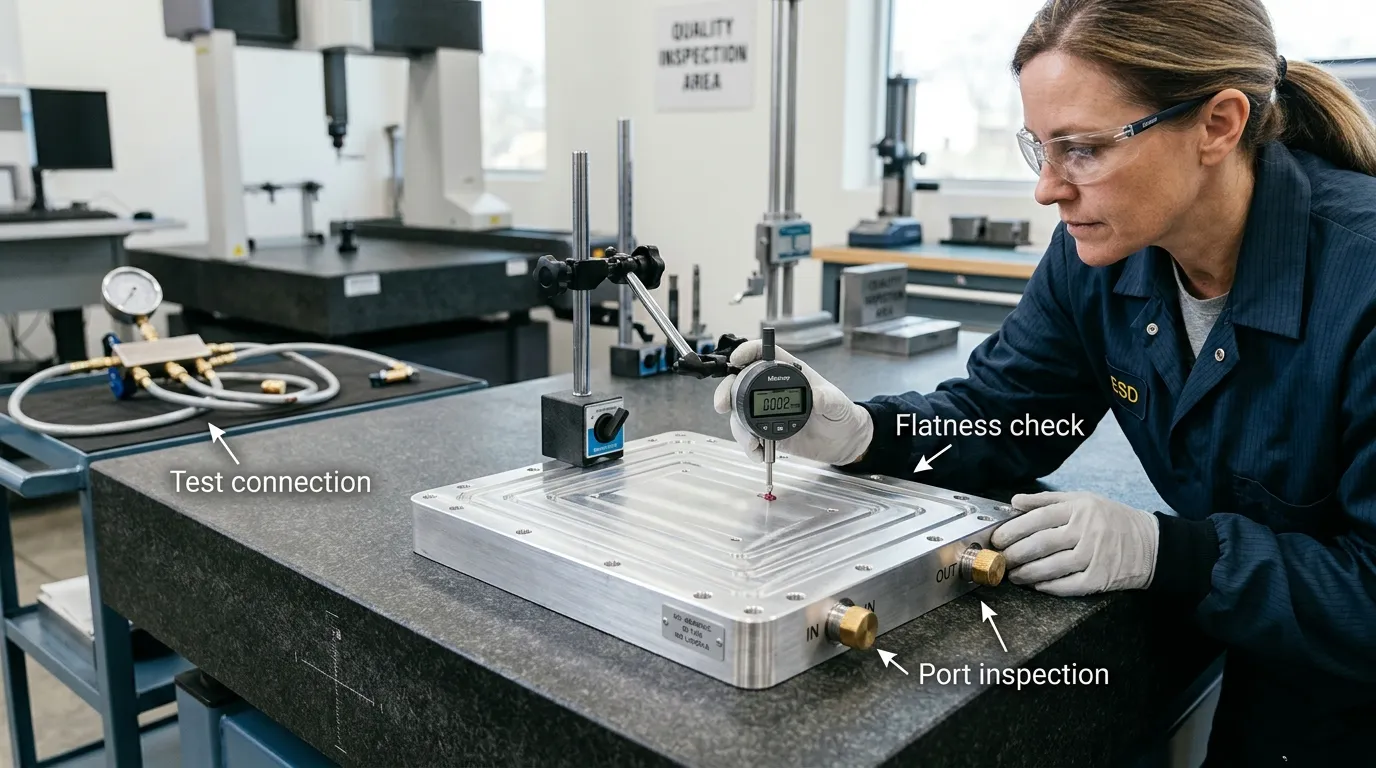
کنترل کیفیت صفحه سرد باید مواد پایه، کانال های ماشین کاری، عملکرد اتصال، ابعاد پس از جوش، تمیزی و یکپارچگی فشار را پوشش دهد.
یک برنامه بازرسی مناسب ممکن است شامل موارد زیر باشد:
- تأیید مواد
- طراحی و کنترل بازبینی
- بررسی های بعدی درون فرآیندی
- بازرسی عمق کانال و ضخامت دیواره
- راستی آزمایی پوشش و هم راستایی پایگاه
- بررسی های فیکسچر و تنظیمات
- رکوردهای فرآیند جوش
- بازرسی بصری جوش
- بازرسی کلی ابعادی
- اندازه گیری سطح صاف نصب
- تأیید زبری سطح
- بازرسی پورت و رزوه
- تمیزکاری داخلی کانال ها
- آزمایش نشت
- آزمون فشار
- مرور نهایی گزارش
- بسته بندی محافظ
| ویژگی ها | منبع نیازمندی ها | تأیید احتمالی |
|---|---|---|
| ابعاد کلی | نقشه کشی مشتری | CMM یا بازرسی ابعادی |
| صاف بودن نصب | نقشه کشی مشتری | CMM یا اندازه گیری سطح |
| زبری سطحی | نقشه کشی مشتری | اندازه گیری زبری |
| عملکرد نشت | مشخصات آزمایش توافق شده | تست نشت |
| یکپارچگی فشار | الزام اثبات توافق شده | آزمون فشار |
| کیفیت پورت و رزوه | مشخصات نقشه و رزوه | گیج ها و بازرسی ابعادی |
| مواد | مشخصات خرید و ترسیم | گواهی یا رکورد ردیابی |
| پوشش سطحی | مشخصات نقشه و پایان | بازرسی بصری و ابعادی |
تلرانس های خاص، درجه بندی فشار و محدودیت های نشتی باید بر اساس نیازهای مشتری و قابلیت تولید تأیید شده تعیین شود.
FSW در مقایسه با سایر روش های اتصال صفحه سرد
روش اتصال باید بر اساس مواد، پیچیدگی کانال، حجم تولید، دسترسی به ابزار، قابلیت سرویس دهی و الزامات پذیرش انتخاب شود.
| روش | قدرت پتانسیل | محدودیت اصلی |
|---|---|---|
| جوشکاری اصطکاکی همزن | اتصال حالت جامد مجموعه های آلومینیومی مناسب | نیازمند تجهیزات تخصصی، دسترسی به مفصل و هندسه اعتبارسنجی شده است |
| لحیم کاری با خلأ | می تواند به ساختارهای پیچیده داخلی متصل شود | نیازمند کنترل فرآیند کوره و فلز پرکننده است |
| جوشکاری همجوشی | فرآیند پیوستن که به طور گسترده در دسترس است | افزایش خطر افزایش حرارت ورودی و اعوجاج مرتبط با ذوب |
| آب بندی مکانیکی | قابل جدا شدن و کاربردی برای برخی نمونه های اولیه | نیازمند واشر، بست و مدیریت بلندمدت مهر و موم است |
| پیوند | دمای اتصال پایین تر | بستگی به سازگاری و دوام چسب دارد |
FSW به طور خودکار بهترین روش برای هر صفحه سرد نیست. این تصمیم باید در بازبینی DFM پس از مشخص شدن هندسه کانال، آلیاژ، پوشش، فشار، حجم و الزامات آزمایش گرفته شود.
کاربردها برای صفحات سرد سفارشی FSW
صفحات سرد مایع جوش خورده با هم زدن اصطکاکی ممکن است برای سیستم های مدیریت حرارتی مورد استفاده در موارد زیر ارزیابی شوند:
- سخت افزار مرکز داده
- خنک سازی سرور هوش مصنوعی
- الکترونیک قدرت
- سیستم های IGBT و اینورتر
- باتری ها و پیشرانه های خودروهای برقی
- تجهیزات ذخیره سازی انرژی
- لیزرهای صنعتی
- سیستم های اتوماسیون
- تجهیزات پزشکی و آزمایشگاهی
الزامات خاص هر برنامه متفاوت است. برای مثال،صفحات سرد مایع مرکز دادهوصفحات سرد سرور هوش مصنوعیممکن است رابط های حرارتی فشرده، کنترل جریان، یکپارچگی فشار و هندسه نصب تکرارپذیر را در اولویت قرار دهد.
انتخاب مواد نیز بر مسیر تولید تأثیر می گذارد. خریدارانی که آلومینیوم را با ماده حرارتی دیگری مقایسه می کنند می توانند بررسی کنندصفحات سرد مسیاما ساخت مس ممکن است نیاز به روش اتصال و فرآیند متفاوتی داشته باشد.
چرا باید با SunOn همکاری کنیم؟
سان آن از پروژه های تولید سفارشی از بازبینی نقشه ها تا ماشین کاری، پرداخت ها، بازرسی و برنامه ریزی تولید پشتیبانی می کند. برای پروژه های سرد، قابلیت های مستند شرکت بیشترین ارتباط را با موارد زیر دارد:
- ماشین کاری سفارشی آلومینیوم
- فرز CNC کانال ها و جیب ها
- ماشین کاری چندوجهی
- سوراخ ها، نخ ها و ویژگی های پورت
- صفحات حرارتی و اجزای هیت سینک
- بررسی DFM
- پرداخت سطحی
- بازرسی ابعادی
- نمونه اولیه و پشتیبانی تولید
- هماهنگی گسترده تر مجمع
برای سفارش صفحه سرد FSW، خریداران باید درخواست تأیید مستقیم موارد زیر را داشته باشند:
- اینکه آیا FSW به صورت داخلی انجام می شود
- نوع ماشین و پاکت کار
- آلیاژهای آلومینیوم پشتیبانی شده
- ضخامت صفحات و پوشش های پشتیبانی شده
- پیکربندی های مفصل موجود
- رویکرد فیکسچر و کنترل اعوجاج
- مستندسازی فرآیند جوش
- تجهیزات تست نشتی و فشار
- دسترسی به گزارش بازرسی
- نمونه اولیه و ظرفیت تولید
این تأیید، قابلیت تولید تأیید شده را از ادعاهای عمومی بازاریابی جدا می کند و به هر دو طرف کمک می کند تا دامنه قیمت گذاری دقیقی را تعریف کنند.
سؤالات متداول
صفحه سرد جوش خورده با اصطکاکی چیست؟
این یک قطعه خنک کننده مایع است که از یک صفحه پایه ماشین کاری شده ساخته شده و درپوش آن از طریق جوشکاری اصطکاکی به هم متصل شده است. کانال های داخلی خنک کننده را حمل می کنند در حالی که سطح خارجی با قطعه تولیدکننده حرارت تماس دارد.
آیا SunOn FSW را به صورت داخلی اجرا می کند؟
قابلیت FSW داخلی در اطلاعات فعلی SunOn تأیید نشده است. خریداران باید قبل از ثبت سفارش، تأییدیه کتبی تجهیزات، محل تولید، مواد پشتیبانی شده، ابعاد و تست ها را درخواست کنند.
کدام آلیاژهای آلومینیوم را می توان SunOn با جوشکاری اصطکاکی همزن کرد؟
در حال حاضر هیچ محدوده آلیاژی خاص SunOn FSW تأیید نشده است. آلیاژ و تمپر مورد نیاز باید همراه نقشه ارائه شود تا امکان سنجی ماشین کاری و اتصال بررسی شود.
چه ابعاد و ضخامت های صفحه سرد پشتیبانی می شوند؟
ابعاد پشتیبانی شده به دستگاه های CNC موجود، تجهیزات FSW، فیکسچرها، دسترسی به ابزار و طراحی اتصال بستگی دارد. مدل کامل CAD و نقشه را برای تأیید خاص پروژه ارسال کنید.
چه فایل هایی برای دریافت قیمت لازم است؟
یک مدل سه بعدی CAD، نقشه دوبعدی، درجه مواد، مقادرات، طراحی کانال، طراحی درپوش، فشار عملیاتی، خنک کننده، صافی، پرداخت سطحی، الزامات بازرسی و معیارهای آزمایش را ارائه دهید.
آیا SunOn می تواند کانال های خنک کننده را قبل از جوشکاری ماشین کاری کند؟
سان آن ماشین کاری CNC دقیق سفارشی را ارائه می دهد، از جمله ماشین کاری صفحات، جیب ها، شکاف ها، سوراخ ها، رزوه ها و قطعات حرارتی. دقت دقیق دستگاه ماشین کاری صفحه سرد باید در بررسی DFM تأیید شود.
چگونه صفحات سرد FSW برای نشت آزمایش می شوند؟
آزمایش باید طبق روشی توافق شده انجام شود که محیط آزمایش، فشار، مدت زمان نگهداری، دما و نرخ نشت مجاز را مشخص کند. قبل از سفارش، تجهیزات موجود و قالب گزارش دهی را تأیید کنید.
آیا SunOn می تواند گزارش های تست فشار و بازرسی ارائه دهد؟
پشتیبانی بازرسی عمومی بخشی از خدمات تولید گسترده تر SunOn است، اما آزمایش فشار خاص صفحه سرد و در دسترس بودن گزارش برای پروژه باید تأیید شود.
آیا ماشین کاری صاف پس از جوش در دسترس است؟
ماشین کاری CNC پس از جوش ممکن است برای تکمیل سطوح نصب یا بازگرداندن ابعاد مشخص شده در صورت اجازه طراحی استفاده شود. فرآیند نهایی به میزان ذخیره، اعوجاج، تلرانس و نیازهای سطحی بستگی دارد.
FSW چطور با لحیم کاری وکیوم مقایسه می شود؟
FSW از یک اتصال حالت جامد مکانیکی در مسیر جوش قابل دسترس استفاده می کند. لحیم کاری وکیوم از مواد حرارتی و پرکننده استفاده می کند و ممکن است برای ساختارهای داخلی پیچیده تر مناسب باشد. روش صحیح بستگی به هندسه، ماده، حجم و نیازهای عملکرد دارد.
آیا می توان از آب و برق آبی برای صفحات سرد مسی استفاده کرد؟
FSW را می توان به برخی مواد فراتر از آلومینیوم نیز اعمال کرد، اما مس نیازمند تجهیزات، ابزار، پارامترهای فرآیند و اعتبارسنجی متفاوتی است. قابلیت FSW مسی SunOn تأیید نشده است.
آیا SunOn می تواند از نمونه های اولیه و حجم تولید پشتیبانی کند؟
SunOn از تولید CNC از نمونه اولیه تا تولید پشتیبانی می کند. مقادیر نمونه های اولیه FSW، وسایل، الزامات اعتبارسنجی و ظرفیت تولید باید به طور جداگانه تأیید شوند.
درخواست قیمت صفحه سرد جوش خورده با هم زدن اصطکاکی
طراحی دوبعدی و مدل CAD سه بعدی خود را برای بررسی قابلیت ساخت و ارزیابی قیمت آپلود کنید. شامل مواد، چیدمان کانال، طراحی درپوش، خنک کننده، فشار عملیاتی، هدف افت فشار، صافی، پوشش سطحی، کمیت، الزامات بازرسی و معیارهای نشت یا تست فشار باشد.
از SunOn بخواهید قبل از تأیید تولید، دامنه ماشین کاری CNC، مسئولیت تولید نرم افزار فرست، قابلیت تجهیزات، ابعاد پشتیبانی شده، مستندات کیفیت و برنامه تحویل را تأیید کند.
