

راهنمای طراحی قالب دایکست: عوامل کلیدی مؤثر بر کیفیت و هزینه قطعات
طراحی قالب برای قالب گیری صنعتی برای فرآیند حیاتی است زیرا بر دقت، کیفیت سطح، زمان بندی و هزینه تأثیر می گذارد. یک قالب باید تعادل و کنترل جریان فلز، حذف هوا، انتقال و سرد شدن فلز، جامد شدن و پرتاب را به دست آورد. باید این کار را در حالی انجام دهد که فشار فیزیکی و حرارتی را تحمل می کند.
هر پروژه نیازهای متفاوتی از نظر شکل، جنس، تلرانس، حجم و نیاز به پردازش پس از پردازش دارد. بنابراین، هر پروژه نیازمند قالب سفارشی متفاوتی است. بهترین روش ها در صنعت، ابزارسازی را به عنوان بخشی از سیستمی با انتخاب آلیاژ، تلورانس، فرآیند تولید و کنترل کیفیت در نظر می گیرند.
چرخه ریخته گری صنعتی چگونه کار می کند
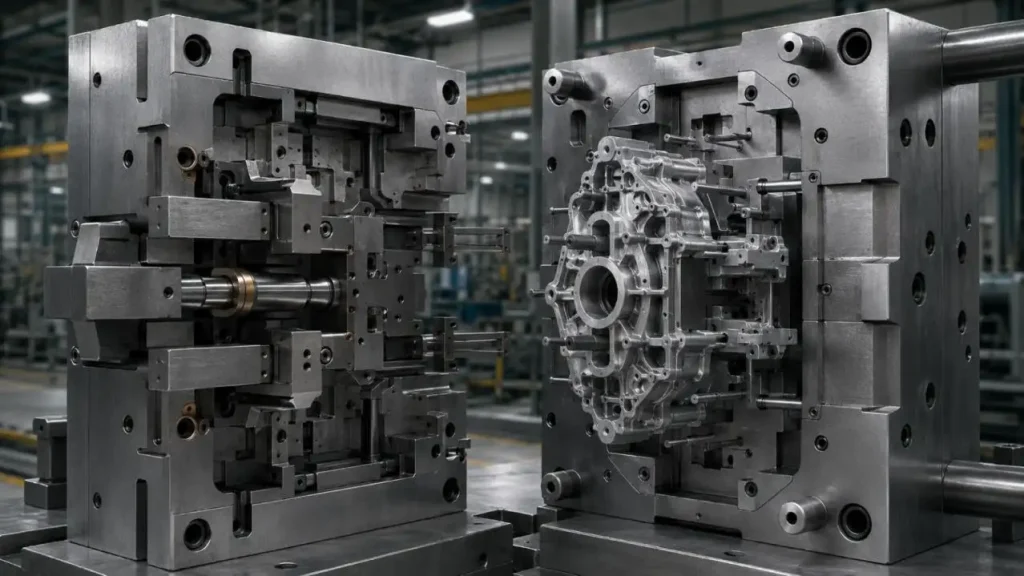
یک قالب از یک قطعه مونتاژ شده و یک قطعه تشکیل شده تشکیل شده است که هر دو از فولاد سخت ساخته شده اند. پس از پر شدن قالب با فلز مذاب، فلز تحت برش و سایر عملیات بعدی قرار می گیرد.
• بسته شدن تراشه: هم قطعات مونتاژ شده و هم اجزای قالب بسته شده و در جای خود قفل می شوند.
• تزریق فلز: لوله ها و دروازه ها با فلز مایع شارژ می شوند.
• جامد شدن: فلز تزریق شده با گرم شدن قالب سرد و جامد می شود.
• پرتاب قطعه: مکانیزمی که یا هل می دهد یا می کشد، قطعه جامد شده را از قالب خارج می کند.
•پس فرآیند: فلز اضافی و مواد اضافی حذف می شوند.
۱. هندسه مؤلفه ها و ضخامت دیواره
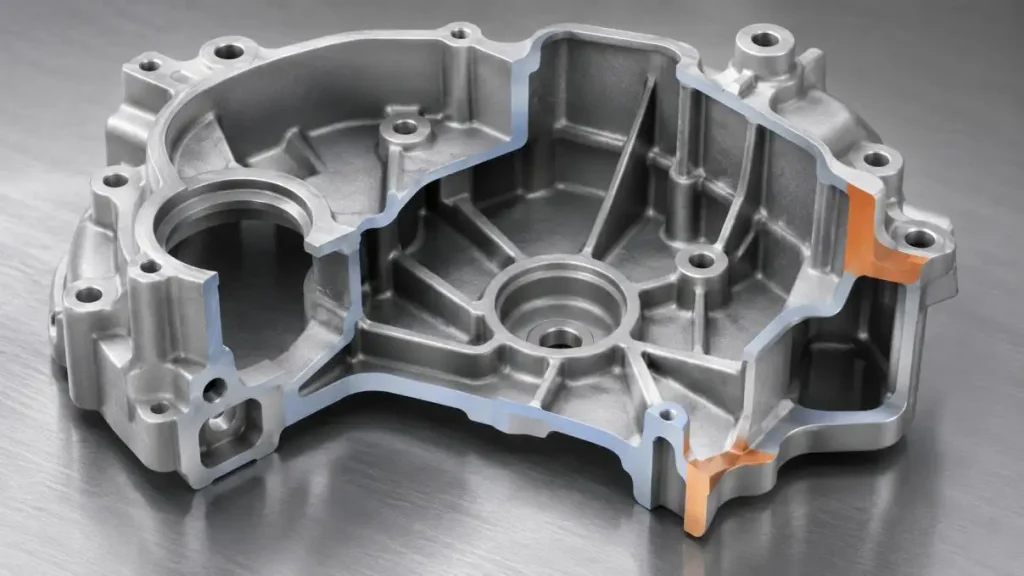
طراحی قطعه بر کامل بودن پر شدن قالب و یکنواختی خنک کاری تأثیر می گذارد. ضخامت های مختلف بخش ها می تواند باعث انحراف شود و همچنین هوا را به دام بیندازد.
• ضخامت دیوار: ضخامت دیوارها باید یکنواخت باشد. از پایان ناگهانی اجتناب کنید.
• فیله ها: جریان و اعوجاج با کاهش پوشش ناگهانی به حداقل می رسند.
• آبخور: سطوح باید کمی کشش در جهت باز شدن قالب داشته باشند.
•دنده ها و باس ها: اضافه کردن مواد باید اجتناب شود. یک طراحی خوب شامل استحکام و ویژگی های نصب است.
• اجتناب از آندرکات: اسلایدها و هسته ها برای سازگاری با آندرکات ها پیچیدگی و هزینه را افزایش می دهند.
۲. ویژگی های متحرک و خط جدایی
محل و ظاهر لکه ها، روابط ابعادی و پرتاب قالب ها تحت تأثیر خط جداسازی قرار می گیرد. خط جداسازی برای حفظ ریخته گری در سمت پرتاب کننده استفاده می شود و برای جلوگیری از شکافتن سطوح بحرانی به کار می رود.
هسته های جانبی، اسلایدها و اینسرت ها می توانند برای ایجاد سوراخ های عرضی یا زیربرش ها استفاده شوند، اما این ها رابط های اضافی، نقاط سایش، کار نصب و مراحل اضافی در چرخه را ایجاد می کنند.
۳. طراحی رانرها، دروازه ها، سرریزها و دریچه ها
سیستم تغذیه باید حفره را پر کند و در عین حال کاهش فشار، آشفتگی، جامد شدن و به دام افتادن هوا را به حداقل برساند.
| عنصر | عملکرد | تأثیر بر کیفیت و هزینه |
| دونده | فلز مذاب را به حفره منتقل می کند | در هنگام پر کردن فشار و تعادل را تحت تأثیر قرار می دهد و فلز بازگشتی را تحت تأثیر قرار می دهد |
| دروازه | جریان فلز به داخل حفره را تنظیم می کند | این موضوع بر الگوی جریان، علامت های دروازه و برش تأثیر می گذارد |
| سرریز | خنک کننده یا فلز اکسید شده را می پذیرد | می تواند کیفیت انتهای پرکننده را افزایش دهد، اما فلز بازگشتی را وارد می کند |
| باد | هوای جابجا شده از حفره را جذب می کند | جای گذاری نامناسب ممکن است باعث تخلخل یا پرکردگی ناقص شود |
| سیستم خلأ | کمک می کند هنگام پر کردن هوا از حفره خارج شود | کاربرد برای برخی قطعات سازه ای، آب بندی یا ماشین کاری شده |
موقعیت دهانه ها، دروازه ها، رانرها و سایر ویژگی ها باید هندسه قطعه، رفتار آلیاژ، ترتیب پر شدن و تعادل حرارتی قالب و همچنین سطوح حیاتی قطعه را در نظر بگیرد.
۴. تخلیه و مدیریت تخلخل
تخلخل ممکن است به دلیل به دام افتادن گاز، جمع شدگی، رفتار روان کننده، کیفیت فلز و تغییرپذیری فرآیند باشد. کنترل معمولا با چند روش انجام می شود:
• تهویه: هواکش ها و سرریزها را در مناطق مورد انتظار انتهای پر کردن قرار دهید.
• جریان متعادل: ویژگی هایی طراحی شده برای جلوگیری از مسیرهای جریان که هوا را به دام می اندازند یا جدا می کنند.
• کنترل حرارتی: سرمایش ناهموار و نقاط داغ موضعی که منجر به انقباض تخلخل می شوند را حذف کنید.
• پارامترهای پایدار: پروفایل شات و دما، فشارها و روانکاری را کنترل کنید.
• کنترل خلأ: ریخته گری با کمک خلأ ممکن است زمانی انجام شود که نیاز به نشتی بیشتر در برابر نشت، یکپارچگی ساختاری بالاتر یا ماشین کاری بعدی باشد.
۵. سرمایش و تعادل حرارتی
هدف از خنک کردن کانال ها صرفا کاهش دمای قالب نیست. چندین مشکل مرتبط با تعادل حرارتی نامتوازن وجود دارد که شامل افزایش تاب خوردگی، خطر انقباض شدگی، لحیم کاری، تغییر زمان چرخه و کنترل حرارت است.
• کنترل نقاط داغ: خنک کننده باید در نزدیکی بخش های ضخیم و هسته های پرحرارت قرار گیرد.
• پایداری چرخه: در طول تولید باید دامنه حرارتی ثابتی حفظ شود.
• کنترل ابعادی: تشویق به جامد شدن و انقباض یکنواخت تر.
•قابلیت سرویس پذیری: مدارها و قطعات خنک کننده بدون مانع را برای قابلیت سرویس دهی آینده حفظ کنید.
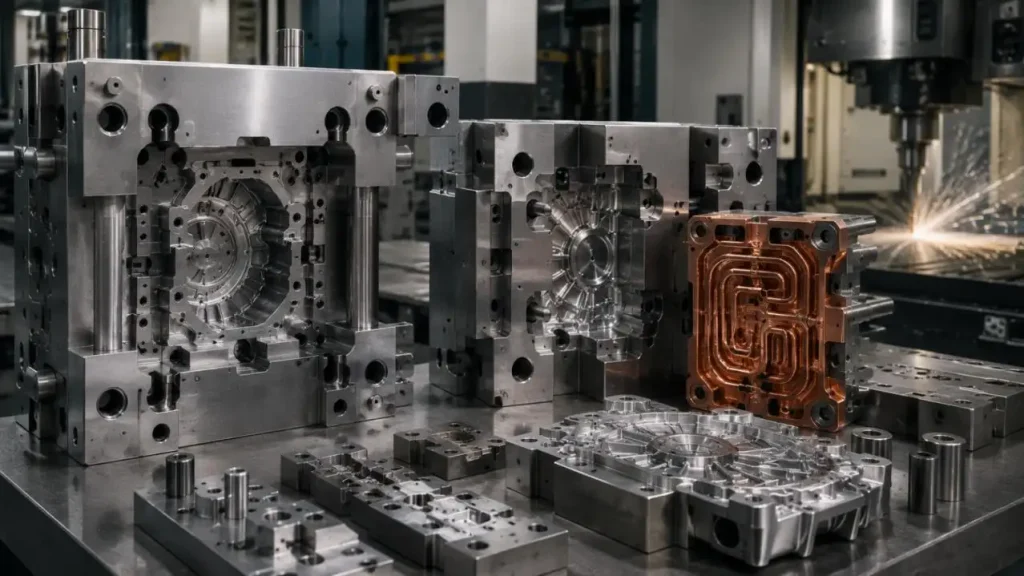
آلیاژهای مس با رسانایی بالا را می توان در نقاط داغ دیگر نیز استفاده کرد. آلیاژهای Be-Cu مشکلات بیشتری ایجاد می کنند، زیرا ذرات آلوده به Be، گرد و غبار و مه می توانند خطر قرار گرفتن در معرض محیط های شغلی باشند.
۶. انتخاب مواد قالب
انتخاب مواد به آلیاژ ریخته گری، دمای عملیات، اندازه قالب، هندسه قطعات، چرخه های تولید مورد انتظار، عملیات حرارتی و استراتژی تعمیر بستگی دارد.
| گروه مواد | ویژگی های مرتبط | استفاده معمول |
| H13 / 1.2344 / 4Cr5MoSiV1 | استحکام، مقاومت و مقاومت در برابر حرارت و فرسایش | حفره ها، هسته ها و اینسرت ها |
| 8407 / اوروار ۲ میکرودایزشده | درجه پریمیوم نوع H13 با پردازش کنترل شده | ابزارهای ریخته گری آلومینیومی و قطعات داغ و پرتقاضا |
| آلیاژ مس با رسانایی بالا | انتقال حرارت محلی سریع اما مقاومت داغ کمتر از فولاد ابزار | درج های کنترل حرارتی منتخب |
H13 معمولا برای کاربردهای کار داغ و ریخته گری به دلیل مقاومت در برابر بررسی حرارت، مقاومت، سختی حرارتی و مقاومت در برابر فرسایشی استفاده می شود.
8407، Orvar 2 میکرودایزشده، 4Cr5MoSiV1، 1.2344 و H13 نباید به طور خودکار به عنوان مواد نامرتبط در نظر گرفته شوند. آن ها نام گذاری استاندارد متناظر یا نسخه های تجاری در خانواده H13 هستند، اگرچه تمیزکاری، مسیر پردازش و مشخصات تأمین کننده ممکن است متفاوت باشد.
۷. تعادل بین سرمایه گذاری در قالب و هزینه قطعات
پایین ترین قیمت قالب لزوما کمترین هزینه را برای هر قطعه قابل فروش تولید نمی کند.
| عامل هزینه | مزایای بالقوه | مصالحه |
| حفره های بیشتر | خروجی بالاتر در هر چرخه | ابزار بزرگ تر و تعادل پر کردن دشوارتر |
| اسلایدها و اینسرت ها | آزادی طراحی بیشتر | هزینه اضافی، فرسودگی و نگهداری |
| خلأ و ویژگی های حرارتی | کنترل بهتر فرآیند | پیچیدگی بیشتر ابزارآلات |
| مناطق سایش قابل تعویض | تعمیر و سرویس آسان تر | کارهای طراحی اولیه و نصب بیشتر |
| چرخه پایدار کوتاه تر | کاهش زمان ماشین به ازای هر قطعه | نیاز به پرکردن، خنک سازی و خروج متعادل دارد |
ارزیابی باید شامل حجم تولید، ضایعات، زمان خاموشی، نگهداری، ماشین کاری، بازرسی و اصلاحات آینده ابزارها باشد.
سان آن'پشتیبانی قالب گیری صنعتی s
پشتیبانی های SunOnقالب گیری صنعتی آلومینیوم و روی از بازبینی طراحی تا تولید قالب و تولید انبوه. جریان کاری منتشرشده آن شامل DFM، تحلیل جریان قالب، طراحی سیستم تغذیه، ماشین کاری CNC، EDM، مونتاژ قالب، آزمایش ها، تنظیم، ریخته گری، پرداخت ها، مونتاژ و بسته بندی است.
این شرکت بیش از ۲۹ سال تجربه مهندسی و تولید، از جمله گواهینامه های ISO 9001، IATF 16949 و ISO 14001 را گزارش می دهد.
• بررسی مهندسی: SunOn نقشه ها، مشخصات، انتخاب آلیاژ، حجم، تلرانس ها، الزامات ماشین کاری و جنبه های ظاهری را بررسی می کند.
• پرکردن، تهویه و تحلیل حرارتی شبیه سازی می شوند تا مناطق نقص احتمالی قبل از ساخت قالب شناسایی و حذف شوند.
• تولید قالب: قالب ها با استفاده از ماشین کاری CNC و ماشین کاری تخلیه الکتریکی (EDM) ساخته می شوند و در هر مرحله اتصالات، مونتاژ و بازرسی دقیق انجام می شود.
• آزمایش و بهبود/اصلاح: نمونه های تولیدی در طول آزمایش ها اندازه گیری و ارزیابی می شوند و تنظیمات قبل از تأیید نهایی قالب انجام می شود.
•تولید یکپارچه: SunOn از کل چرخه تولید پشتیبانی می کند، از جمله ریخته گری دایک، پس فرآوری، مونتاژ و بسته بندی.
افکار نهایی
یک قالب ریخته گری خوب مسیر جریان فلز، طراحی هندسی، پر کردن و تخلیه قالب، خنک کاری و در نهایت هزینه و دوام را در نظر می گیرد. نقشه ها، تلرانس ها، مشخصات آلیاژ، حجم و جزئیات پرداخت خود را برای دریافت قیمت دریافت کنید، حتی بررسی طراحی برای ساخت (DFM)، تحلیل جریان قالب (MFA)، مشاوره فنی و غیره.
سؤال ۱. کدام مواد معمولا دایکست هستند؟
آلیاژهای آلومینیوم و روی رایج ترین مواد مورد استفاده در قالب گیری صنعتی هستند.
سؤال ۲. علل تخلخل در اجزای دایکست چیست؟
برخی از علل تخلخل شامل به دام افتادن گاز، جمع شدگی، تهویه ناکافی و شرایط نامنظم فرآیند است.
سؤال ۳. تأثیر ضخامت دیوار بر کیفیت قالب گیری چیست؟
ضخامت بالای دیواره ممکن است منجر به کاهش دقت ابعادی، سرمایش نامتوازن و افزایش خطر اعوجاج شود.
سؤال ۴. تأثیر طراحی زاویه پیش نویس بر کیفیت قالب گیری چیست؟
زاویه های کشش به حذف ریخته گری از قالب کمک می کنند و از آسیب و چسبیدن ریخته گری به قالب جلوگیری می کنند.
سؤال ۵. نقش هواکش ها و سرریزها چیست؟
آن ها اجازه خروج هوای به دام افتاده را می دهند و فلز غیرضروری را که هنگام ریخته گری جامد شده و سر راه قرار می گیرد، جمع آوری می کنند.
