

راهنمای طراحی قالب برای روشنایی قالب گیری تزریقی پلاستیکی
نورپردازی قالب گیری تزریقی پلاستیک برای لنزهای LED، دیفیوزرها، بازتاب دهنده ها، بدنه ها، حاشیه ها، براکت ها و پوشش های محافظ استفاده می شود. از آنجا که این قطعات ممکن است نیاز داشته باشند نور، حرارت، ظاهر و مونتاژ را با هم مدیریت کنند، طراحی قالب مستقیما بر کیفیت نوری، پایداری ابعادی و ثبات تولید تأثیر می گذارد.
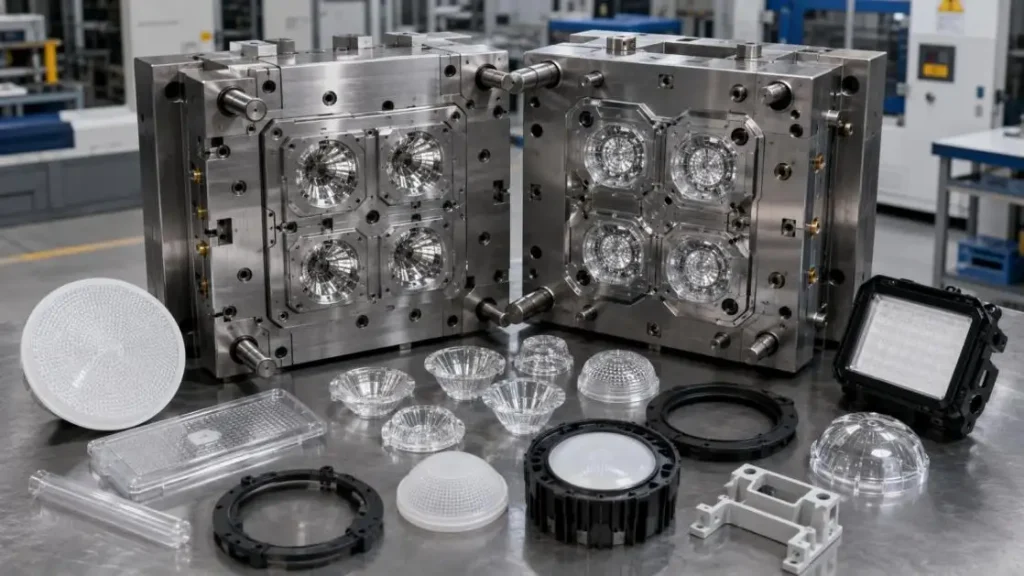
در SunOn، ما هندسه، رزین، ابزارآلات، فرآوری و پرداخت را قبل از شروع تولید قالب بررسی می کنیم.
تعریف بخش'عملکرد s
• قطعات شفاف: لنزها و پوشش های شفاف نیازمند جریان کنترل شده، هندلینگ تمیز و سطوح محفظه صیقلی هستند.
• قطعات دیفیوزیشن: دیفیوزرها ممکن است از ترکیبی از افزودنی های نوری، ابزارهای بافت دار و کنترل ضخامت دیواره استفاده کنند.
• قطعات سازه ای: بدنه ها و براکت ها به سختی و مقاومت در برابر حرارت نیاز دارند و باید ویژگی های نصب پایدار داشته باشند.
•قطعات ظاهری: پوشش های قابل مشاهده نیازمند موقعیت های برنامه ریزی شده در دروازه، خط جداسازی و محل پرتاب هستند.
قالب را با رزین تطبیق دهید
انتخاب مواد بر جمع شدگی، جریان، خنک کنندگی، صیقل دادن، تهویه و سایش ابزار تأثیر می گذارد. مواد رایج برای قالب گیری تزریقی پلاستیک نورپردازی شامل PC و PMMA برای قطعات نوری، به علاوه ABS، PC/ABS، PP و نایلون برای بدنه ها و قطعات داخلی است.
| مواد | استفاده معمول | تمرکز بر طراحی قالب |
| پی سی | لنزها و دیفیوزرها | خشک شدن، تنش و کیفیت سطح |
| PMMA | جلدهای شفاف | صیقل دادن و پرتاب دقیق |
| ABS | محفظه های داخلی | ظاهر ظاهری، دنده ها و باس ها |
| PC/ABS | محفظه های سازه ای | کنترل حرارت و ابعاد |
| PP/نایلون | کلیپ ها و قطعات داخلی | جمع شدگی، رطوبت و سایش |
کووسترو مشخص می کند که پلی کربنات ماکرلون باید قبل از قالب گیری خشک شود و نباید بیش از ۰.۰۲٪ رطوبت باقی مانده داشته باشد؛ راهنمای آن خشکی ۱۲۰ درجه سانتی گراد را فهرست کرده است. تنظیمات واقعی باید طبق برگه داده پایه انتخاب شده انجام شود.
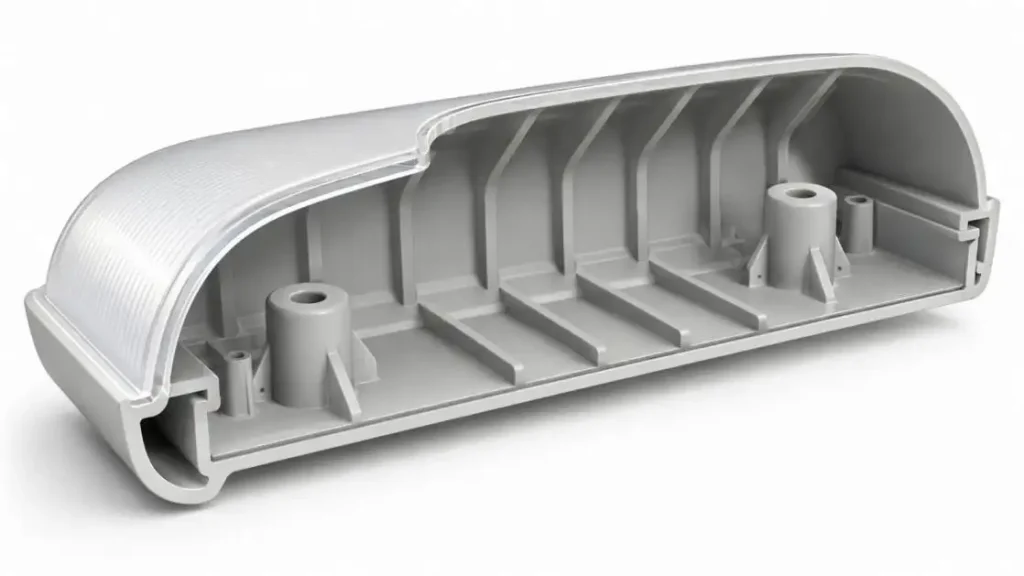
ضخامت دیوارها را یکنواخت نگه دارید
دیوارهای یکنواخت از پرکردن، بسته بندی و خنک سازی متعادل پشتیبانی می کنند. تغییرات ناگهانی ضخامت دیواره ها منجر به ایجاد حفره ها، جمع شدگی و نشانه های فرورفتگی می شود.
• به صورت تدریجی مخلوط کنید: هنگام لایه گذاری، همه لایه ها ضخامت یکسانی داشته باشند.
• هسته گذاری: ممکن است مقداری مواد از گوشه ها، باس ها و برآمدگی ها برداشته شود.
• سفتی: از دنده ها برای افزایش سفتی استفاده کنید.
• گوشه ها: گوشه های صاف و گرد جریان را افزایش داده و تمرکز تنش را کاهش می دهند.
BASF همچنین ضخامت های یکنواخت دیوارها را توصیه می کند تا از اثرات مخرب بر تعادل فشار و کیفیت قطعه جلوگیری شود.
بررسی جریان آبخور، پرتاب و کیفیت سطح
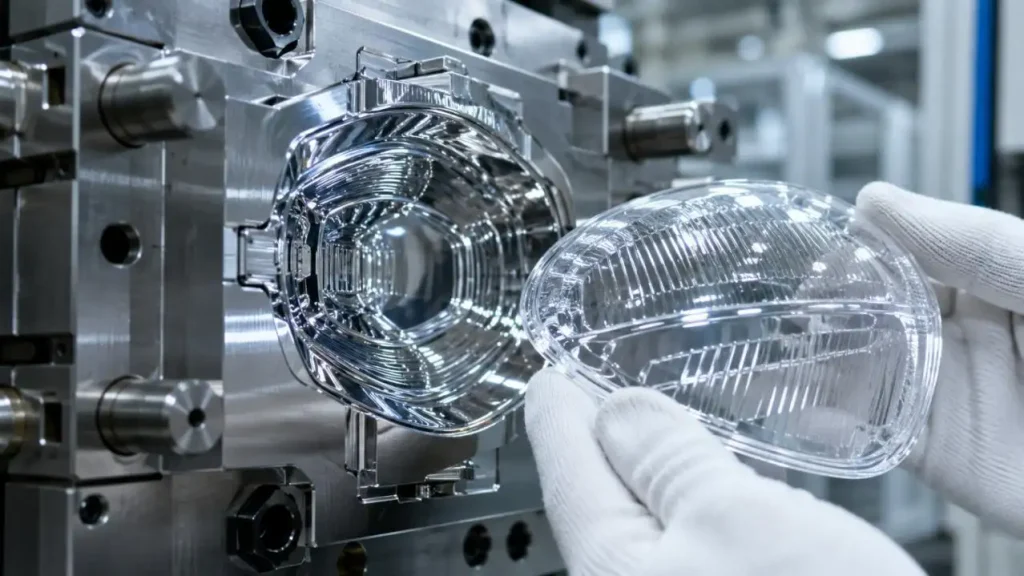
Draft رهاسازی قطعات را کاهش می دهد و سطوح صیقلی، بافت دار یا ظاهری را در برابر آسیب هنگام پرتاب محافظت می کند.
• سطوح صیقل خورده: باید جریان هوا فراهم شود تا ردهای مقاومت به حداقل برسد و از بروز اعوجاج های نوری جلوگیری شود.
• سطوح بافت دار: با عمق و اصطکاک بافت باید جریان هوا افزایش یابد.
• محل قرارگیری پرتابگر: اجکتورها باید در نواحی پشتیبانی شده و از سطوح زیبایی پنهان باشند.
• دیفیوزرهای بزرگ: پین های بزرگ پرتاب کننده یا صفحات دیفیوزر برای توزیع نیروی پرتاب و کاهش سفیدسازی یا تغییر شکل روی سطوح قابل مشاهده استفاده می شوند.
فولاد ابزار، بافت EDM و صیقل باید با درخشش، نفوذ و ظاهر مورد نیاز مطابقت داشته باشد. خطوط جداکننده باید در صورت امکان از سطوح اصلی روشن شده دور بمانند.
بهینه سازی دروازه ها، لوله ها، تهویه و خنک کننده
در قالب گیری تزریقی پلاستیکی نورپردازی، سیستم های تغذیه و حرارتی بر خطوط جریان، خطوط جوش، بسته بندی، تله های هوا و تاب خوردگی تأثیر می گذارند.
| تصمیم طراحی | هدف مهندسی |
| موقعیت دروازه | علامت های دروازه را از مناطق روشن دور نگه دارید |
| نوع دروازه | رزین، ضخامت دیواره و نیازهای برش را تطبیق دهید |
| تعادل دونده | کاهش تغییرات بین حفره ها |
| تخلیه احساسات | هوای به دام افتاده را در نواحی انتهای پر شدن آزاد کنید |
| خنک کننده | دمای حفره را نسبتا یکنواخت نگه دارید |
دروازه های پنکه، لبه، نقطه ای و هات رانر ممکن است همه مناسب باشند. کووسترو اشاره می کند که سیستم گیت باید اجازه دهد فشار نگه داشتن برای مدت کافی روی قطعه اثر کند.
شبیه سازی می تواند از قرارگیری دروازه، اندازه گیری رانر، خنک سازی و ارزیابی وارپیج قبل از برش فولاد پشتیبانی کند. اتودسک این موارد را به عنوان برنامه های اصلی Moldflow شناسایی می کند.
انتخاب ابزارآلات برای برنامه تولید
ابزارهای تک حفره ای، چندحفره ای، سریع و تولیدی اهداف حجمی و هزینه متفاوتی را دنبال می کنند. توانایی های SunOn در قالب های سفارشی، ابزارآلات سریع، تولید چندحفره ای، قالب گیری اینسرت، قالب گیری بیش از حد و قالب گیری 2K.
مقادیر معمول ما از ۱۰۰۰ تا بیش از یک میلیون قطعه،زمان پیشروی ۷ تا ۳۰ روز و تلرانس کلی حدود ±۰.۱ میلی متر. این شکل ها وابسته به پروژه هستند زیرا رزین، هندسه، روش بازرسی و پیچیدگی ابزار بر نقشه نهایی تأثیر می گذارند.
اعتبارسنجی قبل از تولید انبوه
یک راه اندازی قالب گیری تزریقی پلاستیک با نورپردازی کنترل شده معمولا شامل بررسی DFM، نمونه های آزمایش، اندازه گیری و بررسی مونتاژ است.
• بازرسی ابعادی: اعتبارسنجی تناسب قطعات و وجود و آرایش صحیح ویژگی های آب بندی و نصب.
• بازرسی بصری: آثار باقی مانده از جریان را ارزیابی کنید و خطوط جوشکاری، فرورفتگی، جرقه ها، خش ها و درخشش سطح را بررسی نمایید.
• بازرسی نوری: بازبینی انتقال، مه آلودگی، انتشار و تنش قابل مشاهده در صورت نیاز.
• آزمایش عملکردی: تأیید کلیپ ها، رزوه ها، اینسرت ها، واشرها و قطعات اتصال دهنده.
سان آن'دیدگاه تولید
سان آن در سال ۱۹۹۷ تأسیس شد و یک مرکز به مساحت ۳۲٬۰۰۰ متر مربع را با بیش از ۱٬۰۰۰ پرسنل اداره می کند که دارای گواهینامه های ISO 9001، ISO 14001 و IATF 16949 می باشد.
این حوزه یکپارچه به ویژه برای قالب گیری تزریقی پلاستیک نورپردازی اهمیت دارد، جایی که تصمیمات قالب گیری باید با پوشش، چاپ، یکپارچه سازی قطعات فلزی و مونتاژ نهایی مرتبط شوند. نقش ما بررسی ریسک های تولید در مراحل اولیه و هماهنگ کردن ابزار با ظاهر، عملکرد و حجم تولید مورد نیاز است.
کلمات پایانی
قالب گیری تزریقی پلاستیک با روشنایی قابل اعتماد با قالبی آغاز می شود که بر اساس نیازهای نوری، ساختاری، حرارتی و زیبایی طراحی شده است. رفتار مواد، ضخامت دیوار، آبخور، دریچه، تهویه، خنک کننده، پرتاب و سطح باید به عنوان یک سیستم واحد عمل کنند. بازبینی اولیه DFM و اعتبارسنجی آزمایشی، مسیر عملی از مفهوم تا تولید تکرارپذیر را فراهم می کند.
سوالات متداول
سؤال ۱. آیا قالب گیری تزریقی پلاستیکی برای قطعات نورپردازی نوری مناسب است؟
بله. با استفاده از مواد مناسب و ابزارهای صیقلی دقیق، می تواند لنزهای نوری، پخش کننده نور و پوشش های نوری شفاف تولید کند.
سؤال ۲. معمولا از چه موادی استفاده می شود؟
انتخاب ماده بستگی به نیازهای طراحی، نوری در مقابل سازه ای دارد و ممکن است شامل: PC، PMMA، ABS، PC/ABS، PP و نایلون باشد.
سؤال ۳. اهمیت حفظ ضخامت یکنواخت دیواره چیست؟
ضخامت یکنواخت دیواره باعث خنک شدن یکنواخت و انقباض یکنواخت می شود و نقص های ظاهری مانند لکه های سینک و تاب خوردگی را کاهش می دهد.
سؤال ۴. تأثیر قرارگیری دروازه بر اجزای نورپردازی چیست؟
محل قرارگیری گیت ها بر نشانه های جریان، خطوط جوشکاری، کیفیت و ظاهر سطح و توزیع کلی مواد تأثیر می گذارد.
سؤال ۵. علل اصلی نقص در قطعات نورپردازی شفاف چیست؟
شفافیت معیوب در اجزای نورپردازی معمولا به دلیل خشک شدن ضعیف رزین، خنک کاری ناکافی یا بیش از حد، و کنترل ضعیف دمای پردازش است.
