

تولید قالب سینک حرارتی خنک کننده مایع | ابزارهای سفارشی توسط SunOn
SunOn خدمات سفارشی ارائه می دهدقالب هیت سینک خنک کننده مایعتولید برای پروژه های OEM که نیاز به ابزارهای آماده تولید، نمونه های اعتبارسنجی شده و تولید قطعات مقیاس پذیر دارند. پشتیبانی ما می تواند شامل بازبینی طراحی، تحلیل DFM، مهندسی قالب، ساخت ابزار، آزمایش قالب، بازرسی T1، ماشین کاری CNC ثانویه و برنامه ریزی تولید بر اساس طراحی قطعه شما باشد.
پروژه های هیت سینک خنک شونده با مایع به چیزی فراتر از یک قالب استاندارد نیاز دارند. مسیرهای جریان داخلی، رابط های آب بندی، پورت های ورودی و خروجی، دیواره های نازک، پره ها، ویژگی های نصب و سطوح تماس حرارتی صاف همه باید قبل از شروع ابزارآلات در نظر گرفته شوند. سان آن این الزامات را از نقشه های دوبعدی، فایل های CAD سه بعدی، آلیاژ هدف، حجم تولید و مشخصات تست عملکردی شما بررسی می کند.
- ابزارهای سفارشی توسعه یافته از نقشه های مشتری
- بازبینی DFM و جریان قالب
- تولید قالب و تولید آزمایشی
- بازرسی نمونه T1 و تنظیم قالب
- ریخته گری دایک، ماشین کاری CNC، پرداخت و مونتاژ اختیاری
فایل های CAD خود را برای بررسی امکان سنجی ابزارها و دریافت قیمت سفارشی به SunOn ارسال کنید.
خدمات قالب گیری هیت سینک خنک کننده مایع سفارشی از SunOn
SunOn از تولیدکنندگانی که به ابزارهای سفارشی برای هیت سینک های خنک شونده با مایع و قطعات مرتبط با مدیریت حرارتی نیاز دارند، پشتیبانی می کند. این سرویس برای توسعه محصول جدید، تبدیل طراحی، تعویض ابزارآلات یا پروژه هایی که از ماشین کاری کم حجم به تولید تکراری حرکت می کنند، مناسب است.
بسته به دامنه پروژه تأیید شده، سان آن می تواند از موارد زیر پشتیبانی کند:
- بازبینی نقشه کشی و الزامات فنی
- طراحی برای تحلیل قابلیت ساخت
- ارزیابی جریان قالب
- ساختار قالب و طراحی قطعات
- فرزکاری CNC، تراشکاری و EDM برای قطعات ابزار
- مونتاژ و آزمایش قالب
- تولید نمونه T1
- بازرسی ابعادی
- تنظیم قالب پس از بررسی نمونه
- تولید قطعات دایکست
- ماشین کاری ثانویه و پرداخت سطحی
- مونتاژ مکانیکی و آزمایش های خاص پروژه
برای زمینه کلی تر درباره ریخته گری قطعات حرارتی، به SunOn مراجعه کنیدتولید هیت سینک دایکستقابلیت ها.
چه مواردی در بسته ابزار گنجانده شده است؟
بسته ابزار دقیق باید قبل از شروع طراحی قالب تعریف شود. برخی مشتریان برای استفاده در تأسیسات خود به قالب کامل نیاز دارند. برخی دیگر ترجیح می دهند SunOn مدیریت ابزارآلات، ریخته گری، ماشین کاری، پرداخت و تولید دوره ای را تحت یک جریان کاری تولید انجام دهد.
| تحویل پذیر | پروژه فقط کپک | پروژه تولید کلید در دست |
|---|---|---|
| بازبینی نقشه کشی و نیازمندی ها | شامل شده | شامل شده |
| تحلیل DFM | مبتنی بر پروژه | مبتنی بر پروژه |
| بررسی جریان قالب | در صورت لزوم | در صورت لزوم |
| طراحی قالب | شامل شده | شامل شده |
| تولید قالب | شامل شده | شامل شده |
| مونتاژ و آزمایش قالب | شامل شده | شامل شده |
| نمونه های T1 | تعریف شده در نقل قول | تعریف شده در نقل قول |
| گزارش ابعادی | در دسترس بر اساس پروژه | در دسترس بر اساس پروژه |
| تنظیم قالب | بر اساس شرایط تأیید | بر اساس شرایط تأیید |
| تولید تکراری دایکست | شامل نشده است | در دسترس |
| ماشین کاری CNC ثانویه | اختیاری | اختیاری |
| تکمیل و مونتاژ | اختیاری | اختیاری |
| آزمایش فشار یا نشتی | مشمول بازبینی پروژه | مشمول بازبینی پروژه |
مالکیت ابزار، مقدار نمونه، دورهای بازبینی، اسناد بازرسی، محل ساخت قالب و مسئولیت های تولید باید در قیمت تأیید شوند.
طراحی های هیت سینک خنک شونده با مایع که این ابزارآلات می توانند پشتیبانی کنند
یک قطعه خنک کننده مایع سفارشی ممکن است هندسه ریخته گری شده را با ویژگی های ماشین کاری شده یا مونتاژ شده ترکیب کند. امکان سنجی نهایی به ساختار قطعه، طراحی مسیر جریان داخلی، آلیاژ هدف، الزامات فشار، تلرانس ها، روش آب بندی و مقدار تولید مورد انتظار بستگی دارد.
انواع پروژه های بالقوه عبارتند از:
- بدنه های هیت سینک دایکست با رابط های خنک کننده مایع
- محفظه های حرارتی با باله ها، دنده ها، باس ها یا نقاط نصب یکپارچه
- پایه ها یا پوشش های ریخته گری شده که در مجموعه های خنک شونده با مایع استفاده می شوند
- قطعاتی که به پورت ها، شیارها، رزوه ها یا کانال های پس ریخته گری نیاز دارند
- قطعات مدیریت حرارتی که ترکیبی از ریخته گری دستی و ماشین کاری دقیق هستند
- قطعات با حجم بالا که از طرح های کاملا ماشین کاری شده تبدیل شده اند
هر کانال داخلی را نمی توان مستقیما در حین پخش تولید کرد. برخی طراحی ها ممکن است به پوشش های جداگانه، درجت ها، لوله ها، هسته های قابل جابجایی، ماشین کاری ثانویه یا روش اتصال دیگری نیاز داشته باشند. SunOn ساختار پیشنهادی را در بازبینی DFM ارزیابی می کند و سپس مسیر ابزارسازی را تأیید می کند.
عوامل حیاتی DFM برای قالب های هیت سینک خنک کننده مایع
هندسه ریخته گری و پر کردن قالب
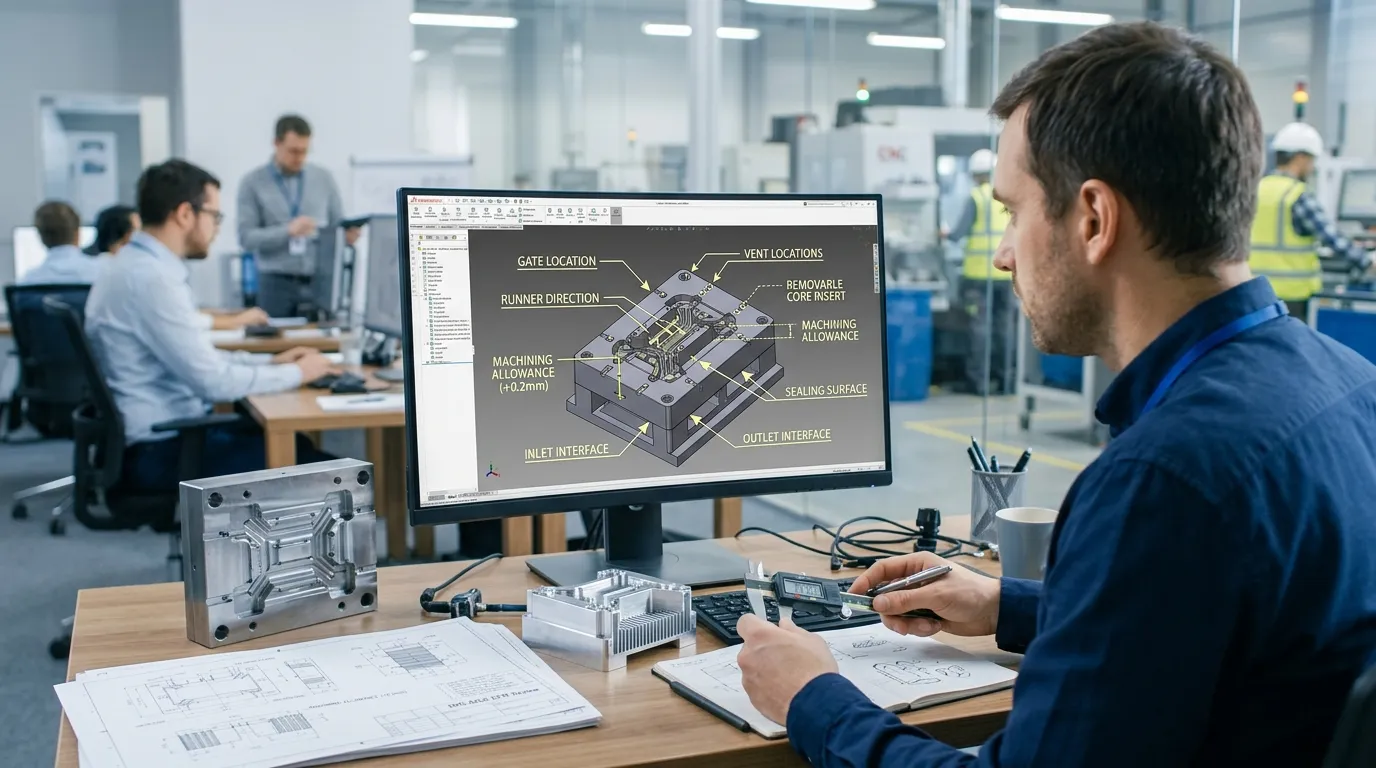
قالب هیت سینک خنک شونده با مایع باید هندسه ای یکنواخت تولید کند و در عین حال امکان پر کردن، جامدشدگی، آزادسازی و خروج قابل اعتماد را فراهم کند. SunOn ویژگی هایی را بررسی می کند که ممکن است بر پیچیدگی ابزارها یا پایداری ریخته گری تأثیر بگذارند، از جمله:
- یکنواختی ضخامت دیواره
- ضخامت و فاصله باله ها
- دنده های عمیق یا حفره های باریک
- زاویه های درفت
- موقعیت خط جداسازی
- رئیس های سوار شدن
- جایگاه دروازه و رانر
- محل های تهویه و سرریز
- کوچک شدن و وارپیج
- مناطق پرتاب
- مواد رزرو شده برای ماشین کاری ثانویه
پر کردن مداوم باله های نازک و ویژگی های حرارتی پیچیده می تواند دشوار باشد. تحلیل جریان قالب ممکن است برای ارزیابی تعادل پرکنندگی، به دام افتادن هوا، مقاطع ناقص و سایر خطرات احتمالی ریخته گری قبل از برش فولاد ابزار استفاده شود.
برای مقایسه ابزارهای معمولی، به SunOn مراجعه کنیدقالب قالب ریخته گری هیت سینک آلیاژ رویپیج.
مسیر جریان داخلی و استراتژی هسته ای
مسیر خنک کننده داخلی یکی از مهم ترین ملاحظات طراحی است. رویکرد صحیح تولید به دسترسی به کانال، شکل، عمق، روش آب بندی و اینکه آیا هندسه داخلی می تواند از قالب آزاد شود بستگی دارد.
در طول بررسی پروژه، سان آن ارزیابی می کند:
- آیا می توان در حین ریخته گری یک کانال تشکیل داد یا نه؟
- اینکه هسته های قابل جدا شدن یا اینسرت ها عملی باشند
- آیا نیاز به پوشش جداگانه است یا خیر
- آیا کانال ها باید پس از ریخته گری ماشین کاری شوند
- اینکه لوله ها یا اینسرت ها باید در آن گنجانده شوند
- چگونه ساختار بر نگهداری کپک تأثیر می گذارد
- اینکه هندسه پیشنهادی از تولید تکرارشونده پایدار پشتیبانی کند یا نه
روش انتخاب شده باید نیازهای عملکردی را با قابلیت ساخت متعادل کند. طراحی کانالی که در شبیه سازی عملکرد خوبی دارد، ممکن است همچنان نیاز به اصلاح داشته باشد اگر باعث ایجاد ویژگی های ابزار گیر افتاده، بخش های ریخته گری ضعیف، برداشتن هسته های دشوار یا مناطق آب بندی غیرقابل اعتماد شود.
آب بندی سطوح، پورت ها و رابط ها
قطعات خنک شونده با مایع اغلب ویژگی هایی دارند که نیاز به کنترل دقیق تری نسبت به هندسه ریخته گری اطراف دارند. این موارد ممکن است شامل موارد زیر باشند:
- شیارهای اورینگ
- رابط های واشر
- پورت های ورودی و خروجی رزوه ای
- ویژگی های تنظیم پوشش
- پایه های نصب تخت
- تاریخ
- موقعیت های کانکتور
- سوراخ های پیچ
- سطوح آب بندی ماشین کاری شده
سطوح بحرانی معمولا با اجازه ماشین کاری برنامه ریزی شده تولید می شوند. پس از ریخته گری، ماشین کاری CNC می تواند این نواحی را تا ابعاد، صافی، رزوه و شرایط سطح مشخص شده تکمیل کند.
تخلخل و ریسک نشت
تخلخل زمانی نگرانی جدی است که یک قطعه ریخته گری باید حاوی خنک کننده باشد یا تحت فشار کار کند. طراحی قالب، دروازه بندی، تهویه، جای گذاری سرریز، جریان مواد و کنترل فرآیند همگی می توانند بر نتیجه تأثیر بگذارند.
قبل از شروع ابزارسازی، خریدار باید موارد زیر را تعریف کند:
- نوع خنک کننده
- فشار عملیاتی عادی
- فشار آزمایش اثبات
- معیارهای پذیرش نشت
- روش بازرسی مورد نیاز
- استانداردهای عملکردی یا صنعتی مرتبط
این نیازمندی ها بر طراحی قالب، ساختار قطعات، برنامه ماشین کاری و فرآیند اعتبارسنجی تأثیر می گذارند. فشار، نشتی، تخلخل، جریان یا آزمایش حرارتی فقط زمانی باید لحاظ شوند که در چارچوب پروژه توافق شده باشد.
فرآیند توسعه قالب سان آن
۱. بازبینی RFQ و طراحی
فرآیند با بازبینی طراحی قطعات و الزامات تجاری آغاز می شود. برای ارزیابی دقیق تر، موارد زیر را ارائه دهید:
- مدل CAD سه بعدی
- طراحی دوبعدی کاملا بعدی
- نیاز به مواد یا آلیاژ
- مقدار سالانه تخمینی
- تلرانس های بحرانی
- نیاز به پرداخت سطحی
- نوع خنک کننده
- فشار عملیاتی و آزمایشی
- روش مهر و موم کردن
- الزامات بازرسی
- برنامه تولید هدف
SunOn همچنین باید بداند که آیا فقط به ابزارآلات نیاز دارید یا یک سرویس تولید کامل.
۲. DFM و تحلیل جریان قالب
تیم مهندسی طراحی را برای خطرات احتمالی تولید بررسی می کند. بازخورد ممکن است ضخامت دیواره، پره ها، جریان آب، جهت آزادسازی، سطوح جداسازی، دروازه ها، کانال ها، خروجی ها، سرریزها، خروج، امکان سنجی هسته، مخزن ماشین کاری، رابط های آب بندی و ابعاد بحرانی را پوشش دهد.
تغییرات پیشنهادی طراحی قبل از شروع تولید قالب مورد بحث قرار می گیرند. این موضوع به کاهش تغییرات قابل اجتناب در ابزارها پس از اولین آزمایش کمک می کند.
۳. طراحی قالب
پس از تأیید مسیر طراحی و تولید، SunOn ساختار قالب را توسعه می دهد. طراحی ممکن است شامل موارد زیر باشد:
- چیدمان حفره و هسته
- سطح جداسازی
- سیستم گیت و رانر
- تهویه و سرریز
- سیستم پرتاب
- سرمایش قالب گیری
- درج ها یا اجزای قابل جدا شدن
- دسترسی به ابزار و ویژگی های نگهداری
تعداد حفره ها و پیکربندی قالب بر اساس اندازه قطعات، حجم تولید پیش بینی شده، نیازهای ماشین و اقتصاد پروژه انتخاب می شود.
۴. تولید قطعات قالب
قطعات ابزار با استفاده از فرآیندهایی مانند فرزکاری CNC، تراشکاری، سنگ زنی و EDM در صورت لزوم تولید می شوند. انتخاب ابزار-فولاد، عملیات حرارتی، مواد درج و سطح بر اساس مشخصات تأییدشده ابزارآلات تعیین می شود.
۵. مونتاژ و آزمایش قالب
قطعات قالب تکمیل شده مونتاژ، تراز و برای اولین آزمایش آماده می شوند. نمونه های T1 به تیم مهندسی و مشتری اجازه می دهد ارزیابی کنند که آیا ابزارآلات هندسه مورد نظر را تولید می کنند یا خیر.
۶. بررسی T1 و تنظیم قالب
بررسی T1 ممکن است شامل موارد زیر باشد:
- ابعاد کلی
- داده های بحرانی
- تکمیل باله و دیوار
- صاف بودن
- موقعیت در بندر
- مناطق مهر و موم
- وضعیت سطح
- مجوز ماشین کاری
- نقص های قابل مشاهده ریخته گری
در صورت نیاز به تنظیمات، قالب طبق فرآیند اصلاح و تأیید توافق شده تنظیم می شود. نمونه های بازبینی شده سپس می توانند برای ارزیابی بیشتر تولید شوند.
۷. تحویل قالب یا راه اندازی تولید
پس از تأیید، قالب می تواند طبق ترتیب تأمین که در قرارداد تعریف شده است، عمل کند. ممکن است برای انتقال به مشتری آماده شود یا برای تولید مکرر قطعات در SunOn باقی بماند.
فولاد ابزار، آلیاژ ریخته گری و پیکربندی تولید
تصمیمات ابزارسازی باید حجم مورد انتظار، هندسه قطعات، مدت زمان برنامه، رفتار آلیاژ و نیازهای نگهداری را منعکس کنند.
| تصمیم | چرا اهمیت دارد | اطلاعات مورد نیاز |
|---|---|---|
| آلیاژ ریخته گری | بر جریان، وزن، عملکرد حرارتی، استحکام و فرآوری تأثیر می گذارد | درجه مورد نیاز یا هدف عملکردی |
| فولاد ابزار | بر فرسودگی، خستگی حرارتی، نگهداری و عمر خدمت تأثیر می گذارد | مقدار سالانه و مدت زمان مورد انتظار برنامه |
| شمارش پوسیدگی | بر خروجی و سرمایه گذاری ابزارآلات تأثیر می گذارد | پیش بینی تولید |
| طراحی هسته یا اینسرت | بر امکان سنجی ویژگی های پیچیده تأثیر می گذارد | هندسه کانال نهایی و مؤلفه ها |
| مجوز ماشین کاری | از ابعاد حیاتی و نواحی آب بندی محافظت می کند | تلرانس ها و فراخوانی های پایان |
| درمان سطحی | تأثیر بر محافظت در برابر خوردگی و ظاهر | محیط عملیاتی |
| برنامه بازرسی | کنترل های تأیید و تولید را تعریف می کند | ویژگی های بحرانی تا کیفیت |
| آزمون عملکردی | بر تنظیمات و جریان کاری تأثیر می گذارد | الزامات فشار و نشت |
توصیه های محتوایی باید بر اساس پروژه واقعی باشد و نه از فهرست کلی.
اعتبارسنجی کیفیت برای ابزارهای هیت سینک خنک شونده با مایع

SunOn می تواند فعالیت های بازرسی را بر اساس معیارهای توافق شده در نقشه کشی و پذیرش تعریف کند.
اعتبارسنجی ابزار ممکن است شامل موارد زیر باشد:
- بررسی های ابعادی مؤلفه قالب
- قرارگیری حفره و هسته
- عملیات پرتاب
- اندازه گیری درج
- باز و بسته شدن قالب
- پایداری آزمایشی
اعتبارسنجی مؤلفه T1 ممکن است شامل موارد زیر باشد:
- ابعاد کلی
- تلرانس های بحرانی
- صاف بودن
- تشکیل باله و دیوار
- موقعیت های بندری
- سطوح آب بندی
- قنداق ماشین کاری
- نقص های قابل مشاهده
در مواردی که در پروژه گنجانده شده باشد، اعتبارسنجی خاص مایع ممکن است شامل آزمایش فشار، تست نشبت، بازرسی تخلخل، آزمایش جریان یا سایر بررسی های عملکردی باشد. روش آزمون مورد نیاز و حد پذیرش باید قبل از تأیید ابزارآلات ارائه شود.
تأمین فقط کپک در مقابل تولید کامل در SunOn
| نیازمندی ها | تأمین فقط کپک | قالب و تولید کلید در دست |
|---|---|---|
| خریدار دارای تأسیسات دایکستینگ اختصاصی خود است | مناسب | معمولا غیرضروری است |
| خریدار کنترل مستقیم تولید را می خواهد | مناسب | محدودتر |
| خریدار به یک تأمین کننده یکپارچه نیاز دارد | کمتر مناسب | مناسب |
| توسعه فرآیند ریخته گری | مدیریت شده توسط خریدار پس از انتقال | مدیریت در محدوده توافق شده SunOn |
| ماشین کاری CNC و پرداخت | به صورت جداگانه چیده شده مگر اینکه اضافه شده باشد | می توان آن را یکپارچه کرد |
| مونتاژ و آزمایش | مدیریت شده توسط خریدار | می توان آن را بر اساس پروژه گنجاند |
| هماهنگی تأمین کنندگان | خریدار چندین عملیات را مدیریت می کند | کاهش از طریق یک تأمین کننده |
| بهترین تناسب | انتقال ابزار یا ریخته گری داخلی | تولید برون سپاری شده جاری |
برای پروژه ها یا طرح های کم حجم که هنوز به طور مکرر تغییر می کنند، مسیر کاملا ماشین کاری شده گاهی ممکن است عملی تر از ابزارهای تولید فوری باشد. سان آن می تواند طراحی را بررسی کندصفحه خنک کننده ماشین کاری شده با دقتملاحظات تولید قبل از پیشنهاد مسیر نهایی.
چرا باید با SunOn همکاری کنیم؟
SunOn مهندسی قالب را با قابلیت های تولید پایین دستی ترکیب می کند. این امکان را به مشتریان می دهد تا در جریان کاری پروژه درباره ابزارسازی، ریخته گری، ماشین کاری، تکمیل کننده، مونتاژ و بازرسی گفتگو کنند.
حمایت های مرتبط شامل موارد زیر است:
- طراحی و ساخت قالب سفارشی
- تحلیل DFM و جریان قالب
- ساخت ابزار CNC و EDM
- تولید دایکست
- ماشین کاری دقیق ثانویه
- اعتبارسنجی نمونه T1
- گزارش دهی بازرسی
- پرداخت و مونتاژ سطح
- پشتیبانی پروژه های بین المللی OEM
برای مروری گسترده تر بر روش های تولید قطعات حرارتی، بهروش های ساخت هیت سینک.
چه چیزی باید برای دریافت قیمت قالب سینک حرارتی خنک کننده مایع ارسال کرد
برای ارزیابی پروژه خود، اطلاعات زیر را در صورت امکان ارسال کنید:
- مدل CAD سه بعدی
- نقشه مهندسی دوبعدی
- بازنگری فعلی نقشه
- ابعاد مؤلفه ها
- آلیاژ ریخته گری
- حجم سالانه و طول عمر
- نمونه اولیه یا وضعیت تولید
- ابعاد بحرانی و GD&T
- صاف بودن پایه مورد نیاز
- الزامات پرداخت سطحی
- نوع خنک کننده
- فشار عملیاتی عادی
- الزام اثبات یا آزمایش نشت
- مشخصات ورودی و خروجی
- روش مهر و موم کردن
- الزامات درج و نخ
- روش اتصال یا پوشش
- الزامات اسناد بازرسی
- ترجیح فقط قالب گیری یا تولید کامل
- مقصد تحویل
- برنامه هدف گذاری
- الزام NDA
ورودی های فنی شفاف به SunOn کمک می کند تا امکان سنجی قالب گیری را بررسی کند، عملیات ثانویه را شناسایی کند، معیارهای پذیرش T1 را تعریف کند و قیمت دقیق تری تهیه نماید.
نقاشی های خود را برای بررسی امکان سنجی ابزارها بارگذاری کنید.
سؤالات متداول
قالب هیت سینک خنک کننده مایع چیست؟
این ابزار تولیدی برای ساخت بدنه ریخته گری شده یا قطعه مرتبط با یک هیت سینک خنک شونده با مایع استفاده می شود. قالب ممکن است ویژگی های حرارتی خارجی، هندسه سازه ای، نقاط نصب و رابط های مرتبط با خنک کننده منتخب را تشکیل دهد.
آیا SunOn می تواند قالب را بدون تولید قطعات تأمین کند؟
زمانی که مشتری قصد انتقال ابزار تأییدشده به تأسیسات ریخته گری خود را دارد، ممکن است فقط با قالب گیری در دسترس باشد. مالکیت، شرایط آزمایش، شرایط انتقال و معیارهای پذیرش باید در قیمت تعریف شوند.
آیا SunOn می تواند قالب را تولید کند و تولید دایکست را راه اندازی کند؟
SunOn می تواند پروژه هایی را که هم به توسعه ابزارآلات و هم تولید مکرر قطعات نیاز دارند، ارزیابی کند. ماشین کاری ثانویه، پرداخت ها، مونتاژ و بازرسی نیز می توانند بر اساس طراحی مورد بحث قرار گیرند.
آیا می توان کانال های داخلی خنک کننده را مستقیما هنگام کستینگ ایجاد کرد؟
این موضوع به هندسه کانال، دسترسی به ابزار، جهت آزادسازی، استراتژی هسته، روش مهر و موم و قابلیت اطمینان فرآیند بستگی دارد. برخی طراحی ها نیازمند هسته های قابل جدا شدن، درج، لوله های جداگانه یا ماشین کاری پس از ریخته گری هستند.
کدام سطوح معمولا نیاز به ماشین کاری CNC دارند؟
سطوح آب بندی بحرانی، شیارهای اورینگ، پورت های رزوه دار، سوراخ های نصب، سطوح صاف تماس حرارتی و دیتوم های با تلرانس دقیق ممکن است پس از ریخته گری نیاز به ماشین کاری CNC ثانویه داشته باشند.
در طول اعتبارسنجی کپک نوع ۱ چه اتفاقی می افتد؟
نمونه های T1 مطابق با الزامات توافق شده در رسم بازرسی می شوند. این بررسی ممکن است ابعاد، صافی، تکمیل دیوار و فین، موقعیت پورت، نواحی آب بندی، قنداق ماشین کاری و نقص های قابل مشاهده ریخته گری را قبل از تأیید قالب بررسی کند.
چه نوع تست فشار یا نشتی موجود است؟
تست بستگی به طراحی قطعه و دامنه پروژه توافق شده دارد. خنک کننده، فشار عملیاتی، فشار تست، حد پذیرش و روش تست مورد نیاز را در مرحله دریافت قیمت ارائه دهید.
چه فایل هایی برای دریافت قیمت لازم است؟
ارائه مدل CAD سه بعدی، نقشه دوبعدی بعدی، آلیاژ هدف، پیش بینی کمیت، تلرانس های بحرانی، اطلاعات خنک کننده و فشار، الزامات آزمایش، پرداخت سطح و ابزار یا آرایش ترجیحی تولید.
درخواست قیمت برای ابزارآلات سفارشی خنک کننده مایع هیت سینک
SunOn را برای مدل CAD سه بعدی، نقشه دوبعدی، نیاز آلیاژ، مقدار تولید، شرایط فشار، تلرانس های بحرانی و الزامات تست ارسال کنید. تیم ما طراحی را بررسی می کند، نیازهای ابزارآلات و فرآیندهای ثانویه را شناسایی کرده و برای تأمین فقط قالب یا تولید کلید آماده قیمت تهیه می کند.
برای درخواست بررسی DFM و دریافت قیمت سفارشی قالب خنک کننده مایع با SunOn تماس بگیرید.
