

راهنمای ماشین کاری CNC PEEK درجه ها، DFM، آنیل و RFQ
ماشین کاری PEEK CNC زمانی استفاده می شود که یک قطعه پلاستیکی سفارشی نیازمند ترکیبی از عملکرد حرارتی، مقاومت شیمیایی، استحکام مکانیکی، مقاومت در برابر سایش، عایق الکتریکی و وزن نسبتا کم باشد.
با این حال، انتخاب «PEEK» برای تعریف قطعه قابل ساخت کافی نیست. شیب های پرندر، پر شده با شیشه، پرشده با کربن، یاتاقان، رسانا و تنظیم شده می توانند در هنگام ماشین کاری و در سرویس رفتار متفاوتی داشته باشند.
هندسه قطعات، وضعیت موجودی، تنش باقی مانده، تولید حرارت، گیره ای، تلرانس ها، تمیزی و الزامات بازرسی نیز بر مسیر ماشین کاری تأثیر می گذارند.
برای مهندسان مکانیک و خریداران فنی، سؤال اصلی صرفا این نیست که آیا PEEK قابل ماشین کاری است یا خیر. مسئله این است که آیا درجه و طراحی انتخاب شده می تواند بدون اعوجاج غیرضروری، سایش ابزار، هدررفت مواد یا خطر پذیرش ماشین کاری، پایدارسازی، بازرسی و تکرار شود.
ماشین کاری CNC در یک نگاه
| الزامات پروژه | جهت گیری معمولی |
|---|---|
| قطعات پلاستیکی دقیق عمومی | با مرور PEEK پر نشده شروع کنید |
| سختی بالاتر و پایداری ابعادی | شیب های پر شده با شیشه و کربن را مقایسه کنید |
| یاتاقان ها، راهنماها و قطعات لغزنده | یک بلبرینگ اختصاصی یا درجه سایش را بررسی کنید |
| کاربرد الکتریکی یا نیمه هادی | نیاز به رسانایی، ESD، خلوص و گازدهی را تأیید کنید |
| پروژه پزشکی یا مرتبط با غذا | دقیقا درجه تجاری مطابق با استاندارد را مشخص کنید |
| بوش ها، حلقه ها و آستین های گرد | چرخش CNC ممکن است مناسب باشد |
| بدنه ها، صفحات و قطعات چندوجهی | فرز CNC یا ماشین کاری چندمحوره |
| هندسه با تلرانس تنگ یا دیواره نازک | بررسی تنش قنداق، توالی ماشین کاری و آنیلینگ |
| تولید پایدار و پرحجم | ماشین کاری CNC را با قالب گیری تزریقی مقایسه کنید |
ماشین کاری CNC PEEK چیست؟
PEEK CNC ماشین کاری قطعات سفارشی را از میله ها، صفحات، لوله ها، حلقه ها یا سایر قطعات نیمه تمام با استفاده از تجهیزات کنترل شده توسط کامپیوتر تولید می کند.
عملیات رایج شامل موارد زیر است:
- فرز CNC
- تراشکاری CNC
- حفاری و ریمینگ
- فرز و ضربه زدن با نخ
- اسلات و پاکت
- ماشین کاری چندوجهی
- ساییدن و لپ زدن
- دبررینگ و پرداخت لبه
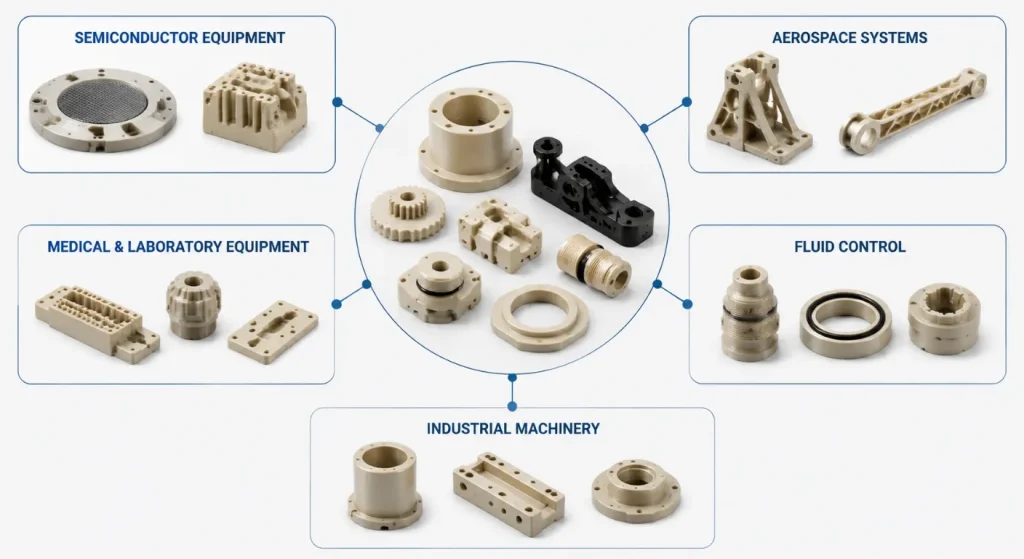
اجزای ماشین کاری شده PEEK شامل موارد زیر هستند:
- بوشینگ ها، یاتاقان ها و حلقه های سایش
- عایق ها و کانکتورهای الکتریکی
- صندلی های سوپاپ و اجزای سیستم سیال
- آب بندها، فاصله دهنده ها و واشرها
- تجهیزات نیمه هادی
- اجزای پمپ و کمپرسور
- قطعات ابزار آزمایشگاهی
- براکت ها و بدنه های سبک وزن
- قطعات نمونه اولیه برای اعتبارسنجی عملکردی
PEEK معمولا با استفاده از تجهیزات و روش هایی مشابه فلزات و سایر پلاستیک های مهندسی قابل ماشین کاری است، اما پارامترهای ماشین کاری، ابزارسازی، خنک کنندگی، نگهداری کار و آماده سازی مواد باید با پلیمر تطبیق داده شوند.
پروژه هایی که شامل چندین فرآیند ماشین کاری پلاستیکی هستند نیز می توانند از طریق SunOn بررسی شوندخدمات ماشین کاری پلاستیک CNC.
انتخاب درجه صحیح PEEK
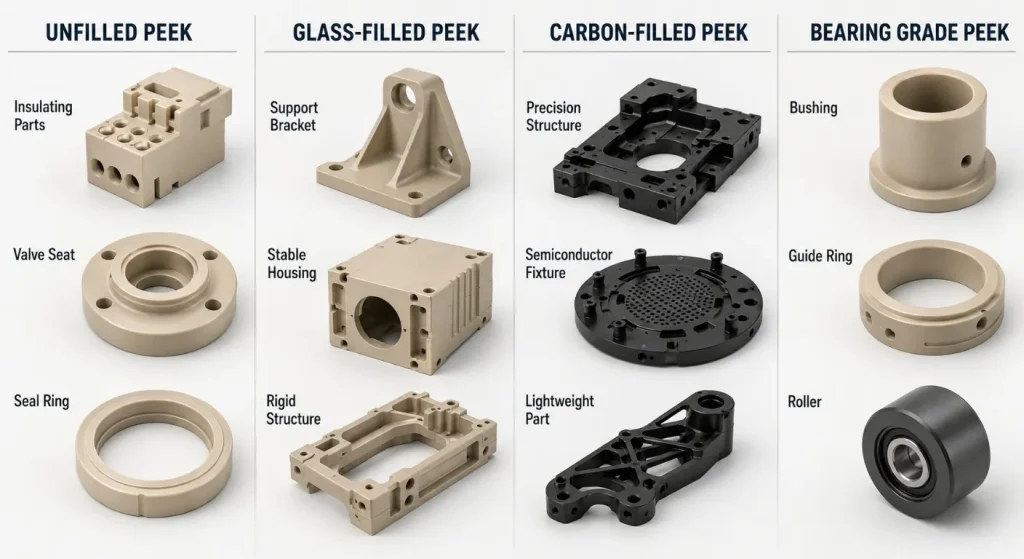
RFQ باید درجه دقیق تجاری را مشخص کند و فقط «PEEK» را بیان نکند. رزین پایه، نوع پرکننده، درصد پرکننده، رنگ، فرم موجودی، گواهینامه و وضعیت نظارتی همگی می توانند بر قطعه نهایی تأثیر بگذارند.
نگاه خالی
PEEK پرنشده اغلب برای قطعات دقیق عمومی که نیاز به تعادل زیر دارند، در نظر گرفته می شود:
- عملکرد مکانیکی
- مقاومت شیمیایی
- عایق الکتریکی
- عملکرد سایش
- پایداری ابعادی
- چگالی کمتر از فلز
این سیستم معمولا برای عایق ها، قطعات شیر، آب بندی ها، فاصله گذارها، قطعات آزمایشگاهی و قطعات صنعتی عمومی استفاده می شود.
مواد پر نشده به طور خودکار بهترین گزینه برای هر پروژه ای نیستند. بارگذاری ایستا، خزش، انبساط حرارتی، اصطکاک و سختی مورد نیاز همچنان باید ارزیابی شوند.
نگاه پر از شیشه
PEEK پر از شیشه زمانی استفاده می شود که سختی بیشتر، مقاومت در برابر خزش و پایداری ابعادی مورد نیاز باشد.
کاربردهای احتمالی شامل موارد زیر است:
- پایه های سازه ای
- اجزای عایق
- تجهیزات دمای بالا
- قطعات بارگذاری ایستا
- بدنه های حساس به ابعاد
الیاف شیشه سایشی بودن ابزار را افزایش می دهند و ممکن است بر پوشش سطحی، کیفیت لبه ها و رفتار مقاطع نازک تأثیر بگذارند.
پیک پر از کربن
PEEK پرشده با کربن ممکن است سختی بیشتر، پایداری بعدی حرارتی بهبود یافته و رفتار الکتریکی یا حرارتی متفاوتی نسبت به مواد پرنشده ارائه دهد.
می توان آن را برای موارد زیر در نظر گرفت:
- اجزای با سختی بالا
- قطعات سازه ای دقیق
- اجزای سایش
- تجهیزات نیمه هادی
- چراغ های بارگذاری مکانیکی
ترکیب دقیق باید تأیید شود زیرا درجه های پرشده کربن همه دارای محتوای الیاف، رسانایی، رفتار سایش یا مستندات مقرراتی یکسانی نیستند.
شیب های باربری و عملکردی
گریدهای PEEK اصلاح شده ممکن است شامل PTFE، گرافیت، فیبر کربن یا افزودنی های دیگر برای پشتیبانی از اصطکاک، سایش، رسانایی، کنترل ESD، قابلیت شناسایی یا نیازهای خاص کاربرد باشند.
مجموعه مواد PEEK انسینگرشامل درجات پرنشده پرشده، پر شده با شیشه، پرشده با کربن، یاتاقان، رسانا، ضد الکتریسیته، نیمه رسانا، پزشکی و قابل تشخیص است.
یک درجه عمومی نباید بدون تأیید مشتری جایگزین یک ماده عملکردی یا تنظیم شده مشخص شود.
چرا ماشین کاری PEEK نیازمند کنترل ویژه است
PEEK اغلب به عنوان پایداری ابعادی و قابل ماشین کاری توصیف می شود، اما نتایج دقیق همچنان نیازمند کنترل چندین ریسک خاص پلیمر است.
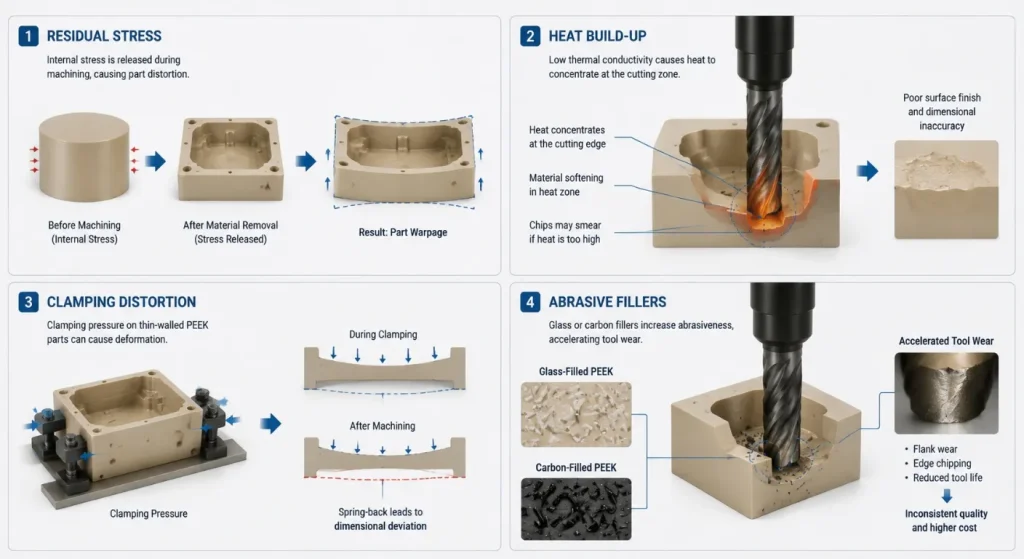
تنش باقیمانده و آنیلینگ
تنش باقی مانده ممکن است ناشی از اکستروژن، قالب گیری فشاری، تولید به شکل قنداق یا عملیات ماشین کاری قبلی باشد.
وقتی مواد برداشته می شوند، این تنش ها می توانند آزاد شده و باعث موارد زیر شوند:
- تاب خوردن
- تعظیم
- تغییرات قطر
- کاهش کف بودن
- حرکت پس از باز کردن گیره
- تغییرات ابعادی بین خشن کاری و پرداخت
طبق گفته هایراهنمای پرداخت و ماشین کاری Victrex، آنیلینگ ممکن است قبل از ماشین کاری یا به عنوان مرحله میانی لازم باشد. مرحله دوم آنیلینگ ممکن است زمانی در نظر گرفته شود که مقدار زیادی ماده قبل از ماشین کاری نهایی برداشته شود.
آنیلینگ یک چرخه ثابت جهانی نیست. دستورالعمل های تأمین کننده مواد، ضخامت موجودی، شیاره، هندسه و تلرانس مورد نیاز باید فرآیند را تعیین کند.
تجمع گرما
PEEK و سایر پلیمرها نسبت به فلزات حرارت برش دهنده را کمتر مؤثر هدایت می کنند. گرمای موضعی بیش از حد ممکن است بر ابعاد، پوشش سطحی، رفتار تراشه و تنش داخلی تأثیر بگذارد.
کنترل حرارت ممکن است شامل موارد زیر باشد:
- لبه های تیز برش
- تغذیه های پایدار
- عمق برش کنترل شده
- خنک کننده یا هوای مناسب
- تخلیه چیپ
- کاهش مالش
- سرمایش کافی بین عملیات
انتخاب مایع خنک کننده باید همچنین تمیزکاری، سازگاری و کاربرد نهایی را در نظر بگیرد.
اعوجاج گیره ای
PEEK مدول پایین تری نسبت به بیشتر فلزات دارد. فشار بیش از حد روی فیکسچر می تواند قطعه کار را در حین ماشین کاری تغییر شکل دهد.
قطعه ممکن است هنگام گیره بندی به درستی اندازه گیری شود اما پس از رها شدن حرکت کند. نگهدارنده کار باید قطعه را بدون خرد شدن دیواره های نازک یا تغییر شکل دادن به سوراخ ها و سطوح آب بندی حمایت کند.
شیب های تقویت شده ساینده
PEEK پر از شیشه و کربن می تواند ابزارهای برش را سریع تر از مواد پر نشده فرسوده کند.
ویکترکس ابزارهای کاربید، کاربید پوشش دار یا نوک الماسی را برای کاربردهای مناسب توصیه می کند، زیرا ابزارهای نامناسب می توانند باعث سایش سریع و کیفیت سطح پایین شوند.
فرآیند CNC را با هندسه تطبیق دهید
فرز CNC
فرز CNC معمولا برای موارد زیر استفاده می شود:
- پلاک ها و براکت ها
- خانه ها
- جیب ها و اسلات ها
- عایق ها
- اجزای سبک منیفولد
- مهر و موم کردن چهره ها
- اتصالات نیمه هادی
- الگوهای چندحفره ای
ماشین کاری سه محوره ممکن است برای هندسه منشوری قابل دسترس کافی باشد.
تراشکاری CNC
چرخش CNC برای قطعات گرد مانند:
- بوشینگ ها
- آستین ها
- حلقه ها
- واشرها
- صندلی های سوپاپ
- فاصله گذارها
- غلتک ها
- مهرهای استوانه ای
چرخش می تواند به حفظ روابط متحدالمرکز بین سوراخ ها، قطرهای بیرونی، شیارها، شانه ها و ویژگی های آب بندی کمک کند.
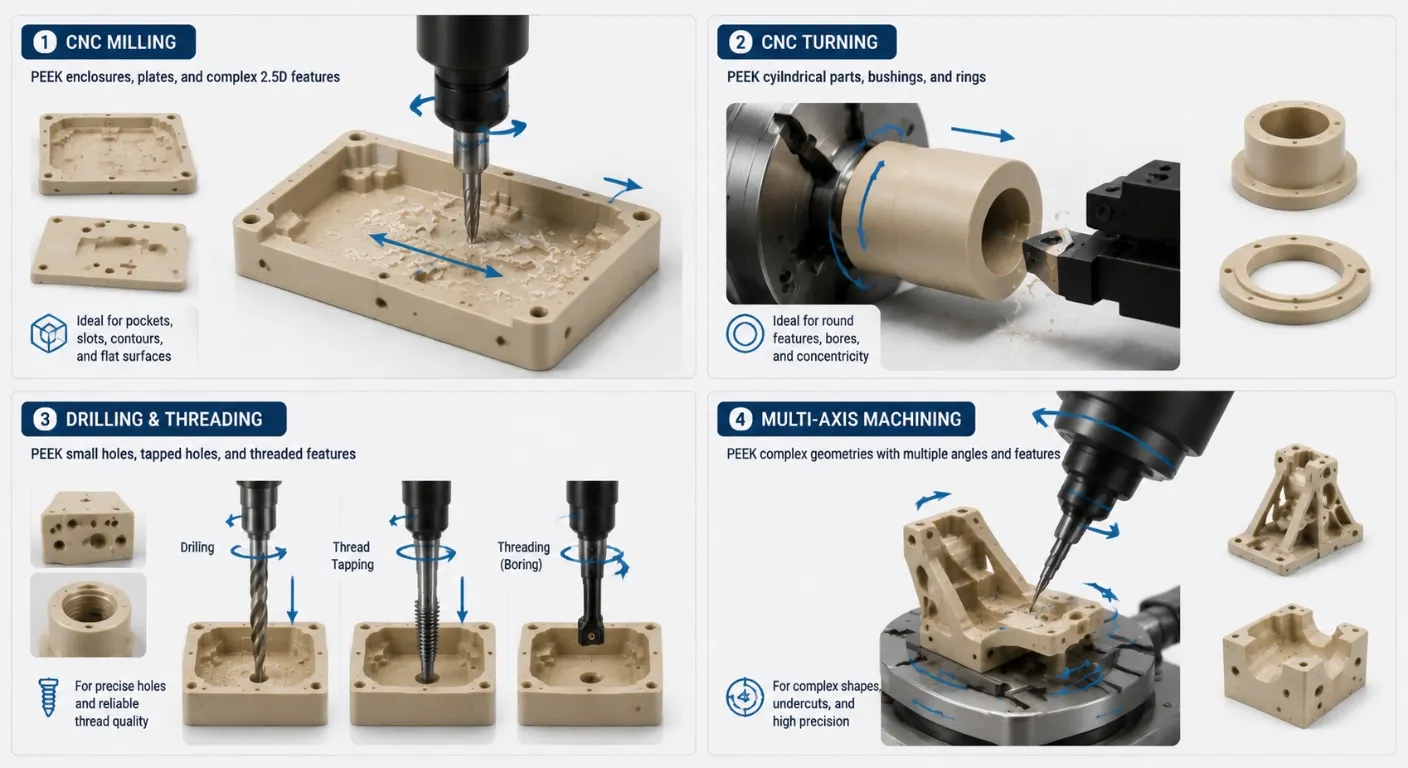
هندسه مختلط ممکن است بهتراشکاری و فرز CNCفرآیند یا چند تنظیم کنترل شده.
ماشین کاری چندمحوره
ماشین کاری چندمحوره ممکن است دسترسی به سوراخ های زاویه دار، سطوح ترکیبی، ویژگی های چندوجهی و تجهیزات پیچیده را بهبود بخشد.
کاهش جابجایی ممکن است از روابط بهتر ویژگی ها حمایت کند، اما تجهیزات چندمحوره نمی توانند داده های ناقص، تلرانس های بیش از حد یا هندسه دیواره نازک ناپایدار را جبران کنند.
ریسک های کلیدی DFM در قطعات ماشین کاری شده PEEK
دیوارهای نازک
دیواره های نازک می توانند تحت نیروهای برش و گیره خم شوند. آن ها ممکن است هنگام آزاد شدن استرس باقی مانده نیز حرکت کنند.
بهبودهای ممکن شامل موارد زیر است:
- افزایش ضخامت دیواره
- افزودن مواد پشتیبانی موقت
- استفاده از حذف مواد متعادل
- جداسازی زبر و پایان کاری
- بازرسی پس از کاهش استرس
جیب های عمیق
پاکت های عمیق به ابزارهای بلندتری نیاز دارند و مقدار زیادی ماده را از یک ناحیه حذف می کنند.
این ممکن است لرزش، حرارت، زمان ماشین کاری، اعوجاج و هدررفت مواد را افزایش دهد. کاهش عمق یا افزایش شعاع های داخلی می تواند دسترسی و پایداری را بهبود بخشد.
چاله های کوچک و عمیق
چاله های با قطر کوچک یا عمیق می توانند مشکلات تخلیه تراشه و کنترل حرارت ایجاد کنند.
این نقشه باید به وضوح تعریف کند:
- قطر سوراخ
- عمق حفاری شده
- عمق مؤثر
- تحمل موقعیتی
- نیاز سطحی
- چه سوراخ از داخل باشد یا کور
رشته های عمیق
رزوه های PEEK قابل ماشین کاری هستند، اما رزوه های کور عمیق و مواد نازک اطراف ویژگی های رزوه دار می توانند ریسک تغییر شکل و کنترل تراشه را افزایش دهند.
حداقل درگیری مؤثر نخ را مشخص کنید به جای اینکه بی دلیل عمق کامل نخ را افزایش دهید.
پوشش تحمل بیش از حد
هر بعد PEEK نیاز به تحمل دقیق ندارد.
الزامات حیاتی باید بر موارد زیر تمرکز داشته باشند:
- تناسب
- مهر و موم
- هم تمرکزی
- صاف بودن
- تنظیم جهت یاتاقان
- موقعیت حفره
- رابط های اسمبلی
- ضخامت عملکردی
ابعاد عمومی می توانند از تحمل بلوک عنوان مناسب استفاده کنند.
تلرانس ها و بازرسی باید رفتار پلیمر را منعکس کنند
قابلیت تحمل بستگی به موارد زیر دارد:
- درجه پیک
- وضعیت قنداق
- اندازه قطعه
- ضخامت دیواره
- حذف مواد
- دما
- ورهلدینگ
- استراتژی آنیلینگ
- روش اندازه گیری
- زمان بین ماشین کاری و بازرسی
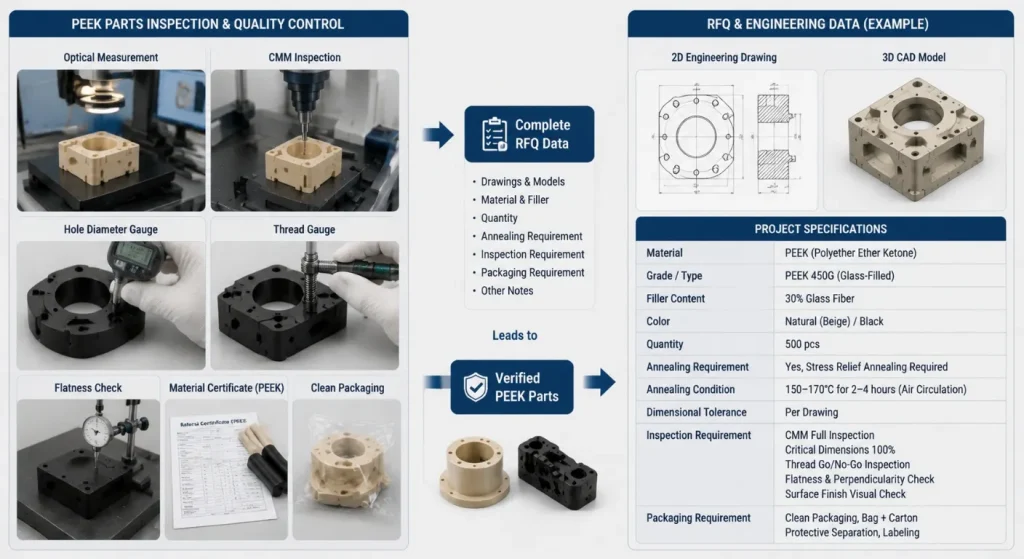
برنامه بازرسی ممکن است شامل موارد زیر باشد:
- کالیپرها و میکرومترها
- گیج های لوله و پین
- گیج های رزوه
- اندازه گیری نوری
- ماشین های اندازه گیری مختصات
- بازرسی صاف بودن
- اندازه گیری زبری سطح
- بازرسی لبه و تیغه های بصری
- گواهی های مواد
- سوابق پاکیزگی
قطعات دقیق حساس به دما باید قبل از اندازه گیری نهایی تثبیت شوند. نقشه همچنین باید دمای بازرسی یا استاندارد مورد نیاز را که این موضوع بر پذیرش تأثیر می گذارد، مشخص کند.
ماشین کاری CNC PEEK در مقابل قالب گیری تزریقی
ماشین کاری CNC معمولا برای موارد زیر انتخاب می شود:
- نمونه های اولیه
- آزمون عملکردی
- تولید کم حجم
- بازنگری های طراحی
- قطعات مختلط با کمیت کم
- پروژه هایی بدون سرمایه گذاری در قالب گیری
- ماشین کاری ویژگی ها به قطعات قالب گیری شده یا اکسترود شده
سان آن هاماشین کاری CNC با حجم پایینپشتیبانی زمانی قابل استفاده است که مقادیر آن توجیهی برای ابزارهای اختصاصی تولید نداشته باشد.
قالب گیری تزریقی PEEK را می توان زمانی در نظر گرفت که:
- هندسه تثبیت شده است
- حجم تکرار به اندازه کافی بالا است
- سرمایه گذاری در قالب توجیه پذیر است
- کاهش ضایعات مواد اهمیت دارد
- این قطعه برای قالب گیری مناسب است
- مواد مورد نیاز و تجهیزات قالب گیری در دسترس است
قطعات ماشین کاری شده و قالب گیری شده PEEK نباید به طور خودکار از نظر مکانیکی یکسان تلقی شوند. بلوری، تاریخچه حرارتی، جهت گیری الیاف و روش تولید می توانند بر عملکرد تأثیر بگذارند.
برای کاربردهای با دمای پایین تر یا با نیاز شیمیایی کمتر، یک پلاستیک مهندسی اقتصادی تر نیز ممکن است کافی باشد. سان آن هاراهنمای ماشین کاری CNC دلرینمقایسه ای مفید برای قطعات متمرکز بر سختی، عملکرد لغزش و ماشین کاری کلی ارائه می دهد.
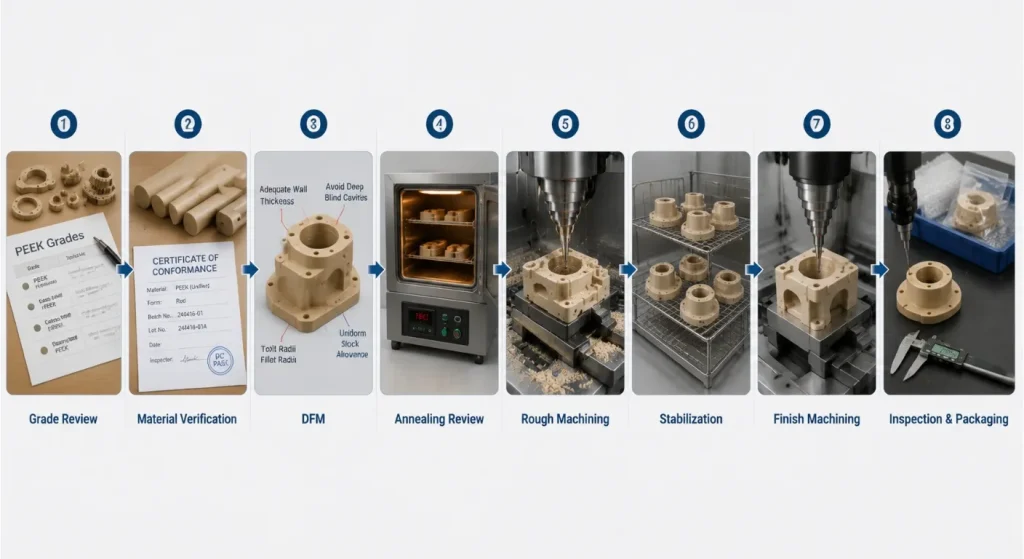
از بررسی مواد تا تحویل
یک پروژه ماشین کاری CNC کنترل شده PEEK معمولا مراحل زیر را دنبال می کند:
- بررسی RFQ:درخواست دقیق، درجه دقیق، کمیت، طراحی، پرداخت ها، گواهی نامه و الزامات تحویل را تأیید کنید.
- تأیید مواد:فرم موجودی، اطلاعات بچ، گواهی ها و مدارک تأمین کننده را مرور کنید.
- بررسی DFM:تنش، ضخامت دیواره، گیره ای، دسترسی به ابزار، تحمل و ریسک تیغه ها را شناسایی کنید.
- برنامه ریزی برای کاهش استرس:تعیین کنید که آیا نیاز به پیش ماشین کاری یا آنیلینگ میانی است.
- ماشین کاری خشن:مواد را به صورت کنترل شده و متعادل حذف کنید.
- ماشین کاری نهایی:ابعاد عملکردی کامل پس از تثبیت یا پردازش میانی.
- تمیزکاری و بازرسی:ابعاد، سطوح، لبه ها، مستندات و الزامات تمیزی را بررسی کنید.
- بسته بندی محافظ:از خراشیدن، آلودگی، تغییر شکل و تماس بخش به بخش جلوگیری کنید.
چه مواردی باید در یک RFQ ماشین کاری CNC PEEK بگنجاند
ارائه دهید:
- نقشه مهندسی دوبعدی کنترل شده
- مدل CAD سه بعدی
- درجه دقیق PEEK و تولیدکننده، در صورت نیاز
- نوع و درصد پرکننده
- فرم قنداق یا وضعیت ماده
- نمونه اولیه و مقادیر تولید
- داده های تابعی و GD&T
- ابعاد بحرانی و تطابق ها
- الزامات زبری سطح
- مشخصات رزوه، اینسرت و لبه
- الزامات آنیلینگ یا کاهش استرس
- گواهی های مواد و قابلیت ردیابی
- محدودیت های تمیزکاری و آلودگی
- الزامات بازرسی و گزارش دهی
- الزامات بسته بندی و برچسب گذاری
- مقصد تحویل و تاریخ هدف
سان آن هاراهنمای نقل قول ماشین کاری CNCاطلاعات بیشتری درباره تهیه فایل های کامل پروژه ارائه می دهد.
سؤالات متداول
۱. کدام درجه PEEK برای ماشین کاری CNC بهترین است؟
PEEK پر نشده نقطه شروع عملی برای بسیاری از قطعات دقیق است. درجه های پر شده با شیشه، پر شده با کربن، یاتاقان، رسانا یا تنظیم شده باید فقط زمانی انتخاب شوند که کاربرد به سختی خاص، فرسودگی، الکتریکی یا ویژگی های مستندسازی خاص آن ها نیاز داشته باشد.
۲. آیا PEEK همیشه قبل از ماشین کاری نیاز به آنیل دارد؟
هر قطعه PEEK به یک فرآیند آنیل کردن یکسان نیاز ندارد. نیاز به وضعیت موجودی، حذف مواد، هندسه، ضخامت دیوار، تلرانس و توصیه های تأمین کننده مواد بستگی دارد.
۳. ماشین کاری CNC PEEK چه تلرانس هایی را می تواند به دست آورد؟
قابلیت تلرانس بستگی به درجه بندی، اندازه قطعه، تنش باقی مانده، دما، نگهدارنده کار، توالی ماشین کاری و روش بازرسی دارد. تلرانس های دقیق باید محدود به ویژگی های عملکردی باشند و از طریق نقشه دوبعدی کنترل شده بررسی شوند.
۴. آیا PEEK پرشده با شیشه و کربن را می توان CNC ماشین کاری کرد؟
بله، هر دو قابل ماشین کاری هستند، اما الیاف آن ها سایندگی ابزار را افزایش می دهد و می تواند بر کیفیت لبه و سطح تأثیر بگذارد. بسته به درجه و مقدار تولید، ممکن است نیاز به ابزارآلات کاربید، کاربید روکش دار یا الماس باشد.
۵. آیا قطعات PEEK باید CNC ماشین کاری شوند یا قالب گیری تزریقی؟
ماشین کاری CNC معمولا برای نمونه های اولیه، بازنگری طراحی، قطعات پیچیده با حجم کم و پروژه هایی بدون سرمایه گذاری در قالب مناسب است. قالب گیری تزریقی ممکن است زمانی اقتصادی تر شود که هندسه پایدار باشد و حجم تکرار، ابزار سازی را توجیه کند.
۶. چه اطلاعاتی برای دریافت قیمت ماشین کاری PEEK مورد نیاز است؟
فایل های دوبعدی و سه بعدی، درجه دقیق PEEK، میزان پرکننده، مقدار، تلرانس، پوشش کاری، الزامات آنیل، گواهی ها، پاکیزگی، بازرسی، بسته بندی و نیازهای تحویل را ارائه دهید. برای کاربردهای پزشکی، غذایی، نیمه هادی یا سایر کاربردهای کنترل شده، الزامات مستندات مربوطه را قبل از ارائه قیمت درج کنید.
نتیجه گیری
ماشین کاری CNC PEEK قابل اعتماد با درجه بندی دقیق ماده و طراحی ای آغاز می شود که رفتار پلیمرهای با عملکرد بالا را منعکس می کند.
PEEK پرنشده از بسیاری از اجزای دقیق عمومی پشتیبانی می کند. شیب های پرشده با شیشه و کربن ممکن است سختی و عملکرد ابعادی را بهبود بخشند، اما همچنین نیازهای ابزارآلات و سطح را تغییر می دهند. درجه های بلبرینگ، رسانا، پزشکی، تماس با غذا و نیمه هادی باید بر اساس نام تجاری دقیق و مستندات پشتیبان مشخص شوند.
تنش باقی مانده، حرارت برش، فشار گیره، سایش ابزار، ضخامت دیوار، آنیل و شرایط بازرسی باید با هم بررسی شوند. تجهیزات پیشرفته به تنهایی نمی توانند جایگزین درجه نامشخص PEEK، هندسه ناپایدار یا الزامات پذیرش ناقص شوند.
برای درخواست بازبینی قابلیت تولید،تماس با SunOnبا نقشه دوبعدی، مدل CAD سه بعدی، درجه دقیق PEEK، مقادرات، تلورانس های بحرانی، گواهینامه، تمیزی و الزامات بازرسی.
