

فرآیند قالب گیری تزریقی پلاستیک: راهنمای گام به گام
مراحل فرآیند قالب گیری تزریقی پلاستیک نمایانگر چرخه ای بسیار مهندسی شده است که پلت های پلیمر خام را به قطعاتی دقیق و با عملکرد بالا تبدیل می کند. این تکنیک تولید، ستون فقرات تولید مدرن است و مسئول همه چیز از سرنگ های پزشکی تا قطعات داشبورد خودرو می باشد. با درک ظرایف مکانیکی هر مرحله—از گیره زنی و تزریق تا سرمایش و پرتاب—مهندسان می توانند زمان چرخه را بهینه کرده و هزینه های تولید را به طور قابل توجهی کاهش دهند. این راهنمای قطعی، مسیر پیچیده از رزین تا واقعیت را تجزیه و تحلیل می کند و اطمینان می دهد که پروژه شما به اوج کارایی و یکپارچگی ساختاری دست یابد.
فرآیند قالب گیری تزریقی پلاستیک چیست؟
فرآیند قالب گیری تزریقی پلاستیک یک روش تولید چرخه ای است که در آن پلاستیک مذاب تحت فشار بالا وارد قالب فلزی سفارشی می شود. وقتی ماده سرد شده و به شکل حفره جامد می شود، قالب باز می شود تا قطعه نهایی را خارج کند. این فرایند به خاطر توانایی اش در تولید هزاران قطعه یکسان و پیچیده با دقت ابعادی بالا و کمترین هدررفت ارزشمند است.
در طول دو دهه حضورم در کارخانه، دیده ام که بسیاری از طراحان این فرآیند را مانند یک «جعبه سیاه» می بینند. آن ها CAD را وارد می کنند و انتظار دارند قطعات خارج شوند. اما واقعیت بسیار ملموس تر است. یادم می آید پروژه ای برای یک برند الکترونیک مصرفی سطح بالا بود که قطعات با «رگه های نقره ای» یا اسپلی یکنواخت بیرون می آمدند. با تحلیل مراحل فرآیند قالب گیری تزریقی پلاستیک، متوجه شدیم که رزین به مدت چهار ساعت لازم در دمای ۸۰ درجه سانتی گراد خشک نشده است. این غفلت کوچک در «پیش مرحله» سه روز توقف برای مشتری هزینه داشت. فرآیند فقط به اندازه ضعیف ترین حلقه اش قوی است.
مراحل اولیه فرآیند قالب گیری تزریقی پلاستیک چیست؟
انتخابات مقدماتیمراحل فرآیند قالب گیری تزریقی پلاستیکشامل شش مرحله کلیدی است: گیره بندی، تزریق، نگهداری (نگه داشتن)، خنک کننده، باز کردن قالب و پرتاب. کل این دنباله که به «چرخه قالب گیری» معروف است، معمولا بین ۱۰ ثانیه تا دو دقیقه طول می کشد که بستگی به ضخامت دیواره قطعه و خواص حرارتی ماده مورد استفاده دارد.
کارایی در قالب گیری در چند ثانیه اندازه گیری می شود. اگر بتوانید با مدیریت حرارتی بهتر، دو ثانیه از یک چرخه ۳۰ ثانیه ای را کاهش دهید، خروجی روزانه خود را تقریبا ۷٪ افزایش می دهید. برای پروژه های پرحجم، این کارایی تفاوت بین یک کسب وکار سودآور و یک هزینه مالی است.
۶ مرحله اصلی چرخه قالب گیری
| صحنه | مدت زمان | وظیفه اصلی |
| ۱. گیره زدن | ۱ - ۵ ثانیه | دو نیمه قالب را تحت فشار زیاد محکم می کند. |
| ۲. تزریق | ۱ - ۱۰ ثانیه | پیچ به جلو حرکت می کند تا رزین مذاب را به داخل حفره فشار دهد. |
| ۳. محل سکونت | ۲ - ۱۵ ثانیه | فشار را حفظ می کند تا اطمینان حاصل شود که حفره کاملا پر شده است. |
| ۴. خنک سازی | ۱۰ - ۶۰ ثانیه | طولانی ترین مرحله؛ اجازه می دهد قطعه جامد شود. |
| ۵. افتتاحیه | ۱ - ۵ ثانیه | صفحه متحرک دو نیمه قالب را جدا می کند. |
| ۶. اخراج | ۱ - ۵ ثانیه | پین های مکانیکی قطعه را از قالب خارج می کنند. |
چرا مرحله گیره برای کیفیت قطعات حیاتی است؟
مرحله کلمپینگ حیاتی است زیرا با اعمال نیروی هیدرولیکی یا الکتریکی کافی برای مقابله با فشار بالای پلاستیک مذاب ورودی، از «فلش»—یعنی پلاستیک اضافی که از درزهای قالب خارج می شود، جلوگیری می کند. اگر نیروی گیره خیلی کم باشد، نیمه های قالب می توانند کمی از هم جدا شوند؛ اگر خیلی بالا باشد، می تواند به کپک یا مسیرهای تهویه آسیب برساند و منجر به به دام افتادن گاز و آثار سوختگی شود.
محاسبه تناژ مورد نیاز یک علم دقیق است. معمولا برای هر اینچ مربع از «سطح پیش آمده» قطعه به ۲ تا ۵ تن نیروی گیره نیاز دارید. اگر در حال قالب گیری یکقالب گیری تزریقی پلاستیکبا سطح بزرگ، به دستگاهی نیاز دارید که ظرفیت گیره گذاری بالایی داشته باشد تا ابزار را محکم نگه دارد.
مرحله تزریق چگونه بر یکپارچگی ساختاری تأثیر می گذارد؟
مرحله تزریق با کنترل «جبهه ذوب» هنگام ورود به قالب بر یکپارچگی ساختاری تأثیر می گذارد؛ اگر سرعت تزریق خیلی کم باشد، پلاستیک ممکن است زودتر از موعد سرد شود و باعث «شلیک کوتاه» شود. اگر خیلی سریع باشد، اصطکاک می تواند باعث «حرارت برشی» شود که زنجیره های پلیمری را تخریب کرده و خواص مکانیکی قطعه نهایی را تضعیف می کند.
در هنگام تزریق، پیچ رفت و برگشتی مانند پیستون عمل می کند. موضوع فقط سرعت نیست؛ موضوع تزریق «پروفایل شده» است. دستگاه های مدرن به ما اجازه می دهند تزریق را به آرامی شروع کنیم تا از جت شدن جلوگیری شود، سرعت را افزایش دهیم تا بخش عمده حفره را پر کنیم و سپس وقتی قالب به ظرفیت رسید، دوباره سرعت را کم کنیم. این سطح از کنترل برای کمپلکس ضروری استروش های قالب گیری تزریقی 2kکه در آن دو ماده مختلف به یک فضا تزریق می شوند.
در مراحل سکونت و سرمایش چه اتفاقی می افتد؟
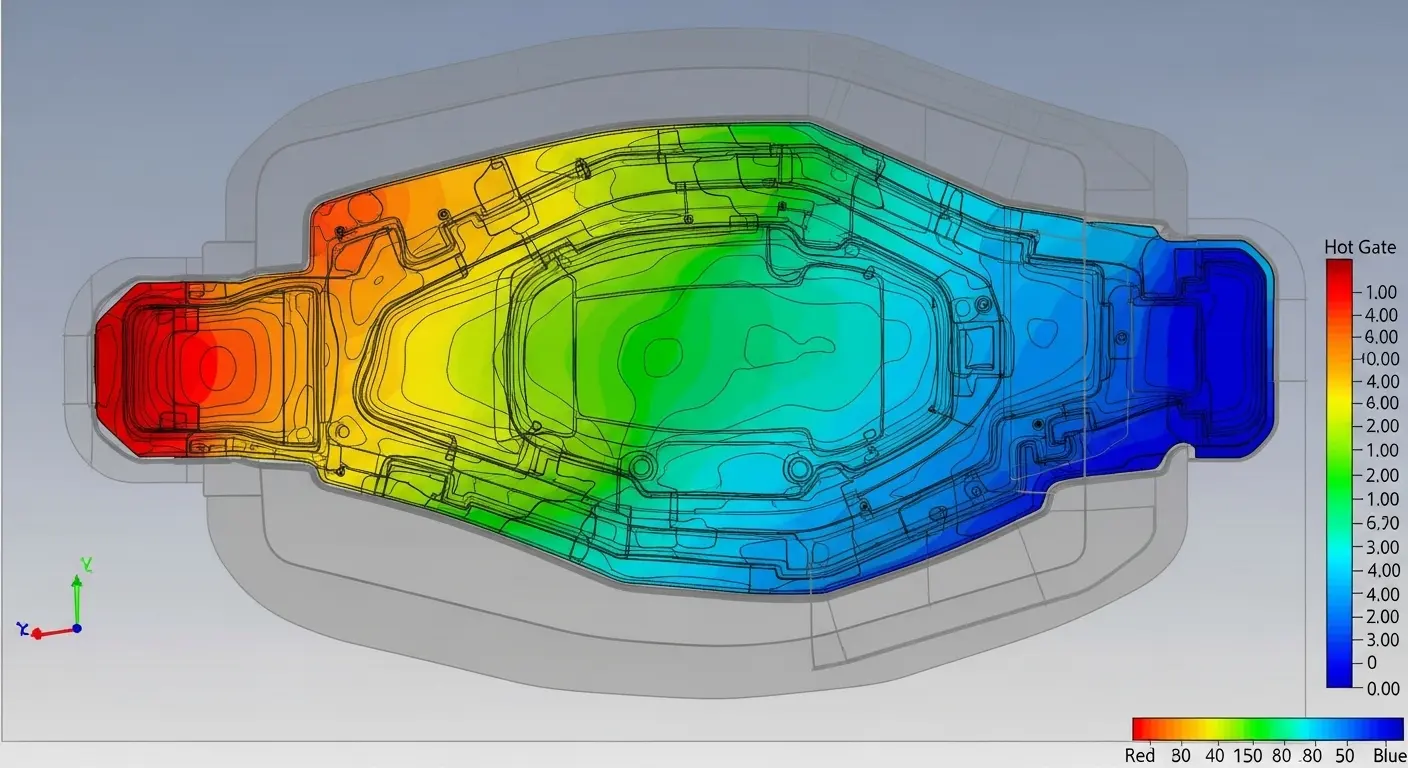
در حین نگهداری، پیچ همچنان فشار وارد می کند تا پلاستیک بیشتری را در قالب قرار دهد تا جمع شدگی ۱۵ تا ۲۰ درصدی که هنگام سرد شدن ماده رخ می دهد را جبران کند. وقتی «دروازه» (نقطه ورودی) تثبیت می شود، خانه به پایان می رسد و مرحله خنک سازی آغاز می شود که تا ۸۰٪ از کل زمان چرخه را تشکیل می دهد.
خنک کننده جایی است که بیشتر مبتدیان ضرر می کنند. اگر بهینه سازی نکرده ایدطراحی قطعات قالب گیری تزریقی 2kبرای ضخامت یکنواخت دیواره، برخی نواحی کندتر از بقیه سرد می شوند که منجر به تاب خوردن یا «رد فرورفتگی» می شود.
نکته:در طراحی قالب خود از «خنک کننده هم ریخت» استفاده کنید. این شامل چاپ سه بعدی قالب ها با کانال های خنک کننده ای است که دقیقا از زاویه قطعه پیروی می کنند و امکان خنک سازی ۲۰ تا ۳۰ درصد سریع تر نسبت به خطوط سنتی حفاری مستقیم را فراهم می کند.
چگونه قطعات بدون آسیب به خوبی خارج می شوند؟
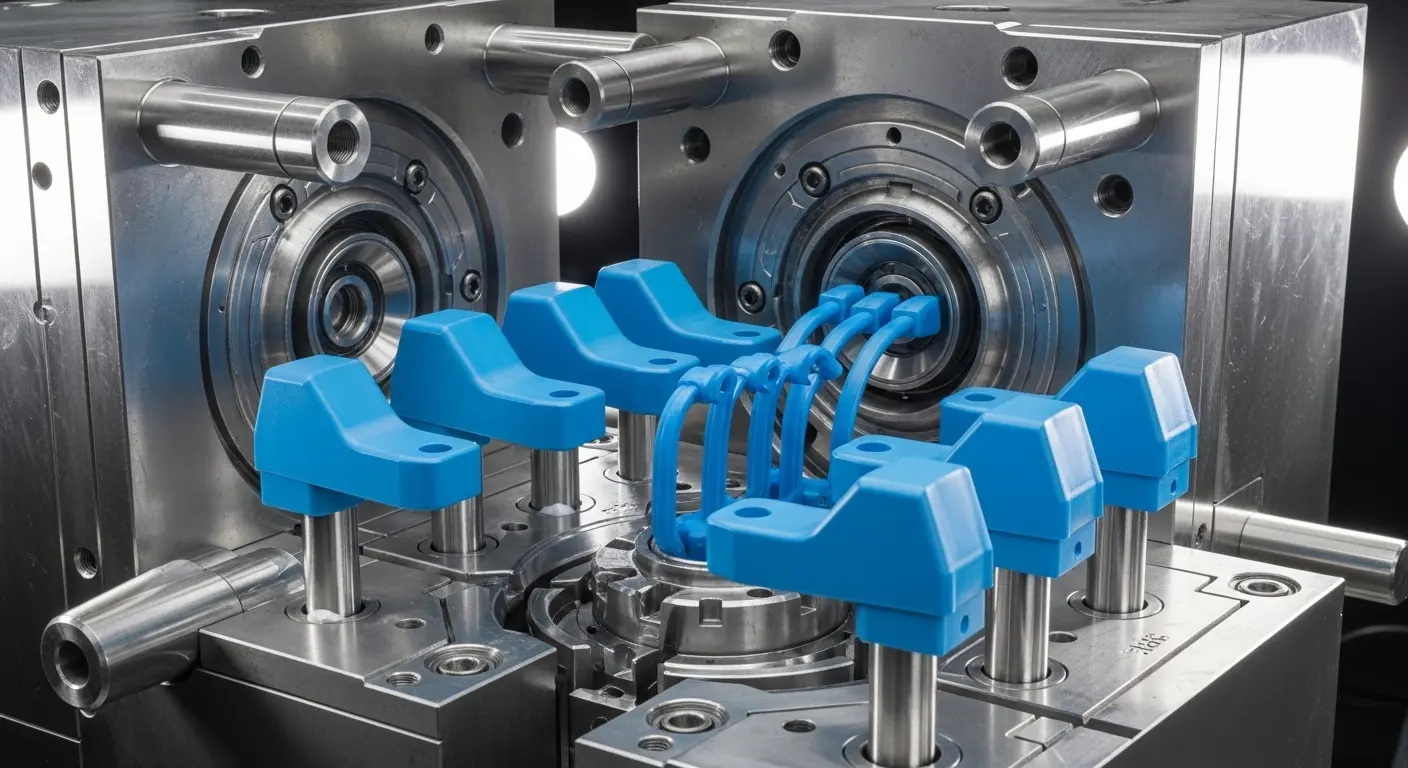
قطعات با استفاده از سیستم پین های پرتابگر، صفحات استریپر یا انفجارهای هوایی که قطعه جامد شده را از هسته قالب به بیرون می رانند، با موفقیت خارج می شوند. برای اطمینان از آزادسازی تمیز، قطعه باید با «زاویه های جریان دار» طراحی شود—یعنی باریک های جزئی روی دیوارهای عمودی—و سطح قالب باید بر اساس ویژگی های خاص «آزادسازی» ماده صیقل داده یا بافت داده شود.
یک بار در مورد یک محفظه دستگاه پزشکی مشاوره دادم که هنگام پرتاب مدام ترک می خورد. طراح هیچ جریان داخلی روی دنده ها نداشت. قطعه عملا مثل یک دسته مرگبار روی هسته قالب جمع می شد. با افزودن فقط ۱ درجه آبخور و استفاده از پوشش تخصصی آزادسازی قالب، نرخ ضایعات را از ۱۵٪ به صفر کاهش دادیم. اگر دنبال می کنیدراهنمای قالب گیری تزریقی 2k، می دانید که پرتاب زمانی پیچیده تر می شود که با قالب های نرم و لمسی که دوست دارند به ابزار بچسبند سر و کار دارند.
چه عواملی زمان کل چرخه را تعیین می کنند؟
زمان کل چرخه توسط رسانایی حرارتی ماده، ضخامت دیواره قطعه، کارایی سیستم خنک کننده قالب و سرعت مکانیکی دستگاه تعیین می شود. دیوارهای ضخیم تر به زمان خنک سازی بسیار طولانی تری نیاز دارند، به این معنی که قطعه ای با دیواره ۴ میلی متری به طور قابل توجهی بیش از دو برابر زمان بیشتری برای تولید نیاز دارد.
عوامل شکست زمان چرخه
- نوع مواد:پلاستیک های بلوری (مانند PE) معمولا نسبت به پلاستیک های آمورف (مانند ABS) زمان بیشتری برای سرد شدن نیاز دارند.
- ضخامت دیوار:دو برابر شدن ضخامت معمولا زمان سرد شدن را چهار برابر می کند.
- ماده قالب گیری:قالب های آلومینیومی سریع تر از قالب های فولادی سرد می شوند اما برای حجم های بالا دوام کمتری دارند.
- دینامیک ماشین:ماشین های برقی با سرعت بالا می توانند چند ثانیه از «چرخه خشک» (باز و بسته شدن) را کاهش دهند.
درکمزایای فرآیند قالب گیری تزریقی 2kاغلب نشان می دهد که اگرچه چرخه پیچیده تر است، اما با حذف نیاز به مونتاژ ثانویه یا چسباندن، در «انتهای پشتی» زمان صرفه جویی می کند.
نقص های رایج و نحوه رفع مراحل فرآیند آن ها
| نقص | علت محتمل در این روند | اصلاح |
| نشانه های فرورفتگی | فشار/زمان ناکافی سکونت | فشار یا زمان نگه داشتن را افزایش دهید. |
| تاب خوردن | سرمایش غیر یکنواخت | بازطراحی برای ضخامت یکنواخت دیوارها. |
| فلش | نیروی کلمپینگ ناکافی | تناژ را افزایش دهید یا مهر و موم قالب را تعمیر کنید. |
| نماهای کوتاه | فشار تزریق خیلی پایین / رزین خیلی سرد | سرعت تزریق یا دمای ذوب را افزایش دهید. |
| آثار سوختگی | گاز به دام افتاده (تله های هوا) | تزریق را کند کنید یا تهویه کپک را بهبود بخشید. |
چگونه فرآیند قالب گیری تزریقی را از نظر هزینه بهینه کنیم؟
برای بهینه سازی فرآیند از نظر هزینه، بر اصول «قالب گیری علمی» تمرکز کنید که از داده های حسگرهای داخل قالب برای ایجاد یک «پنجره فرآیندی» قابل تکرار استفاده می کند. با کمینه کردن مرحله خنک سازی از طریق طراحی پیشرفته DFM (طراحی برای تولید) و اطمینان از اندازه گیری دقیق دستگاه برای قالب، می توانید کمترین هزینه ممکن را به ازای هر واحد به دست آورید و در عین حال کیفیت ۱۰۰٪ را حفظ کنید.
بهینه سازی یک رویداد یک باره نیست؛ این یک چرخه پیوسته است. هر بار که یک دور جدید را شروع می کنیم، یک «مطالعه کوتاه مدت» انجام می دهیم تا نقطه دقیق پر بودن حفره ۹۵٪ را پیدا کنیم. این کار باعث می شود قالب بیش از حد پر نشود، که باعث صرفه جویی در مواد و کاهش فشار روی ابزار می شود.
فکر نهایی
تسلط برمراحل فرآیند قالب گیری تزریقی پلاستیکتمرینی در مدیریت فیزیک و ترمودینامیک است. از لحظه ای که گلوله ها وارد هاپر می شوند تا آخرین «کلیک» پین های پرتابگر، هر ثانیه تعادلی از فشار، دما و زمان است. با کاوش عمیق در مکانیک هر مرحله، مهندسان می توانند قطعاتی طراحی کنند که نه تنها کاربردی باشند، بلکه «برای تولید متولد شده اند». چه شما بنیان گذار استارتاپ باشید و چه افسر تأمین باتجربه، درک این فرآیند قدرتمندترین ابزار شما برای تضمین موفقیت محصول در بازار جهانی رقابتی است.
