

روش های کنترل کیفیت و بازرسی برای ماشین کاری CNC رباتیک
شرکت ماشین کاری CNC رباتیک اتصالات رباتیک، پایه های موتور، محفظه های یاتاقان، شفت ها، صفحات انتهایی افکتور، محفظه حسگرها و براکت های ساختاری تولید می کند. از آنجا که این بخش ها رابط های متحرک و مجموعه های نزدیک به هم را ترکیب می کنند، بازرسی باید هم اندازه ابعادی و هم روابط هندسی را ارزیابی کند.
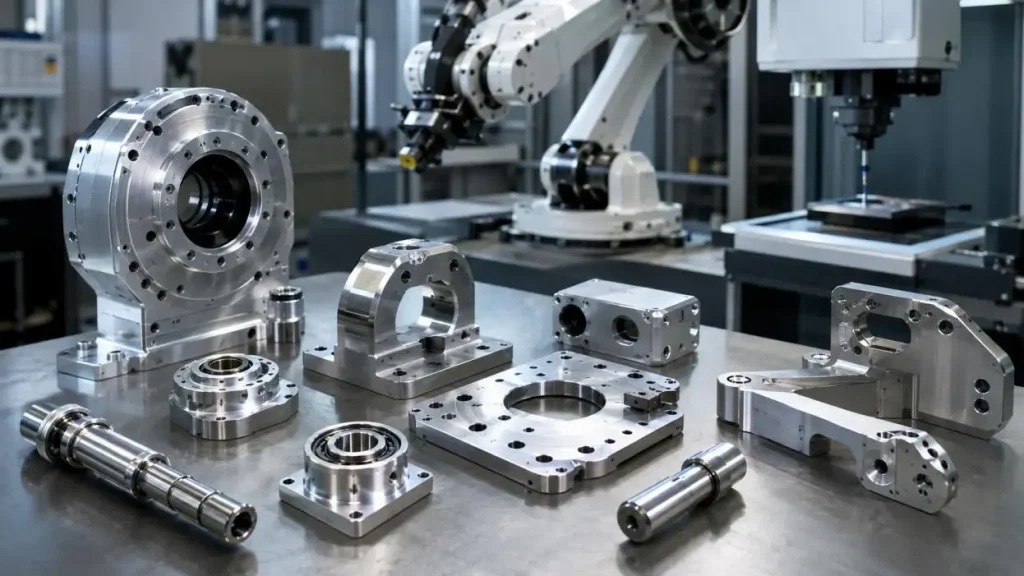
یک برنامه کیفیت عملی، هر نیاز نقشه را به عملکرد قطعه، ریسک ماشین کاری و روش اندازه گیری مناسب مرتبط می کند، به جای اعمال دقیق ترین تلرانس در همه جا.
اهمیت بازرسی
حتی تغییرات کوچک در ویژگی های مهم ممکن است بر تراز سازی، اصطکاک، پس خورده، ارتعاش و کارایی مونتاژ تأثیر بگذارد.
• بلبرینگ و اتصالات شفت: ویژگی های چرخشی به قطر قطر قطر و محور بلبرینگ، گردی و خروجی بستگی دارد.
• رابط های موتور: ویژگی های سوراخ های نصب به تراز رابط های موتور به شفت کمک می کنند.
• ساختارهای بازوی رباتیک: هندسه مونتاژ تحت تأثیر موقعیت سوراخ ها و صاف بودن آن ها قرار دارد.
• افکتورهای انتهایی: صاف بودن سطح نصب و موقعیت رزوه بر تکرارپذیری نصب ابزارها تأثیر می گذارد.
انتخاب روش بازرسی
هیچ روش بازرسی واحدی نمی تواند تمام ویژگی های ماشین کاری CNC رباتیک را بررسی کند. روش بازرسی بستگی به تلرانس و نوع ویژگی، دسترسی، سطح و تعداد قطعات تولید شده دارد.
| روش | کاربرد معمول | ملاحظات اصلی |
| کالیپرها | طول ها، عرض ها، عمق ها و قطرهای کلی | سریع، اما برای تلرانس های خیلی کوچک مناسب نیست |
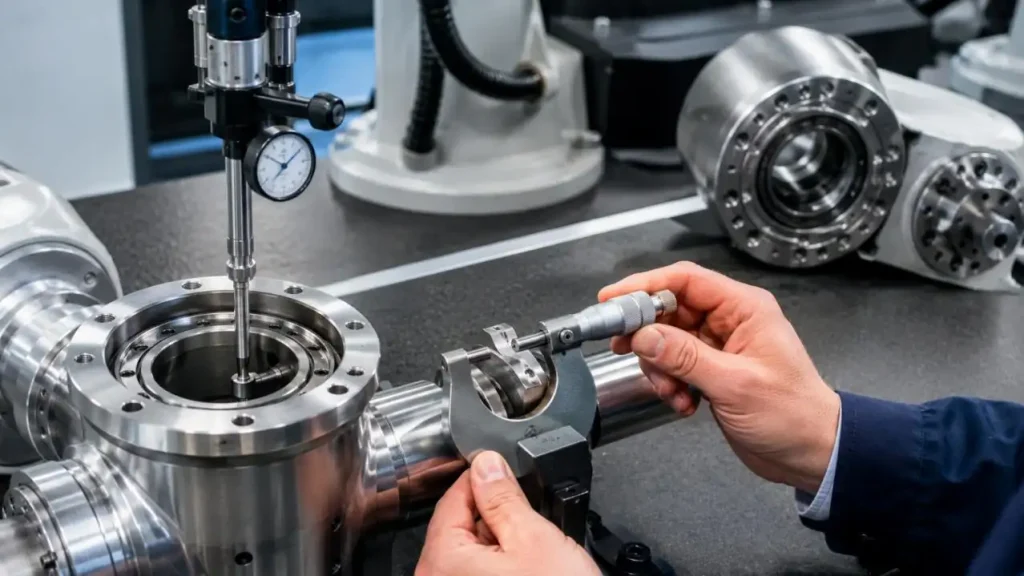
| میکرومترها | شفت ها، پین ها، ضخامت ها و ابعاد دقیق | وضوح بالاتر با دسترسی محدود |
| گیج های قطر | بررسی دقیق چاه ها | نیاز به تعیین استاندارد دارد |
| گیج های پین/رزوه | بررسی های Go/No-Go برای پین ها و سوراخ های رزوه دار | محدودیت را بررسی می کند، نه مقادیر |
| ارتفاع گیج | اندازه گیری های ارتفاع، پله ها و موقعیت ویژگی ها | نیاز به صفحه سطحی دارد |
| CMM | موقعیت سوراخ و پروفایل ها، داده و GD&T | نیازمند برنامه نویسی و محیط اندازه گیری است |
| سیستم بینایی | شکاف های کوچک، لبه ها، پروفیل ها و قطعات ظریف | بازرسی با فوکوس و کنتراست لبه قابل تعریف است |
| تستر زبری | بازرسی پوشش سطحی، مثلا Ra | روش بازرسی ابعادی نمی تواند جایگزین این روش شود |
کالیپرها، میکرومترها و گیج ها
در طول فرآیند بازرسی، کولیس ها در مراحل نصب، در حال فرآیند و بازرسی نهایی استفاده می شوند.
• اندازه گیری خارجی: کولیس ها می توانند ویژگی های خارجی را برای عرض، ضخامت و قطر بیرونی اندازه گیری کنند.
• اندازه گیری داخلی: کالیپرها می توانند عرض داخلی فک ها را برای سوراخ ها، شکاف ها و بازشوها اندازه گیری کنند.
•اندازه گیری عمق: مزیت میله های عمق این است که می توانند عمق فرورفتگی ها و همچنین سوراخ های کم عمق را اندازه گیری کنند.
• محدودیت ها: نتایج می تواند بسته به شرایط نتایج، تراز فک و عملکرد متفاوت باشد.
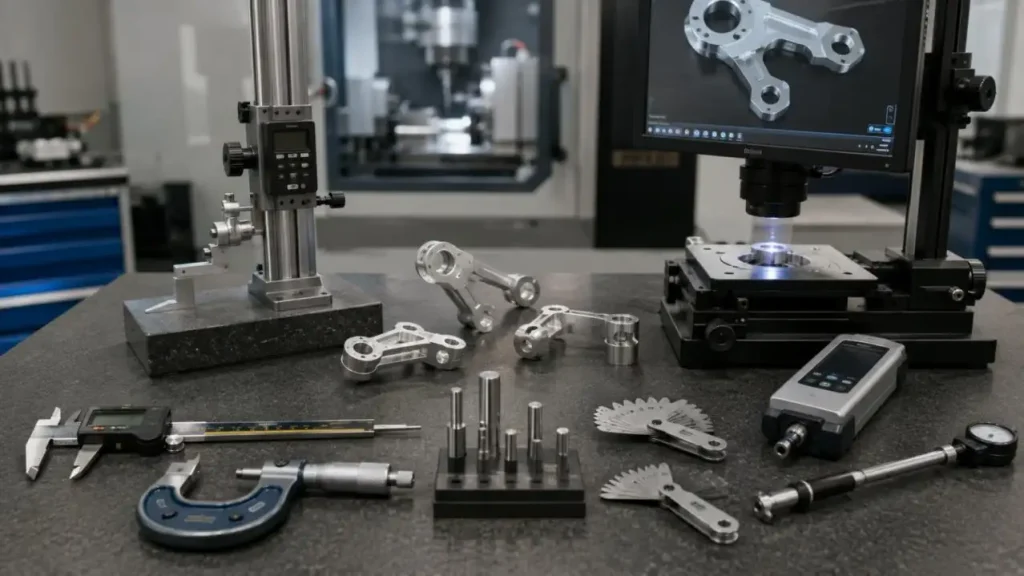
برای تلرانس های دقیق تر روی شفت ها یا روی صندلی های یاتاقان، باید از ابزارهای دیگری مانند میکرومتر یا گیج های قطر استفاده کرد.
• میکرومترهای بیرونی: معمولا برای اندازه گیری ابعاد بیرونی قطعات در مهندسی دقیق، مانند شفت ها و پین ها، و همچنین اندازه گیری دیوارها و مراحل دقیق به کار می روند.
•عمق میکرومتر: می تواند عمق شانه های مختلف و عمق کانتربورها و فرورفتگی ها را اندازه گیری کند.
• گیج های سیلندر: برای اندازه گیری قطر یک حفره و بررسی اینکه آیا لوله مخروطی یا خارج از گرد است استفاده می شود.
• گیج های لیمیت (گیج های پین و رزوه) بازرسی های سریع و بدون استفاده را برای تولید قطعات تکراری فراهم می کنند.
بازرسی CMM برای هندسه مختلط
دستگاه اندازه گیری مختصات (CMM) حجم بازرسی را با ایجاد سیستم مختصات دکارتی سه بعدی (CCS) از طریق اندازه گیری یک ویژگی یا سطح تعریف می کند. دستگاه اندازه گیری (CMM) ابزاری ضروری برای قطعات پیچیده پنج (۵) محوره است که دارای طیف وسیعی از تلرانس های هندسی است.
بررسی های معمول CMM شامل موارد زیر است:
• موقعیت واقعی: CMM نصب و محل حفره ها را با داده ها بررسی می کند.
• جهت گیری: CMM روابط عمود بر هم و موازی سطوح مختلف را بررسی می کند.
• فرم: CMM گرد بودن، صاف بودن و استوانه ای بودن را بررسی می کند.
• پروفایل: CMM انحراف نقاط اندازه گیری شده از CAD را بررسی می کند.
• گزارش دهی: سوابق بازرسی می توانند به صورت دیجیتال توسط برنامه های تکرارشونده تولید شوند.
اثرات دما و سطح سطح
ابعاد با دما تغییر می کنند چون مواد منبسط و منقبض می شوند. دمای مرجع شناخته شده برای اندازه گیری ابعادی صنعتی ۲۰ درجه سانتی گراد است، بنابراین قطعات و ابزارهای دقیق باید هنگام استفاده از تلرانس های دقیق به صورت حرارتی تثبیت شوند.
آنودایز کردن، آبکاری، رنگ آمیزی، صیقل دادن و پوشش پودری ممکن است ابعاد یا بافت سطح را تغییر دهند. بنابراین رابط های بحرانی ممکن است قبل از تکمیل، پس از تکمیل یا هر دو مرحله نیاز به بازرسی داشته باشند.
روند کاری کنترل کیفیت پیشنهادی
| صحنه | فعالیت اصلی | رکورد معمولی |
| بررسی طراحی | دیتوم ها، GD&T، دسترسی بازرسی و تلرانس ها را تأیید کنید | DFM و برنامه بازرسی |
| کنترل مواد | درجه ماده مشخص شده را بررسی کنید | سوابق مواد |
| تأیید راه اندازی | وسایل، ابزارها، آفست ها و ویژگی های اولیه را بررسی کنید | تأیید راه اندازی |
| ماده اول | بررسی ابعاد و ویژگی های بحرانی | گزارش مقاله اول |
| کنترل درون فرآیند | سایش ابزار مانیتور و انحراف ابعادی | گزارش بازرسی |
| بازرسی نهایی | ابعاد، پرداخت و ظاهر را بررسی کنید | گزارش نهایی |
سان آن'قابلیت های ماشین کاری CNC رباتیک
SunOn ماشین کاری CNC برای آلومینیوم، فولاد ضدزنگ، تیتانیوم، برنج، PEEK، نایلون و سایر مواد را ارائه می دهد. قابلیت ها شامل اما محدود به ماشین کاری پنج محوره، بازرسی CMM و کالیپر، آنودایز کردن، رنگ آمیزی، آبکاری، صیقل دادن و پوشش پودری است.
•دقت ابعادی: قابلیت سان آن از ±۰.۱ میلی متر تا ±۰.۰۰۲ میلی متر متغیر است.
• پوشش سطحی: پوشش های ماشین کاری شده تا Ra 0.8 میکرومتر می رسند.
• نمونه سازی سریع: پروژه های منتخب با زمان تحویل ۷۲ ساعته فهرست شده اند.
• تولید کم حجم: تعداد سفارش های منتشر شده بین یک تا صد واحد است.
• انعطاف پذیری ابزار: قطعات سفارشی را می توان بدون ابزار اختصاصی ماشین کاری کرد تا سفارش های کم حجم و یک باره مقرون به صرفه باشد.
داده های بالا نشان دهنده ظرفیت تولید موجود است. دامنه راه حل های تولید به ویژگی هایی مانند مواد، هندسه، اتصالات، اندازه، پرداخت ها، کمیت و بازرسی بستگی دارد.
نتیجه گیری اصلی
قابلیت اطمینان حرکت، تناسب و تکرارپذیری ربات ها به دقت بازرسی بستگی دارد. سان آن از کالیپرها، میکرومترها، گیج ها، سیستم های بازرسی بینایی و CMM استفاده می کند تا ابعاد بحرانی و روابط هندسی پیچیده را در طول فرآیند تولید تضمین کند.
از بررسی DFM و نمونه سازی سریع تا بازرسی نهایی و تحویل، ما خدمات ماشین کاری CNC رباتیک برای فلزات و پلاستیک ها را با خدمات کنترل شده و قابل ردیابی ارائه می دهیم.
لطفا نقشه های خود را همراه با الزامات پروژه برای بررسی فنی و قیمت گذاری ارسال کنید.
سوالات متداول
سؤال ۱. بازرسی مقاله اول چیست؟
بازرسی مقاله اول فرآیند بازرسی اولین قطعه ماشین کاری شده قبل از شروع تولید است.
سؤال ۲. چرا بازرسی برای قطعات رباتیک حیاتی است؟
بازرسی ها تناسب و تراز صحیح، دامنه حرکت صحیح و یکنواختی در نحوه مونتاژ قطعات را ارزیابی و تضمین می کنند.
سؤال ۳. CMM چه چیزی را اندازه گیری می کند؟
CMMها ابعاد مختلط، موقعیت حفره ها، پروفیل ها و تلرانس های هندسی را اندازه گیری می کنند.
سؤال ۴. آیا قطعات CNC به کالیپر نیاز دارند یا این کار ممکن نیست؟
کالیپر ممکن است به طور کلی برای بررسی ابعاد استفاده شود، اما ممکن است قادر به تحمل تلرانس های بسیار دقیق نباشد.
سؤال ۵. میکرومترها چه زمانی در بخش هایی به کار می روند؟
میکرومترها در بخش هایی به کار می روند که نیاز به اندازه گیری دقیق قطر و ضخامت دارند، مانند شفت ها و سطوح یاتاقان.
