

قطعات ریخته گری روی رویی: آلیاژها، DFM، پوشش ها و راهنمای RFQ
قطعات ریخته گری شده روی زمانی استفاده می شوند که یک محصول نیازمند هندسه پیچیده فلز، ابعاد تکرارپذیر، جزئیات سطح ریز، ویژگی های یکپارچه و تولید تکراری کارآمد باشد.
با این حال، مشخص کردن فقط «آلیاژ روی» برای ارائه قیمت قابل اعتماد کافی نیست. درجه آلیاژ، طراحی دیوار، پیش زمین، خط جداسازی، سطوح زیبایی، الزامات آبکاری، مجوزهای ماشین کاری، بازرسی و مقدار مورد انتظار در طول عمر می توانند استراتژی ابزارسازی و تولید را تغییر دهند.
برای مهندسان محصول و خریداران فنی، سؤال اصلی صرفا این نیست که آیا یک قطعه می تواند قالب گیری شود یا خیر. مسئله این است که آیا آلیاژ و طراحی انتخاب شده می تواند بدون جرقه غیرضروری، تخلخل، اعوجاج، عیوب آبکاری یا ماشین کاری ثانویه پر شود، خارج شود، تکمیل شود، بازرسی و تکرار گردد.
پشتیبانی های SunOnقالب گیری سفارشی آلیاژ رویاز بازبینی قطعات و مهندسی قالب گیری تا ریخته گری آزمایشی، تکمیل، بازرسی و تولید تکراری.
قطعات ریخته گری روی در یک نگاه
| الزامات پروژه | جهت گیری معمولی |
|---|---|
| بخش های تزئینی یا عملکردی عمومی | بررسی زاماک ۳ |
| استحکام و سختی بیشتر | زامک ۵ یا آلیاژ مناسب دیگری را مقایسه کنید |
| بهبود پر کردن ویژگی های ظریف | بررسی Zamak 7 یا درجه سیالیت بالا |
| الزامات مکانیکی یا خزشی بالاتر | ZA-8 را در نظر بگیرید که فرآیند مناسب است |
| بافت ریز، حروف نگاری یا جزئیات ظاهری | شرایط تکمیل و پر شدن حفره کنترل |
| بخش بیرونی آبکاری شده | مناطق پولیش، پلیت کاری و مناطق آرایشی را تعریف کنید |
| نخ ها یا حفره های بحرانی | ویژگی های ریخته گری شده را با ماشین کاری CNC ثانویه مقایسه کنید |
| مقدار تکرار بالا | ابزارهای تولید و استراتژی حفره را بررسی می کنند |
| اعتبارسنجی اولیه طراحی | نمونه اولیه یا ابزارهای پل را در نظر بگیرید |
| تأیید رسمی کیفیت | نمونه ها، بازرسی، پوشش دهی و الزامات آزمایش را تعریف کنید |
قطعات دایکست روی چیستند؟
قطعات ریخته گری شده روی با تزریق آلیاژ مذاب روی به قالب فولادی دقیق تحت فشار تولید می شوند. فلز حفره را پر می کند، جامد می شود و قبل از برش و هرگونه پردازش ثانویه مورد نیاز خارج می شود.
این فرایند می تواند ویژگی هایی مانند:
- دنده ها و باس ها
- سوراخ های نصب
- بافت های تزئینی
- حروف و لوگوها
- ویژگی های لولا
- پروفایل های داخلی و خارجی
- اینسرت های رزوه ای
- جزئیات اسنپ یا نگهداری
- موقعیت های یاتاقی و محور
- ساختارهای محافظ الکتریکی
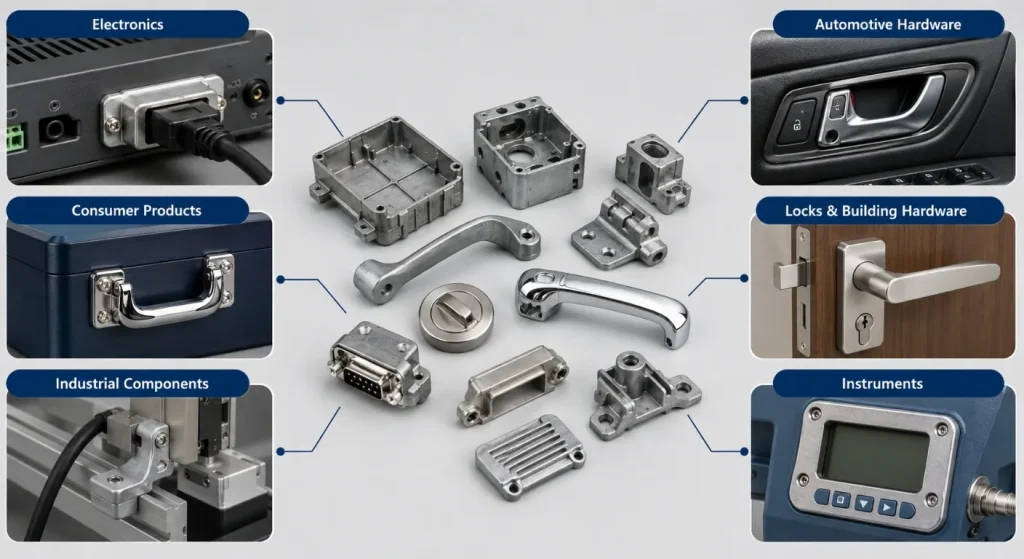
کاربردهای رایج شامل موارد زیر است:
- بدنه های الکترونیکی و الکتریکی
- کانکتورها و اجزای محافظ
- سخت افزار داخلی خودرو
- دسته ها، قفل ها و قفل ها
- کنترل ها و اتصالات دستگاه
- بدنه های ابزار
- براکت های صنعتی
- چرخ دنده های کوچک و عناصر مکانیکی
- سخت افزار تزئینی مصرفی
انجمن بین المللی روی آلیاژهای ریخته گری روی را به عنوان مواد مهندسی توصیف می کند که ترکیبی از استحکام، مقاومت، سختی، عملکرد یاتاقان، کاپایداری و قابلیت پرداخت هستند. عملکرد واقعی یک قطعه نهایی همچنان به آلیاژ، ضخامت دیوار، شرایط ریخته گری، کهنگی ها، هندسه و دمای سرویس بستگی دارد.
انتخاب آلیاژ ریخته گری روی
RFQ باید نام گذاری کامل آلیاژ و استاندارد مواد مربوطه را بیان کند.ASTM B86پوشش دهنده ریخته گری های تجاری روی و آلیاژ روی-آلومینیوم، از جمله آلیاژ ۳، آلیاژ ۵، آلیاژ ۷، آلیاژ ۲، ZA-8، ZA-12 و ZA-27 است.
قلعه ۳
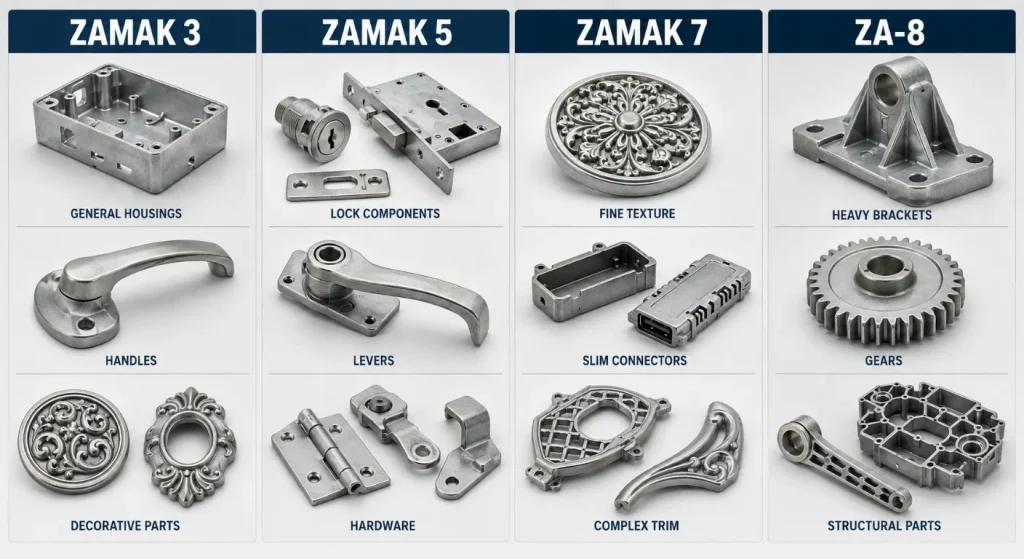
زاماک ۳ آلیاژ اولیه رایجی برای قطعات ریخته گری شده روی عمومی است.
ممکن است مناسب موارد زیر باشد:
- بدنه های تزئینی
- دسته ها و سخت افزار
- اجزای الکترونیکی
- جدول های کلی
- قطعات لوازم خانگی
- قطعات مصرفی آبکاری شده
اغلب به دلیل تعادل بین کاپایتی، رفتار ابعادی، عملکرد مکانیکی و پاسخ نهایی انتخاب می شود.
قلعه ۵
زاماک ۵ مس بیشتری نسبت به زامک ۳ دارد و ممکن است زمانی که سختی، استحکام یا مقاومت در برابر سایش بیشتری نیاز باشد، در نظر گرفته شود.
کاربردهای احتمالی شامل موارد زیر است:
- سخت افزار مکانیکی
- براکت های بارگذاری شده
- اجزای اهرم
- قطعات قفل
- اتصالات حساس به سایش
افزایش عملکرد مکانیکی باید همراه با پایداری ابعادی، انعطاف پذیری، آبکاری و شرایط سرویس ارزیابی شود.
قلعه ۷
زامک ۷ آلیاژی با خلوص بالا است که برای بهبود سیالیت و ریخته گری ویژگی های ظریف یا دشوار پر کردن توسعه یافته است.
ممکن است برای موارد زیر در نظر گرفته شود:
- بخش های نازک یا دقیق
- قطعات آرایشی
- هندسه تزئینی پیچیده
- قطعات نیازمند پر کردن نرم
یک آلیاژ با سیالیت بالا نمی تواند جایگزین گیت نامناسب، تهویه ضعیف، تغییرات ناگهانی ضخامت یا طول جریان غیرواقعی شود.
PRO-8
ZA-8 حاوی آلومینیوم بیشتری نسبت به آلیاژهای معمولی زاماک است و ممکن است زمانی مورد توجه قرار گیرد که نیازهای مکانیکی آن از زاماک ۳ یا زاماک ۵ فراتر رود.
اینراهنمای آلیاژ انجمن بین المللی رویZA-8 را به عنوان آلیاژی با استحکام بالاتر شناسایی می کند که می توان آن را با قالب گیری محفظه داغ پردازش و با روش های رایج آلیاژ روی تکمیل کرد.
انتخاب آلیاژ باید موارد زیر را در نظر بگیرد:
- بار ایستا و دینامیکی
- دمای سرویس
- ضخامت دیواره
- الزامات برخورد
- فرسودگی
- مواجهه با خوردگی
- آبکاری یا رنگ آمیزی
- پایداری ابعادی
- فرآیند تولید
- مستندات مقرراتی
چرا روی برای قطعات ریخته گری دقیق استفاده می شود
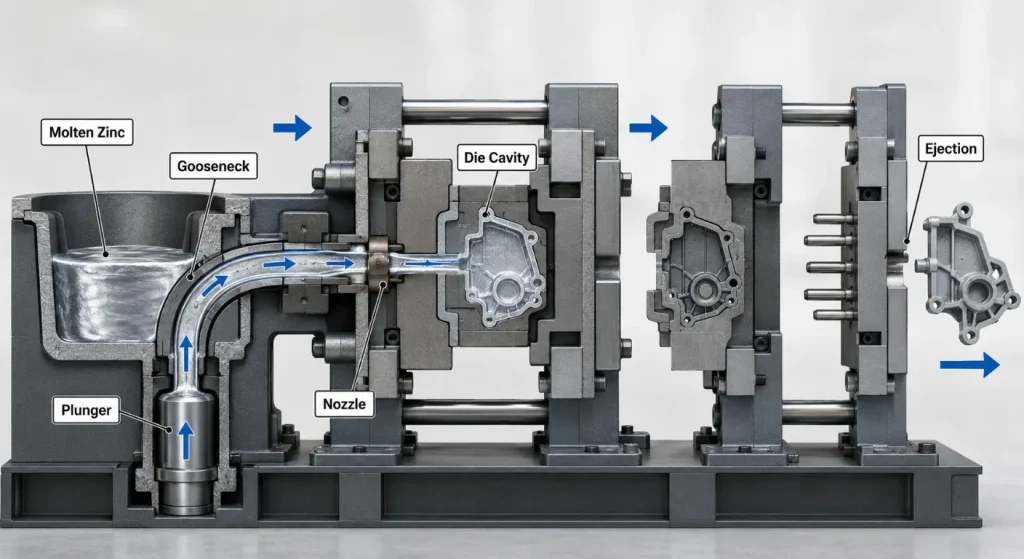
آلیاژهای روی دارای سیالیت مفیدی برای بازتولید جزئیات ریز، بافت ها، دنده ها، برجستگی ها و بخش های نسبتا نازک هستند. آلیاژهای روی معمولی نیز معمولا از طریق قالب گیری محفظه داغ فرآوری می شوند، جایی که سیستم تزریق در آلیاژ مذاب غوطه ور می شود.
فرآیند محفظه داغ می تواند تولید تکراری و کارآمد را پشتیبانی کند، زیرا انتقال فلز به قالب در چرخه ماشین ادغام می شود.
با این حال، روی به طور خودکار بهترین ماده برای هر قطعه ریخته گری شده نیست.
طراحان باید موارد زیر را نیز در نظر بگیرند:
- روی چگالی بالاتری نسبت به آلومینیوم و منیزیم دارد.
- بارهای بلندمدت و دماهای بالا ممکن است بر عملکرد ابعادی یا مکانیکی تأثیر بگذارند.
- محیط های خورنده ممکن است نیاز به پوشش مناسبی داشته باشند.
- سازه های بسیار بزرگ و سبک ممکن است آلومینیوم یا منیزیم را ترجیح دهند.
- مقادیر کم ممکن است توجیهی برای ساخت ابزار تولید نباشد.
- کیفیت داخلی بسیار حیاتی ممکن است نیازمند برنامه ریزی ویژه فرآیندی و بازرسی باشد.
برای مقایسه مستقیم مواد، SunOn را مرور کنیدراهنمای ریخته گری روی در مقابل آلومینیوم.
راهنمای طراحی قطعات دایکست روی
حفظ انتقال های کنترل شده دیوار
تغییرات ناگهانی از بخش های نازک به ضخیم می تواند بر پر کردن، خنک شدن، جمع شدگی، ظاهر سطح و کیفیت داخلی تأثیر بگذارد.
طراحان باید از موارد زیر استفاده کنند:
- دیوارهای نسبتا یکنواخت
- گذارهای تدریجی
- دنده ها برای سفتی
- مقاطع هسته ای به جای جرم جامد غیرضروری
- تقویت موضعی فقط در جایی که عملکرد ایجاب می کند
خواص مکانیکی همچنین می تواند با ضخامت ریخته گری و شرایط سرمایش متفاوت باشد، بنابراین نباید مقدار دفترچه راهنما برای هر قطعه یکسان تلقی شود.
افزودن پیش نویس مناسب
جریان هوا به ریخته گری کمک می کند تا بدون فشار زیاد، خراش، چسبیدن یا تغییر شکل از قالب فولادی آزاد شود.
پیش نویس اجباری بستگی به موارد زیر دارد:
- عمق سطحی
- هندسه داخلی یا خارجی
- آلیاژ
- بافت
- روش پرتاب
- الزامات ابعادی
استفاده از فیله ها و شعاع ها
گذارهای تیز ممکن است جریان فلز را مختل کرده و باعث ایجاد غلظت تنش در قالب ریخته گری یا لبه های شکننده شوند.
شعاع مناسب می تواند موارد زیر را بهبود بخشد:
- پرکردن
- قابلیت ساخت ابزار
- پرتاب
- قدرت ریخته گری
- پرداخت سطحی
طراحی دنده ها و رئیس ها با دقت
دنده ها می توانند سفتی را بدون افزودن بخش ضخیم و جامد افزایش دهند. باس ها از پیچ ها، محورها، اینسرت ها، بلبرینگ ها و امکانات مونتاژ پشتیبانی می کنند.
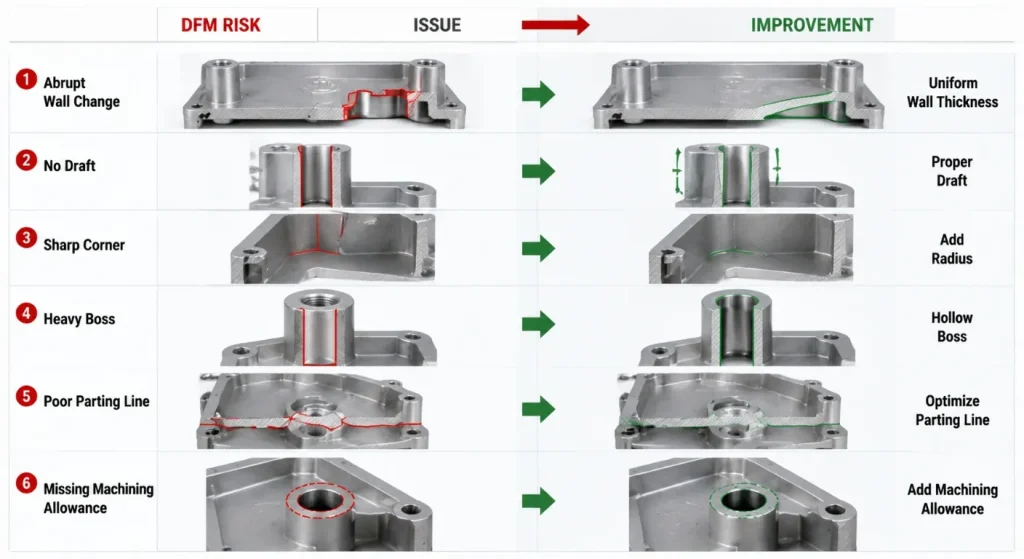
اینقوانین طراحی قالب گیری روی IZAتوجه داشته باشید که دنده ها ممکن است به باس ها متصل شوند تا بارهای متمرکز را در سطح وسیع تری توزیع کنند.
دنده ها و باس ها باید برای موارد زیر بررسی شوند:
- اتصال دیواری
- شعاع فیله
- جریان فلز
- پرتاب
- بخش های ضخیم محلی
- دسترسی به ماشین کاری
- ظاهر آبکاری
برنامه ریزی خط جدایی
خط پایان بر موارد زیر تأثیر می گذارد:
- فلش
- ظاهر ظاهری
- تزئینات
- روابط ابعادی
- الزامات اسلاید
- جهت پرتاب
- هزینه کپک
سطوح قابل مشاهده محصول باید زودتر شناسایی شوند تا دروازه ها، نشانه های پرتاب، سرریزها، کانال ها و خطوط جداسازی به درستی قرار گیرند.
ابزارسازی، دروازه بندی، تهویه و خروج
قالب طراحی ریخته گری را به یک فرآیند تولید قابل تکرار تبدیل می کند.
ممکن است شامل موارد زیر باشد:
- نیمه های تاس پوششی و پرتاب کننده
- درون های حفره و هسته
- اسلایدها و هسته های متحرک
- سیستم رانر و گیت
- هواکش ها و سرریزها
- پین های پرتاب کننده
- کانال های خنک کننده
- پین های هسته ای قابل تعویض
- ابزارهای برش
سیستم گیت و رانر باید فلز را بدون آشفتگی غیرضروری، جامد شدن زودرس یا پر کردن نامناسب به حفره منتقل کند.
هواکش ها و سرریزها به مدیریت هوای جابجاشده، جبهه های فلزی اولیه و شرایط پر شدن کمک می کنند. آن ها باید مطابق با مسیر جریان مورد انتظار طراحی شوند و فقط پس از بروز نقص ها اضافه نشوند.
پین های پرتاب کننده باید قطعه را بدون لکه های زیاد، خمیدگی یا تغییر شکل موضعی آزاد کنند. قالب های ظریف و ویژگی های دقیق ممکن است هنگام پرتاب نیاز به حمایت بسیار دقیق داشته باشند.
استراتژی ابزارسازی به طور گسترده تر در SunOn پوشش داده می شودراهنمای قالب گیری دستی.
اتاق گرم و سایر مسیرهای ریخته گری روی
اکثر قالب گیری های معمولی روی به صورت فرآیند محفظه داغ تولید می شوند. انجمن بین المللی روی توضیح می دهد که سیستم محفظه داغ از یک گردن غاز غوطه ور برای تغذیه آلیاژ مذاب به قالب استفاده می کند.
ZA-8 همچنین می تواند قالب گیری با اتاق داغ باشد. آلیاژهای ZA با آلومینیوم بالاتر ممکن است به مسیرهای ریخته گری متفاوتی نیاز داشته باشند، از جمله روش های محفظه سرد یا گرانشی، بسته به آلیاژ و پروژه خاص.
فرآیند باید بر اساس موارد زیر انتخاب شود:
- آلیاژ دقیق
- اندازه قطعه
- طراحی دیوار
- دسترسی به دستگاه ها
- کمیت
- الزامات کیفیت
- استراتژی ابزارسازی
- پردازش ثانویه
فرض نکنید که هر آلیاژ روی یا روی-آلومینیوم از یک دستگاه، طراحی قالب یا شرایط فرآوری یکسان استفاده می کند.
ماشین کاری و مونتاژ CNC ثانویه
ریخته گری روی می تواند قطعات با جزئیات نزدیک به شکل خالص تولید کند، اما برخی ویژگی ها ممکن است همچنان نیاز به ماشین کاری داشته باشند.
عملیات ثانویه رایج شامل موارد زیر است:
- حفره های دقیق ریمینگ
- سطوح فرز، آب بندی یا نصب
- حفاری چاله های بحرانی
- نخ های ضربه زنی
- کنترل موقعیت های یاتاقان
- حذف مواد دروازه یا خط جداسازی
- افزودن برگه ها
- مجموعه مکانیکی
رزوه های ریخته گری ممکن است برای برخی طراحی ها عملی باشند، در حالی که رزوه های ماشین کاری شده زمانی ترجیح داده می شوند که کلاس رزوه، تراز کردن، عمق یا تکرارپذیری اهمیت داشته باشد.
نقشه قطعه باید موارد زیر را متمایز کند:
- ابعاد ریخته گری شده
- ابعاد ماشین کاری شده
- داده های ماشین کاری
- مجوز ماشین کاری
- الزامات نهایی بازرسی
پرداخت سطحی قطعات دایکست روی
قالب گیری های روی می توانند طیف وسیعی از پوشش های تزئینی و کاربردی را پشتیبانی کنند.
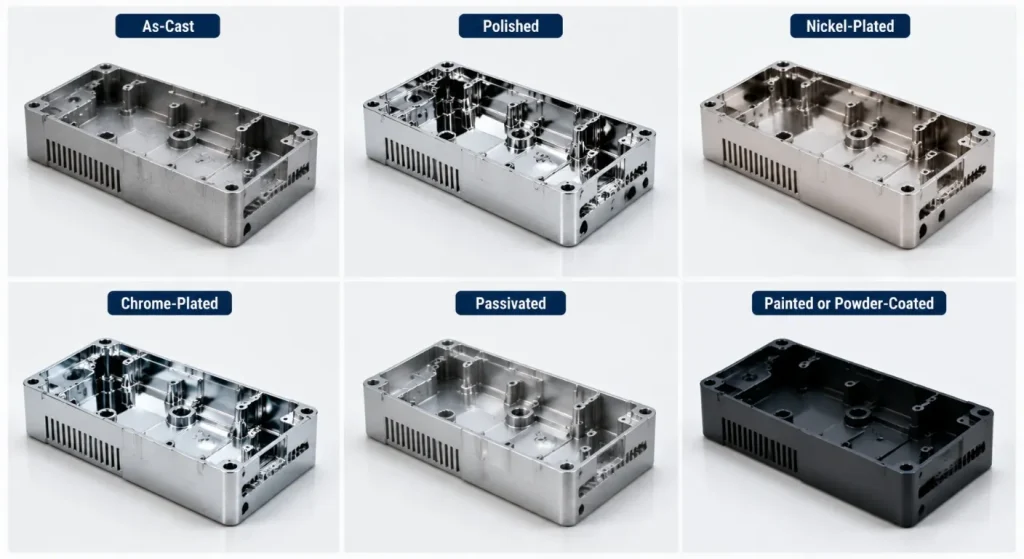
ریخته گری به صورت خودکار و پرداخت مکانیکی
بسته به نیاز، قطعات ممکن است موارد زیر را دریافت کنند:
- هرس و دبرینگ
- چرخش
- پایان کاری ارتعاشی
- صیقل دادن
- تقویت
- مسواک زدن
- سنباده زنی محلی
کیفیت ریخته گری قبل از پایان همچنان اهمیت دارد. آبکاری یا رنگ آمیزی نمی تواند به طور قابل اعتماد ردهای جریان عمیق، فرورفتگی، تخلخل یا کنترل ضعیف خط جدایی را پنهان کند.
آبکاری الکتریکی
اینراهنمای پایان بندی IZAتوضیح می دهد که آلیاژهای ریخته گری روی را می توان صیقل داد و آبکاری کرد. سیستم های تزئینی ممکن است شامل لایه های مس، نیکل، کروم، برنج، نقره یا طلا بسته به ظاهر و نیاز به سرویس باشند.
RFQ باید تعریف کند:
- مشخصات آبکاری
- سیستم لایه ای
- رنگ و درخشندگی
- الزام خوردگی
- مناطق ظاهری
- نشانه های رک یا تماس
- حفاظت نخ
- ضخامت پوشش
- آزمایش چسبندگی
- نمونه یا استاندارد رنگ تأیید شده
پسیویشن، نقاشی و پوشش پودری
تبدیل شیمیایی یا پسیواسیون می تواند از محافظت در برابر خوردگی با ضخامت پوشش نسبتا پایین پشتیبانی کند.
رنگ آمیزی و پوشش پودری نیز ممکن است در نظر گرفته شوند، اما آماده سازی سطح، خارج کردن گاز، دمای پخت، ضخامت پوشش و پوشش باید قبل از ارائه قیمت بررسی شود.
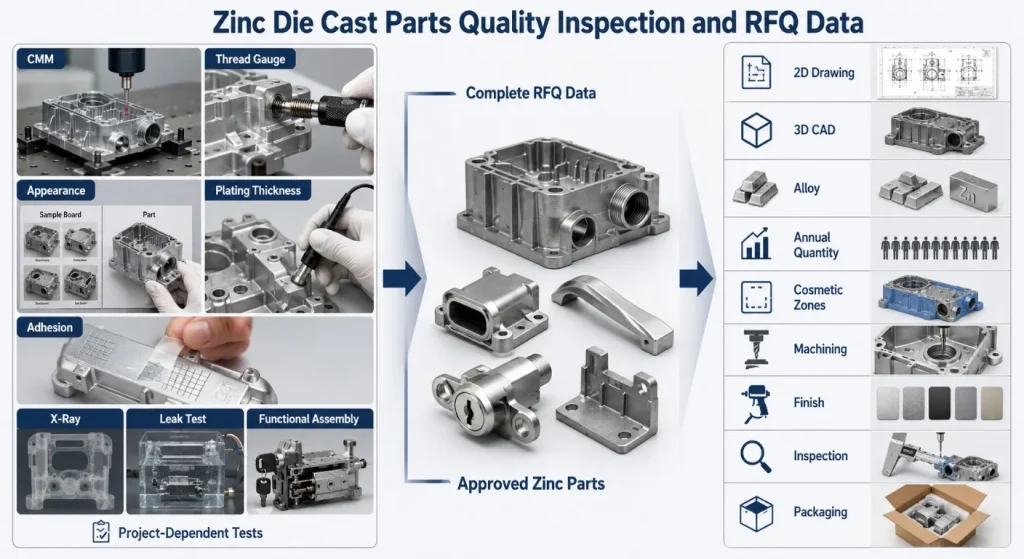
کنترل کیفیت قطعات دایکست روی
بازرسی باید عملکرد و ظاهر قطعه را منعکس کند.
کنترل های ممکن شامل موارد زیر است:
- تأیید ترکیب آلیاژ
- بازرسی ابعادی ماده اول
- اندازه گیری CMM
- گیج های رزوه و لوله
- بازرسی صاف بودن
- استانداردهای سطح بصری
- اندازه گیری ضخامت آبکاری
- آزمایش چسبندگی
- آزمایش خوردگی در صورت مشخص شدن
- اشعه ایکس یا سی تی برای نیازهای داخلی تعریف شده
- آزمایش نشتی یا فشار
- آزمون مونتاژ عملکردی
- بازرسی بسته بندی
هر قطعه ای به همه آزمایش ها نیاز ندارد. برنامه بازرسی باید ویژگی هایی را که بر عملکرد، ظاهر، ایمنی، آب بندی، مونتاژ یا پذیرش مشتری تأثیر می گذارند، شناسایی کند.
از بازبینی بخش تا تولید
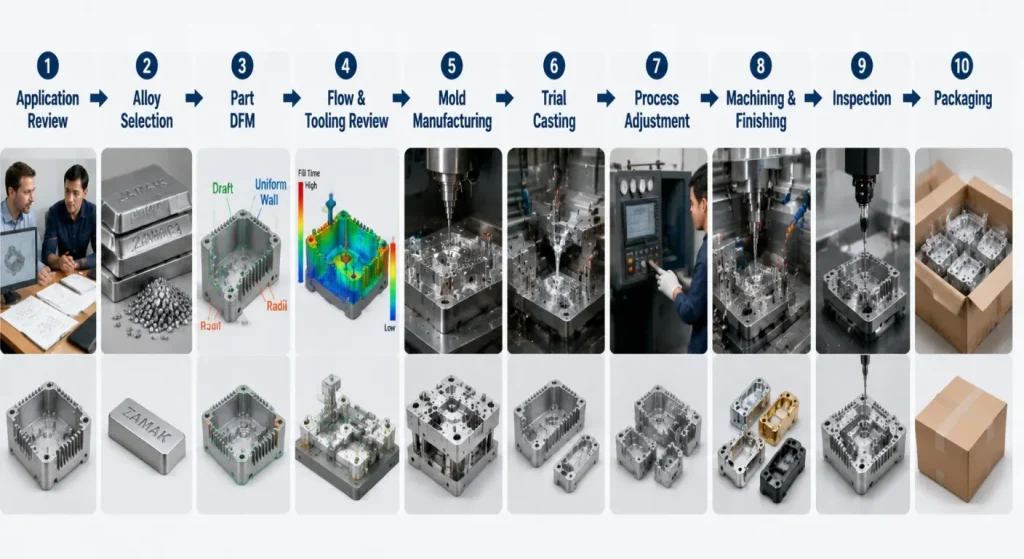
پروژه قطعات ریخته گری شده روی کنترل شده معمولا مراحل زیر را دنبال می کند:
- بررسی درخواست:عملکرد، محیط، بارها، ظاهر و مقادیر را تأیید کنید.
- انتخاب آلیاژ:آلیاژ روی دقیق و مشخصات مربوطه را تعریف کنید.
- بخشی DFM:ضخامت دیوار، آبخورد، دنده ها، باس ها، خط جداسازی و ماشین کاری را بررسی کنید.
- بررسی جریان و ابزارسازی:دروازه ها، مسیرها، هواکش ها، سرریزها، سرسره ها و خروج را برنامه ریزی کنید.
- تولید قالب:ابزارهای قالب و برش را تولید و مونتاژ کنید.
- انتخاب بازیگر آزمایشی:پرکردگی، جرش، خروج، ابعاد و کیفیت سطح را ارزیابی کنید.
- تنظیم فرآیند:پارامترها و ابزارهای ریخته گری را در صورت نیاز اصلاح کنید.
- پردازش ثانویه:ماشین کاری کامل، پولیش، آبکاری، رنگ آمیزی یا مونتاژ.
- بازرسی:نیازمندی های ابعادی، ظاهری، پوشش دهی و عملکردی را بررسی کنید.
- بسته بندی و تحویل:سطوح ظاهری را محافظت کنید و شناسایی قطعات را حفظ نمایید.
چه مواردی را باید در RFQ قطعات ریخته گری روی قرار داد
ارائه دهید:
- نقشه مهندسی دوبعدی کنترل شده
- مدل CAD سه بعدی
- عملکرد قطعه و کاربرد
- آلیاژ روی مورد نیاز
- مقادیر سالانه و طول عمر
- ابعاد بحرانی و GD&T
- سطوح ظاهری
- هدف های دیوار و وزن
- ویژگی های کست شده و ماشین کاری شده
- نخ ها و درج ها
- الزامات آبکاری، رنگ آمیزی یا پوشش
- الزامات خوردگی و چسبندگی
- الزامات بازرسی و گزارش دهی
- مونتاژ و آزمون عملکردی
- بسته بندی و برچسب گذاری
- محل تولید هدف
- مقصد تحویل و برنامه زمانی
برای عوامل گسترده تر ارزیابی تأمین کننده، SunOn را مرور کنیدراهنمای تولیدکننده قطعات ریخته گری شده.
سؤالات متداول درباره قطعات دایکست روی
۱. کدام آلیاژ روی برای قطعات ریخته گری شده بهترین است؟
زاماک ۳ نقطه شروع عملی برای بسیاری از اجزای عمومی است. زمک ۵، زاماک ۷، ZA-8 و سایر درجات باید زمانی انتخاب شوند که پروژه نیازمند استحکام، سیالیت، فرسودگی، ابعاد یا ویژگی های فرآوری متفاوتی باشد.
۲. آیا قطعات ریخته گری شده روی قوی تر از قطعات آلومینیومی هستند؟
پاسخ به آلیاژ، ضخامت دیواره، دما، بار و هندسه قطعات بستگی دارد. آلیاژهای روی می توانند استحکام، سختی و عملکرد ضربه ای مفیدی ارائه دهند، در حالی که آلومینیوم چگالی کمتری دارد و ممکن است برای قطعات بزرگ تر، سبک تر یا دمای بالاتر مناسب تر باشد.
۳. آیا قطعات دایکست روی می توانند دیواره های نازک داشته باشند؟
آلیاژهای روی می توانند بخش های نسبتا دقیق و نازک را پر کنند، اما ضخامت دیواره حداقل جهانی وجود ندارد. اندازه قطعه، طول جریان، آلیاژ، طراحی دروازه، ظرفیت دستگاه، دنده ها، نیازهای ظاهری و شرایط پر کردن باید با هم بررسی شوند.
۴. آیا قطعات دایکست روی همیشه نیاز به آبکاری دارند؟
نه. برخی قطعات می توانند به صورت ریخته گری باقی بمانند یا از پوشش تبدیلی، رنگ آمیزی یا پودری استفاده کنند. آبکاری معمولا برای ظاهر تزئینی، محافظت در برابر خوردگی، ساییدگی، تماس الکتریکی یا پوشش محصول خاص انتخاب می شود.
۵. آیا می توان رزوه ها را مستقیما به قطعات روی ریخته کرد؟
برخی رزوه ها و ویژگی های رزوه ای ممکن است در حین ریخته گری شکل بگیرند، اما رزوه های بحرانی ممکن است همچنان نیاز به تپینگ، دنبال کردن رزوه، اینسرت یا ماشین کاری ثانویه داشته باشند. کلاس رزوه، بار، هم راستایی، ضخامت آبکاری و فرکانس مونتاژ باید راهنمای تصمیم گیری باشد.
۶. چه اطلاعاتی برای دریافت قیمت ریخته گری روی لازم است؟
ارائه فایل های دوبعدی و سه بعدی، آلیاژ، کمیت، ابعاد حیاتی، مناطق آرایشی، ماشین کاری، رزوه ها، پرداخت ها، تست های پوشش، بازرسی، مونتاژ، بسته بندی و الزامات تحویل. ویژگی های ریخته گری شده و پس ماشین کاری شده را به وضوح تشخیص دهید.
نتیجه گیری
قطعات ریخته گری شده روی قابل اعتماد با آلیاژ مناسب، طراحی قابل ریخته گری و نیازهای ظاهری و عملکردی مشخص آغاز می شوند.
زاماک ۳ از بسیاری از کاربردهای عمومی پشتیبانی می کند، در حالی که زاماک ۵، زاماک ۷، ZA-8 و سایر آلیاژها ترکیب های مختلفی از استحکام، سیالیت، سایش و نیازهای تولید را برآورده می کنند. هیچ آلیاژی نباید فقط با نام انتخاب شود.
انتقال دیوارها، جریان آبخور، دنده ها، باس ها، خطوط جداسازی، دروازه ها، دریچه ها، خروجی ها، مجوزهای ماشین کاری و پرداخت ها باید به عنوان یک سیستم واحد برنامه ریزی شوند.
برای درخواست بازبینی پروژه،تماس با SunOnبا نقشه ها، آلیاژ، کمیت، ابعاد حیاتی، استانداردهای آرایشی، پرداخت ها، بازرسی و نیازهای بسته بندی شما.
